
Alfa tabakası; dövme, tavlama, sıcak şekillendirme veya alevle doğrultma sırasında titanyum havada yaklaşık 600 °C'nin çok üzerine ısıtıldığında oluşan sert, gevrek, oksijence zenginleşmiş bir yüzey tabakasıdır. Kütlesel kimyasal bileşim analizi bunu tespit etmez. Yorulma yüküne maruz kalan bir parçada önceden oluşmuş bir çatlak gibi davranır ve talaşlı imalatla veya asitle temizlemeyle giderilmesi gerekir.
Bir titanyum parça kimyasal bileşim sertifikasından geçebilir, kusursuz görünebilir ve yine de kütlesel analizin hiç görmediği bir sorun nedeniyle kullanımda hasar görebilir: yüzeydeki ince, sert, gevrek tabakanın adı alfa tabakası. Titanyum havada ısıtıldığında oluşur ve yorulma yükü altındaki bir parçada önceden yerleştirilmiş bir çatlak gibi davranır.
Alfa tabakası gerçekte nedir
Titanyum yüksek sıcaklıkta oksijen ve azota karşı kimyasal olarak güçlü bir afinite gösterir. Havada yaklaşık 600 °C değerinin çok üzerine ısıtıldığında; dövme, tavlama, sıcak şekillendirme, alevle doğrultma, hatta yüzeyi yakan ağır bir taşlama sırasında oksijen ve azot difüze olur içine yüzeyin. Her ikisi de güçlü alfa kararlaştırıcıları olduğundan (titanyumun tamamında dayanımı artıran aynı arayer elementleri, şu bölümde ele alınmıştır: titanyumdaki arayer elementleri), sert, oksijence zenginleşmiş alfa fazından bir yüzey bölgesi oluştururlar. Bu bölge alfa tabakasıdır.
Sıcaklığa ve zamana bağlı olarak derinliği genellikle onlarca mikrondan milimetrenin birkaç onda birine kadar değişir. Ana metalden çok daha serttir ve kritik olarak çok daha az sünektir.
| Parametre | Kılavuzun belirttiği durum |
|---|---|
| Havada başlangıç | Yaklaşık 600 C değerinin oldukça üzerinde |
| Oluşmasına neden olan işlemler | Dövme, tavlama, sıcak şekillendirme, alevle doğrultma ve yüzeyi yakacak kadar ağır taşlama |
| Tipik derinlik | Sıcaklığa ve süreye bağlı olarak onlarca mikrondan milimetrenin birkaç onda birine kadar |
| Ti-6Al-4V beta geçiş sıcaklığı | ASM Handbook verilerine göre yaklaşık 995 C; sıcak işleme ve ısıl işlem bunun altında, havada yüzeyin oksijen alımının en hızlı olduğu aralıkta gerçekleşir |
Neden yalnızca görünümle ilgili değil, tehlikelidir
- Eğilmek yerine çatlar. Temel Ti-6Al-4V uzar; gevrek tabaka onu takip edemez, bu nedenle düşük birim şekil değiştirmede çatlar.
- Bu çatlaklar yorulma başlangıç noktalarına dönüşür. Tabakadaki bir yüzey çatlağı doğrudan alttaki yük taşıyan metale ilerler. Yorulmanın kritik olduğu bir parçada bu, yorulma ömrünü önemli ölçüde azaltabilir; bu nedenle havacılık ve tıbbi malzeme şartnameleri alfa tabakasını ret nedeni olarak değerlendirir.
- Kimyasal bileşim sertifikası bunu yakalayamaz. Kütlesel analiz numunenin tamamının ortalamasını alır; 0.1 mm kalınlığındaki zenginleşmiş tabaka değeri neredeyse hiç değiştirmez. Alfa tabakası, üretici fabrikanın kimyasal bileşim analiziyle değil yüzey yöntemleriyle bulunur.
| Davranış | Kılavuzun belirttiği durum |
|---|---|
| Bükülmek yerine çatlar | Ana Ti-6Al-4V malzeme uzar; gevrek tabaka buna uyum sağlayamaz ve düşük birim şekil değiştirmede çatlar |
| Bu çatlaklar yorulmanın başlangıç noktaları olur | Tabakadaki yüzey çatlağı doğrudan alttaki yük taşıyan metale ilerler. Yorulma açısından kritik bir parçada bu durum yorulma ömrünü ciddi ölçüde azaltabilir; bu nedenle havacılık ve tıbbi şartnameler alfa tabakasını ret nedeni sayar |
| Kimyasal bileşim sertifikası bunu tespit etmez | Kütlesel analiz tüm numunenin ortalamasını verir; 0,1 mm kalınlığındaki zenginleşmiş yüzey tabakası değeri neredeyse hiç değiştirmez. Alfa tabakası, üretici fabrikanın kimyasal bileşim analiziyle değil yüzey yöntemleriyle tespit edilir |
Nasıl tespit edilir
| Yöntem | Neyi gösterir |
|---|---|
| Metalografik kesit (dağlanmış) | Tabaka belirgin, açık renkli, yapısal ayrıntı göstermeyen bir yüzey katmanı olarak görünür; derinliğini ölçebilirsiniz. |
| Mikrosertlik taraması | Sertlik yüzeyde keskin biçimde yükselir ve tabakanın altında ana metal seviyesine düşer; bu, tipik göstergedir. |
| Mavi Dağlama Anodizasyonu (BEA) | Kirlenmeyi ve tabakayı renk farkları olarak görünür kılan bir yüzey muayenesi anodizasyonu. |
| Eğme / süneklik testi | Düşük birim şekil değiştirmede çekme yüzeyinde çatlama, gevrek tabakaya işaret eder. |
Nasıl giderilir, çünkü giderilmesi gerekir
Alfa tabakası onarılmaz; parça kullanıma girmeden önce temiz, sünek metale kadar giderilir:
- Kimyasal frezeleme / asitle temizleme HF-HNO₃ banyosunda yüzeyi eşit biçimde çözer ve tabakayı da beraberinde uzaklaştırır. Bu, dövme parçalar, çubuk ve sac için standart yöntemdir ve fabrika ürünlerinin genellikle asitle temizlenmiş olarak tedarik edilmesinin nedenidir.
- Talaşlı imalat veya taşlama yeterli işleme payı bırakılmış olması ve taşlamanın kendisinin yeni bir tabaka oluşturacak şekilde yüzeyi yakmaması koşuluyla tabakayı mekanik olarak giderir.
| Giderme yolu | Nasıl işler | Uygulandığı yer |
|---|---|---|
| Kimyasal frezeleme veya asitle temizleme | HF-HNO3 banyosu yüzeyi eşit biçimde çözündürür ve tabakayı da giderir | Dövme parçalar, çubuk ve sac için standart yol ve üretici fabrika ürünlerinin sıklıkla asitle temizlenmiş olarak tedarik edilmesinin nedeni |
| Talaşlı imalat veya taşlama | Tabakayı mekanik olarak giderir | Bunun için yeterli işleme payının bırakılmış olması gerekir ve taşlama işlemi yeni bir tabaka oluşturacak şekilde yüzeyi yakmamalıdır |
Tasarımcılar için pratik sonuç: havada sıcak işlenmiş veya ısıl işlem görmüş her titanyum parçada talaşlı imalat/kimyasal frezeleme payı bırakınız ve teknik resimde temiz, alfa tabakasız bir yüzey belirtiniz.
Nasıl önlenir
- Vakumda veya inert gazda ısıl işlem uygulayınız. Hava yoksa oksijen alımı da yoktur. Vakumda tavlama tam da bu nedenle standarttır.
- Dövme ve sıcak şekillendirme atmosferini/süresini kontrol ediniz, ardından işlem sonrası yüzeyi gideriniz.
- Tedarik durumunu belirtiniz. Çubuk, plaka ve dövme parçaları sipariş ediniz asitle temizlenmiş veya alfa tabakası giderilmiş olarak ve bunu siparişte belirtiniz; böylece teslim aldığınız yüzey kullanıma veya talaşlı imalata hazır olur.
- İmalat sırasında koruyunuz. Bitmiş yüzeylerde alevle doğrultmadan ve taşlama yanıklarından kaçınınız; her ikisi de yeniden tabaka oluşturabilir.
| Önleme tedbiri | Yapılacak işlem |
|---|---|
| Vakumda veya inert gazda ısıl işlem uygulayınız | Hava yoksa oksijen alımı da yoktur. Vakumda tavlama tam da bu nedenle standart uygulamadır |
| Dövme ve sıcak şekillendirme atmosferini ve süresini kontrol ediniz | Ardından işlem görmüş yüzeyi gideriniz |
| Tedarik durumunu belirtiniz | Çubuk, plaka ve dövme parçaları asitle temizlenmiş veya alfa tabakası giderilmiş olarak sipariş ediniz ve bunu siparişte belirtiniz |
| İmalat sırasında koruyunuz | Bitmiş yüzeylerde alevle doğrultmadan ve taşlama yanıklarından kaçınınız; ikisi de yeniden tabaka oluşturabilir |
Ti-6Al-4V tedarik ediyoruz dövme hammaddesi ve çubuk yüzey durumu belirtilerek, asitle temizlenmiş veya tabakanın giderilmesi için talaşlı imalat payı bırakılmış olarak; böylece metal atölyenize ulaşmadan önce alfa tabakasıyla ilgili işlem yapılır. İhtiyacınız olan durumu belirtiniz Talep gönderiniz, ve talaşlı imalattaki ödünleşimleri hatırlayınız: Ti-6Al-4V'nin talaşlı imalatı.
Sıkça Sorulan Sorular
Her sıcak işlenmiş titanyum parçada alfa tabakası bulunur mu?
Havada yaklaşık 600 °C üzerinde ısıtılan her titanyumda bir miktar oluşur. Sorular, ne kadar derin olduğu ve kullanımdan önce giderilip giderilmediğidir. Vakum/inert ortamda işleme bunu önler.
Alfa tabakası üretici fabrika sertifikasında görünür mü?
Hayır. Kütlesel kimyasal bileşim analizinde ortalama içinde kaybolur. Metalografi, mikrosertlik, mavi dağlama anodizasyonu veya bükme testiyle bulunur: döküm analiziyle değil, yüzey yöntemleriyle.
Parça yüksek gerilme altında değilse tabakayı bırakabilir miyim?
Düşük gerilmeli statik bir parçada bazen kabul edilir; ancak yorulma yükü altındaki veya kırılmanın kritik olduğu her parçadan giderilmesi zorunludur. Şüphe durumunda gideriniz: sahada oluşacak bir arızadan daha ucuzdur.
Alfa tabakası titanyum kaynağındaki mavi/saman sarısı renkle aynı mıdır?
İlişkilidir ancak aynı değildir. Kaynak rengi, ısıdan etkilenmiş bölgeden kaynaklanan ince bir oksit filmidir; alfa tabakası ise difüzyonla zenginleşmiş daha derin bir katmandır. Her ikisi de sıcaklıkta oksijen/havadan kaynaklanır ve gaz koruması ile yüzey durumunun kontrol edilmesi gerektiğine işaret eder.
Sertifikadaki oksijen değerinin neden yanıtın tamamı olmadığı
Alfa tabakası (alpha case), oksijence zenginleşmiş bir yüzey tabakasıdır ve sertifika oksijeni ergitmede alınan bir toplu (bulk) kimyasal bileşim değeri olarak rapor eder. Bu ikisi aynı ölçüm değildir; bu nedenle uygun bir oksijen sonucu ile gevrek bir yüzey, aynı çubukta bir arada bulunabilir.
| Raporlanan bilgiler | ASTM B348 tarafından atıf yapılan yöntem | Neyi kapsadığı ve neyi kapsamadığı |
|---|---|---|
| Oksijen ve azot | ASTM E1409 | Dış yüzeyin durumu değil, toplu interstisyel içerik |
| Hidrojen | ASTM E1447 | Adı belirtilen bir yöntemle belirlenen toplu içerik |
| Raporlanan değerlerin yuvarlanması | ASTM E29 | Belirtilen bir kurala göre sınırda bir değerin geçip geçmediği |
Bir yöntemi belirtmek, bir değerin nasıl üretildiğini netleştirir. Siparişin istemediği bir yüzey muayenesini eklemez ve yalnızca toplu kimyasal bileşim, kirlenmiş bir tabakanın giderildiğini doğrulayamaz.
Yüzeyin varsayıma bırakılmaması için siparişin talep edebilecekleri
| Siparişteki satır | Neyi kontrol eder |
|---|---|
| Teslim durumundan ayrı olarak belirtilen yüzey durumu | Ürünün taşlanmış, soyulmuş veya işlenmiş hâliyle gelip gelmediği |
| Talaşlı imalat payı | Kirlenmiş bir tabakayı gidermek için yeterli malzemenin kalıp kalmadığı |
| Kabul sınıfı ile birlikte muayene kapsamı | Teslim edilen yüzeyde neyin ve neye göre kontrol edildiği |
| Teslim koşulu | Yüzeyin ima etmediği metalurjik durum |
Yüzey durumunu ve payı belirten bir talep, alfa tabakasını ilk kesimde yapılan bir keşiften fiyatlandırılmış bir alana dönüştürür.
Kaynaklarıyla şartname ayrıntıları
Oksijenin titanyum üzerindeki etkisi ASTM kalite tablolarında nicelendirilir ve metalin kütlesini güçlendiren aynı kimyasal bileşim, alfa tabakasını gevrekleştiren unsurdur. Boyunca ASTM B348 ticari saflıktaki kaliteler oksijen miktarına göre sıralanır; Grade 1 için en fazla yüzde 0.18 olan oran, 0.25 ve 0.35 üzerinden Grade 4 için yüzde 0.40 değerine yükselir ve minimum çekme dayanımı bu basamaklar boyunca 240 MPa değerinden 550 MPa değerine çıkarak iki katını aşar. ASM Handbook verileri Ti-6Al-4V için beta transus sıcaklığını yaklaşık 995 °C olarak verir; sıcak işleme ve ısıl işlem bunun altında, havada yüzeyin oksijen alımının en hızlı olduğu aralıkta gerçekleştirilir.
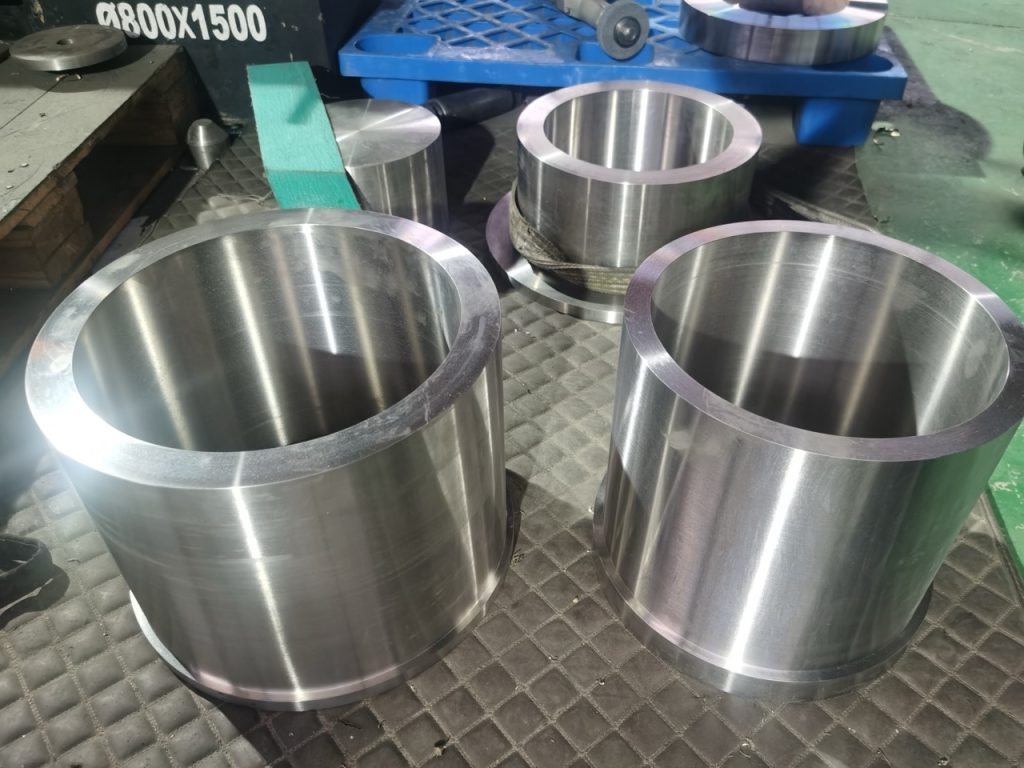
Beiyu Titanium, alfa tabakasını tedarik aşamasında her ürün biçimine uygulanan yüzey işlemiyle ele alır: 3 ila 70 mm kalınlığındaki sıcak haddelenmiş plaka, sıcak haddelenmiş ve asitle temizlenmiş yüzeyle sunulur; dövme halkalar ve diskler ise tornalanmış olarak tedarik edilir. Bu iki yöntem, işlem görmüş yüzeyi kaplamak yerine giderir; çubuklar da anlaşmaya bağlı olarak parlatılmış veya kumlanmış sipariş edilebilir. Alıcının tabakayı kendi tesisinde talaşlı imalatla kaldırmayı tercih ettiği durumlarda Beiyu, siparişteki işleme payı satırını 2500 mm genişliğe ve 6000 mm uzunluğa kadar plakalar için inceler; böylece kaldırılacak pay, tezgahta fark edilmek yerine haddeleme başlamadan önce teknik resimde yer alır.
Teknik teklif talebi gönderiniz
Alfa tabakasından etkilenmiş titanyum malzeme için ürün biçimini, kaliteyi, sıcak işleme yöntemini, gerekli talaşlı imalat payını, yüzey giderme gereksinimini ve muayene belgelerini belirtiniz.