
Zwei Entscheidungen entscheiden über eine Titanschweißnaht: die Wahl des richtigen ERTi-Zusatzdraht für die Grundgüte, und das Fernhalten von Sauerstoff von der Schweißnaht, bis sie abgekühlt ist. Titan wird mit Zusatzdraht geschweißt, klassifiziert nach AWS A5.16, wo jede ERTi Nummer einer Titan Grundgüte zugeordnet ist. Wählen Sie den Zusatzwerkstoff passend zur Grundgüte oder eine Güte darunter für eine duktilere Schweißnaht, und schützen Sie anschließend das Schmelzbad und die abkühlende Naht mit Schutzgas. Wird einer dieser beiden Punkte falsch ausgeführt, versprödet die Verbindung, unabhängig davon, was die Zusatzwerkstoffchemie auf der Spule angibt.
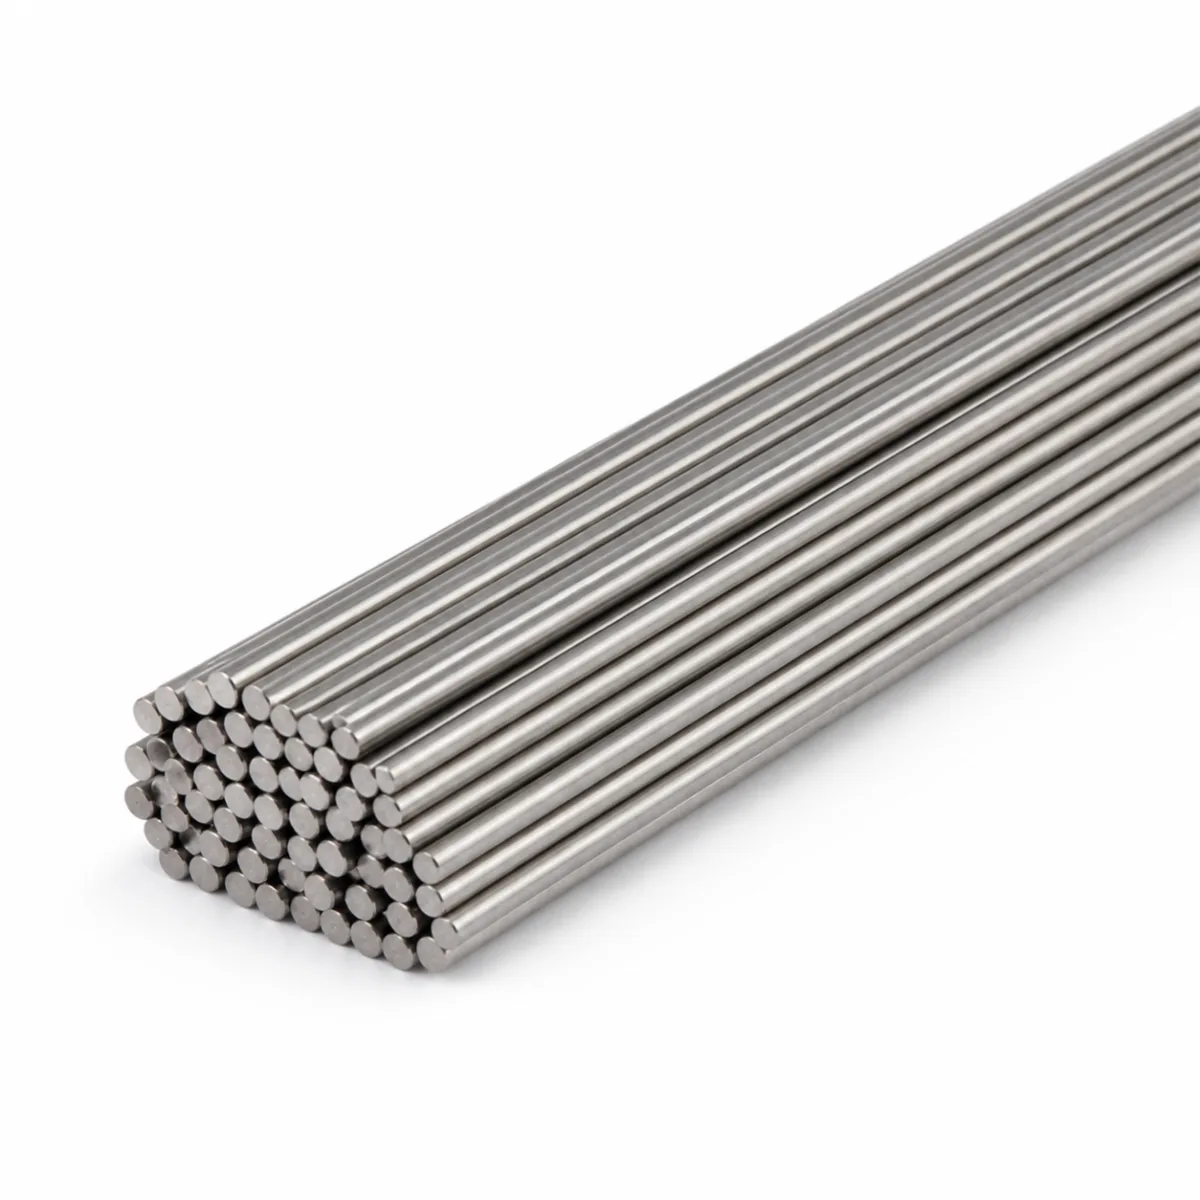
Stimmen Sie den Zusatzwerkstoff auf die Grundwerkstoffgüte ab
AWS A5.16 deckt Titan- und Titanlegierungs-Schweißstäbe und -Elektroden ab. Die ERTi-Bezeichnung folgt dem Basis-Grade, daher lautet die Grundregel einfach: Passen Sie den Zusatzwerkstoff an das zu verbindende Metall an, oder gehen Sie für mehr Duktilität einen Grade in der Festigkeit tiefer.
| Basis-Titan-Grade | Typischer AWS A5.16 Zusatzwerkstoff | Anmerkungen |
|---|---|---|
| Grade 1 / Grade 2 (CP) | ERTi-1, ERTi-2 | Reintitan, am duktilsten, am leichtesten zu schweißen; für Korrosionsanwendungen |
| Grade 3 (CP) | ERTi-2 oder ERTi-3 | Ein Zusatzwerkstoff niedrigerer Güte erhöht die Duktilität der Naht gegenüber einer passenden |
| Grade 7 (Ti-Pd) | ERTi-7 | Palladiumhaltig, für reduzierende Säuren und Chloride; abgleichen, um das Korrosionsverhalten zu erhalten |
| Grade 9 (Ti-3Al-2.5V) | ERTi-9 | Für Grade 9 Rohr |
| Grade 12 (Ti-0.3Mo-0.8Ni) | ERTi-12 | Verbesserte Spaltkorrosionsbeständigkeit |
| Grade 5 (Ti-6Al-4V) | ERTi-5, oder ERTi-23 (ELI) | ERTi-5 entspricht; ERTi-23 ELI wird gewählt, wo Schweißnaht-Zähigkeit wichtig ist |
Der Grund für ein Unterlegieren, also die Wahl eines Zusatzwerkstoffs eine Güte unter dem Grundwerkstoff, ist, dass eine Schweißnaht und ihre Wärmeeinflusszone in der Regel weniger verzeihend sind als das Grundmetall, sodass ein etwas weicherer, duktilerer Zusatzwerkstoff der Rissbildung widersteht. Bei korrosionsbeständigen Güten wie Grade 7 sollte der Zusatzwerkstoff so gewählt werden, dass die Schweißnaht das gleiche Korrosionsverhalten wie der Grundwerkstoff behält. Für Ti-6Al-4V ist ERTi-5 der passende Zusatzwerkstoff, während ERTi-23 (die Güte mit extra niedrigem Interstitialgehalt) eine zähere Schweißnaht liefert, wenn Ermüdung oder Bruchzähigkeit die Auslegung bestimmen. Der Zusatzwerkstoff liefert seine angegebenen Eigenschaften nur, wenn die Schweißnaht sauber bleibt, was die zweite Hälfte der Aufgabe ist.
Warum Titanschweißnähte vollständige Gasabdeckung benötigen
Titan ist bei Raumtemperatur aufgrund seines Oxidfilms reaktionsträge, ein Schweißbad befindet sich jedoch nicht bei Raumtemperatur. Oberhalb von etwa 500 C nimmt Titan Sauerstoff, Stickstoff und Wasserstoff aus der Luft auf, und diese interstitiellen Elemente machen die Schweißnaht spröde. Die Argonabschirmung des sichtbaren Lichtbogens allein reicht nicht aus; Schweißbad, Wurzelseite und die abkühlende Naht müssen alle geschützt werden.
| Auswahlpunkt | Aussage des Leitfadens |
|---|---|
| Brennerschutzgas | Schweißqualität-Argon oder ein Argon-Helium-Gemisch für mehr Wärme, das Lichtbogen und Schmelzbad abdeckt (AWS A5.32 Klasse SG-A oder SG-He). |
| Wurzelschutzgas | Schutzgas auf der Wurzelseite, unverzichtbar für Rohr und jede durchgeschweißte Verbindung, damit die Unterseite nicht oxidiert. |
| Nachlaufschutz | eine Gaslinse oder eine Nachlaufdüse, die Argon über der Schweißnaht und der Wärmeeinflusszone hält, bis das Metall unter die Temperatur abgekühlt ist, bei der es Sauerstoff aufnimmt. |
Die Metallurgie der Versprödung folgt demselben Alpha Case Mechanismus, der sich auf heißen Stab- und Schmiedeteiloberflächen bildet; Hintergrund dazu in Alpha-Case an Titan.
Sauberkeit und Handhabung des Zusatzwerkstoffs
Die meisten Titan-Schweißfehler beginnen als Kontamination, nicht als Problem der Zusatzwerkstoffchemie. Kohlenwasserstoffe, Feuchtigkeit und Werkstattschmutz zersetzen sich im Lichtbogen und speisen Wasserstoff und Kohlenstoff in die Schweißnaht ein.
| Anforderung an Reinigung und Handhabung |
|---|
| Entfetten Sie die Fügestelle und den Zusatzdraht mit einem sauberen Lösemittel, und handhaben Sie beide mit sauberen, fusselfreien Handschuhen, nicht mit bloßen Händen. |
| Bereiten Sie Titan mit dedizierten Werkzeugen vor, nicht mit solchen, die für Stahl verwendet werden, um Eisenaufnahme zu vermeiden. |
| Halten Sie das heiße Ende des Zusatzstabs innerhalb des Gasschutzes. Verliert die Spitze ihren blanken Glanz, ist sie oxidiert; schneiden Sie sie ab, bevor Sie fortfahren. |
| Lagern Sie Zusatzdraht sauber und trocken in seiner güteklassifizierten Verpackung, damit Legierung und Charge rückverfolgbar bleiben. |
Die Schweißnahtfarbe als Qualitätsprüfung lesen
Die Farbe, die auf einer abgekühlten Titan-Schweißnaht zurückbleibt, gibt direkten Aufschluss darüber, wie gut sie geschützt wurde. Hellsilbern oder leichtes Strohgelb bedeutet, dass der Schutz gehalten hat; dunkelblau, grau oder ein weißes Pulver bedeutet, dass Sauerstoff das heiße Metall erreicht hat und die Verbindung wahrscheinlich versprödet ist und zurückgewiesen werden sollte. Die vollständige Farbskala und die Bedeutung jedes Farbtons finden Sie in Titanschweißnahtfarbe und Anlauffarbe.
Beiyu liefert Titan-Zusatzdraht in den gängigen Grades: ERTi-7 Schweißdraht, Titan-WIG-Draht, Titan-MIG-Draht, allgemein Titan-Schweißdraht und 6Al-4V ELI Draht, mit Güte, AWS-Klassifizierung und Charge rückverfolgbar auf dem Werkstoffzeugnis. Zur Güteauswahl siehe die Vergleichsleitfaden für Titangüten, und für den Schweißhintergrund siehe Arbeiten mit Ti-6Al-4V. Senden Sie Basisgüte, Durchmesser und Menge mit der RFQ.
FAQ
Welchen Zusatzdraht verwende ich für Grade 2 Titan?
ERTi-2 entspricht handelsüblichem Reintitan Grade 2. ERTi-1 kann eingesetzt werden, wo eine weichere, duktilere Schweißnaht gewünscht ist. Beide behalten das Korrosionsverhalten von CP-Titan bei.
Kann ich Grade 5 (Ti-6Al-4V) mit ERTi-23 schweißen?
Ja. ERTi-5 ist der passende Zusatzwerkstoff für Ti-6Al-4V; ERTi-23 ist die Extra-Low-Interstitial-Version und ergibt eine zähere, duktilere Schweißnaht, weshalb sie für ermüdungskritische und anspruchsvolle Verbindungen gewählt wird.
Warum ist meine Titan-Schweißnaht blau oder grau geworden?
Die heiße Schweißnaht hat Sauerstoff aufgenommen, weil die Schutzgasabdeckung unvollständig war. Blau, Grau oder Weiß deuten auf Verunreinigung und Versprödung hin; streben Sie hellsilbern oder leicht strohfarben an, und ergänzen Sie eine rückseitige Spülung sowie einen Nachschutz.
Muss ich immer eine Wurzelschutzspülung vornehmen?
Für Rohr und jede durchgeschweißte Naht: ja. Die Wurzelseite erreicht dieselbe reaktive Temperatur wie die Decklage, sodass die Unterseite ohne inerte Wurzelschutzgas-Spülung oxidiert, selbst wenn die Oberseite sauber aussieht.
Argon oder Helium für Titan?
Schweißqualität-Argon ist das Standard-Schutzgas. Ein Argon-Helium-Gemisch bringt zusätzliche Wärme für dickere Querschnitte oder höhere Vorschubgeschwindigkeiten. Beide müssen Schweißqualität haben; oberste Priorität ist die vollständige Abdeckung des Schmelzbads und der abkühlenden Naht.
Was die Wahl des Zusatzwerkstoffs dem Auftrag zur Klärung überlässt
Die Anpassung des Zusatzwerkstoffs an die Grundwerkstoffgüte beantwortet die metallurgische Frage. Die Bestellung muss dennoch den Durchmesser mit seiner Toleranz, die Lieferform des Drahts und den Inhalt des Zertifikats angeben, keines davon ergibt sich aus der Güteanpassung.
| Feld | Was damit gesteuert wird | Wohin es gehört |
|---|---|---|
| Durchmesser mit Toleranz | Vorschubverhalten durch Brenner oder Drahtvorschub | Gemeinsam angegeben, nicht nur der Durchmesser |
| Lieferform | Gerade Ablängungen, Coil oder Spule | Eigene Position auf der Bestellung |
| Oberflächenzustand | Sauberkeit am Lichtbogen, die die Schweißqualität bestimmt | Getrennt vom Lieferzustand angegeben |
| Berichtsumfang | Was über die vorgeschriebenen Ergebnisse hinaus auf dem Zertifikat erscheint | Auf der Bestellung genannt |
Wie die Zusammensetzungswerte hinter einer Zusatzwerkstoffwahl ermittelt werden
| Was ausgewiesen wird | Von der Spezifikation referenzierte Methode |
|---|---|
| Sauerstoff und Stickstoff | ASTM E1409 |
| Wasserstoff | ASTM E1447 |
| Kohlenstoff | ASTM E1941 |
| Legierungszusammensetzung | ASTM E539 und ASTM E2371 |
Die Benennung einer Methode legt fest, wie ein Wert erzeugt wurde. Sie fügt keine Prüfung hinzu, die die Bestellung nicht verlangt hat. Beiyu liefert Titan-Schweißdraht mit einem EN 10204 3.1 Abnahmeprüfzeugnis und Chargennummer-Rückverfolgbarkeit.
Spezifikationsdetails mit Quellenangabe
Die Wahl des Zusatzwerkstoffs für Titan richtet sich ebenso nach den Interstitial-Werten wie nach den Gütebezeichnungen. Die Logik, ERTi-23 statt ERTi-5 zu wählen, spiegelt die Trennung beim Grundwerkstoff wider, bei der Standard-Grade 5 eine Sauerstoffobergrenze von 0,20 Prozent trägt nach ASTM B348 und die ELI-Variante ist auf einen engeren Zwischenatomgehalt spezifiziert, wobei niedrigerer Sauerstoff Schweißduktilität und Zähigkeit auf Kosten einer geringfügig niedrigeren Festigkeit erkauft. Auf der Gasseite klassifiziert AWS A5.32 die Schutzgase, die in den Verfahrenshinweisen dieser Seite genannt werden, und seine Schweißargonklasse weist eine Mindestreinheit von 99.997 Prozent auf, eine Angabe, die neben der Zusatzwerkstoffklassifikation in die Schweißanweisung aufgenommen werden sollte, da Abschirmfehler gewöhnlich Probleme der Reinheit oder Abdeckung und nicht der Zusatzwerkstoffchemie sind.
Beiyu Titanium zieht seinen Schweißdraht kalt und liefert ihn blank oder säuregebeizt, mit Ringdraht von 0,8 bis 12 mm Durchmesser und Spulendraht von 0,01 bis 6,35 mm, wobei das feine Ende dieses Bereichs für mechanisiertes und orbitales WIG-Schweißen dient. Das werkseigene Drahtdatenblatt ordnet jeder gezogenen Güte ihre ERTi-Klassifizierung zu, wie es die obige Tabelle tut, einschließlich der Angabe, dass Grade-3-Draht gegen ERTi-2 geführt wird. Ein Beiyu-Angebot nennt Grundgüte und ERTi-Klasse gemeinsam, sodass der Zusatzwerkstoff das Werk dokumentiert gegen das zu verbindende Metall verlässt.