
Ti-6Al-4V lässt sich aus drei physikalischen Gründen schlecht zerspanen. Die Wärmeleitfähigkeit liegt bei etwa 6,7 W/m·K, rund einem Siebtel von Kohlenstoffstahl, sodass die Schnittwärme an der Schneide verbleibt, statt mit dem Span abzuführen. Das Metall ist bei diesen Schneidkantentemperaturen chemisch reaktiv, und die geschnittene Oberfläche verfestigt sich kalt.
Fragen Sie eine beliebige Werkstatt, die zum ersten Mal Titan bearbeitet hat, und Sie hören dieselben drei Klagen: Das Werkzeug starb schnell, die Späne verschweißten mit der Wendeschneidplatte, und die Randzone des Teils wurde umso härter, je mehr daran zerspant wurde. Nichts davon ist Pech. Ti-6Al-4V versagt in der Zerspanung aus Gründen, die in der Physik des Werkstoffs angelegt sind, und wenn man sie einmal sieht, besteht die Abhilfe im Wesentlichen darin, nicht gegen sie zu arbeiten.
Drei Eigenschaften verursachen fast jedes Problem
1. Es leitet Wärme kaum
Ti-6Al-4V hat eine Wärmeleitfähigkeit von rund 6.7 W/m·K, etwa ein Siebtel der von Kohlenstoffstahl und deutlich unter der von 304-Edelstahl. In Stahl verlässt ein nennenswerter Anteil der Zerspanungswärme das Werkstück mit dem Span. In Titan nicht; die Wärme staut sich in einer winzigen Zone direkt an der Schneide. Die Schneidentemperaturen steigen schnell, und allein diese Tatsache treibt die beiden nächsten Probleme.
| Eigenschaft | Aussage des Leitfadens |
|---|---|
| Wärmeleitfähigkeit von Ti-6Al-4V | Etwa 6,7 W/m·K, rund ein Siebtel von Kohlenstoffstahl und deutlich unter selbst 304-Edelstahl |
2. Es verschweißt sich chemisch mit Ihrem Werkzeug
Oberhalb von rund 500 °C wird Titan chemisch reaktiv und hat eine starke Affinität zu den Elementen in den meisten Schneidstoffen. Der heiße Span verschweißt praktisch im Mikrobereich mit der Spanfläche, reißt ab und nimmt Werkzeugmaterial mit. Das ist das Fressen, die Aufbauschneide und die Kolkbildung, die Sie sehen, weniger Abrasion als Adhäsion und Ausbrechen. Deshalb kann eine scharfe Schneide, die zu heiß gefahren wird, in Minuten zerfallen.
3. Es federt und verfestigt sich dadurch
Der Elastizitätsmodul von Ti-6Al-4V liegt bei etwa 114 GPa, etwas über der Hälfte des Werts von Stahl. Das Werkstück weicht dem Werkzeug aus und federt dann unter und hinter der Schneide zurück. Ist das Werkzeug stumpf oder reibt es, statt zu schneiden, verschmiert dieses Reiben die Oberfläche plastisch und hinterlässt eine verfestigte Randzone. Der nächste Schnitt trifft auf härteres Metall, und die Spirale beginnt. Die meisten Geschichten von „Titan ist unmöglich“ sind in Wahrheit eine Schleife aus stumpfem Werkzeug, Reiben und Kaltverfestigung.
Was tatsächlich funktioniert
| Bearbeitungskontrolle | Aussage des Leitfadens |
|---|---|
| Niedrige Schnittgeschwindigkeit, gesunder Vorschub fahren | Die Schnittgeschwindigkeit erzeugt Wärme an der Schneide; der Vorschub bringt die Schneide unter die verfestigte Schicht des vorherigen Schnitts. Die klassische Titankombination ist ein konservativer SFM-Wert bei echtem Spanungsquerschnitt, nicht umgekehrt. |
| Scharfes beschichtetes Hartmetall verwenden | AlTiN-/TiAlN-beschichtetes Hartmetall widersteht der Hitze und der Adhäsion. Halten Sie die Schneiden scharf und wechseln Sie sie nach Plan, bevor sie zu reiben beginnen. |
| Fluten Sie es, idealerweise unter hohem Druck | Kühlmittel dient hier ebenso der Wärmeabfuhr und Spanabfuhr wie der Schmierung. Hochdruck-Kühlmittel durch das Werkzeug hebt den Span von der Spanfläche ab und unterbricht den Adhäsionszyklus. |
| Lassen Sie das Werkzeug nie verweilen | Eine stillstehende Schneide im Kontakt verfestigt die Oberfläche und überhitzt sich selbst. Halten Sie sie in Bewegung, halten Sie sie schneidend, ziehen Sie bei tiefen Bohrungen vollständig zurück (Peckbohren mit vollständiger Spanabfuhr). |
| Steif aufspannen | Der niedrige Elastizitätsmodul bestraft lange Überstände und schwache Einspannung mit Rattern. Werkzeuge kürzen, Teil abstützen, im Gleichlauf fräsen. |
Das Ausgangsteil bestimmt, wie es sich schneiden lässt
Werkzeugempfehlungen gibt es überall; die Werkstoffseite wird übersehen. Zwei Stäbe, beide mit „Grade 5“ gestempelt, können sich in der Zerspanung deutlich unterscheiden, und das Werkstoffzeugnis sagt Ihnen warum, bevor Sie den ersten einspannen.
| Bestellangabe | Aussage des Leitfadens |
|---|---|
| Zustand | Bestellen Sie Stab für die Zerspanung im geglühten Zustand, sofern nicht ausdrücklich die Festigkeit im lösungsgeglühten und ausgehärteten Zustand benötigt wird. Geglühtes Ti-6Al-4V lässt sich vorhersagbarer zerspanen; fragen Sie die Härte auf dem Werkstoffzeugnis an. |
| Sauerstoffgehalt | Sauerstoff ist ein interstitieller Verfestiger, mehr Sauerstoff bedeutet höhere Festigkeit und einen härteren Schnitt. Ein normales Grade 5 liegt nahe 0,18% Sauerstoff; das ist ein Teil des Grundes, warum ELI (Grade 23), mit Sauerstoff ≤0,13% gehalten, lässt sich beim Zerspanen oft etwas gutmütiger bearbeiten. Der Wert steht im Prüfbericht, wenn Sie ihn lesen. |
| Geradheit und Oberfläche | Zunder, harte Alpha-Randschicht oder ein verbogener Stab machen aus einem durchgehenden Schnitt einen unterbrochenen Schnitt, und bei unterbrochenen Schnitten splittern Titankanten. Geben Sie den benötigten Oberflächenzustand und die Toleranz an. |
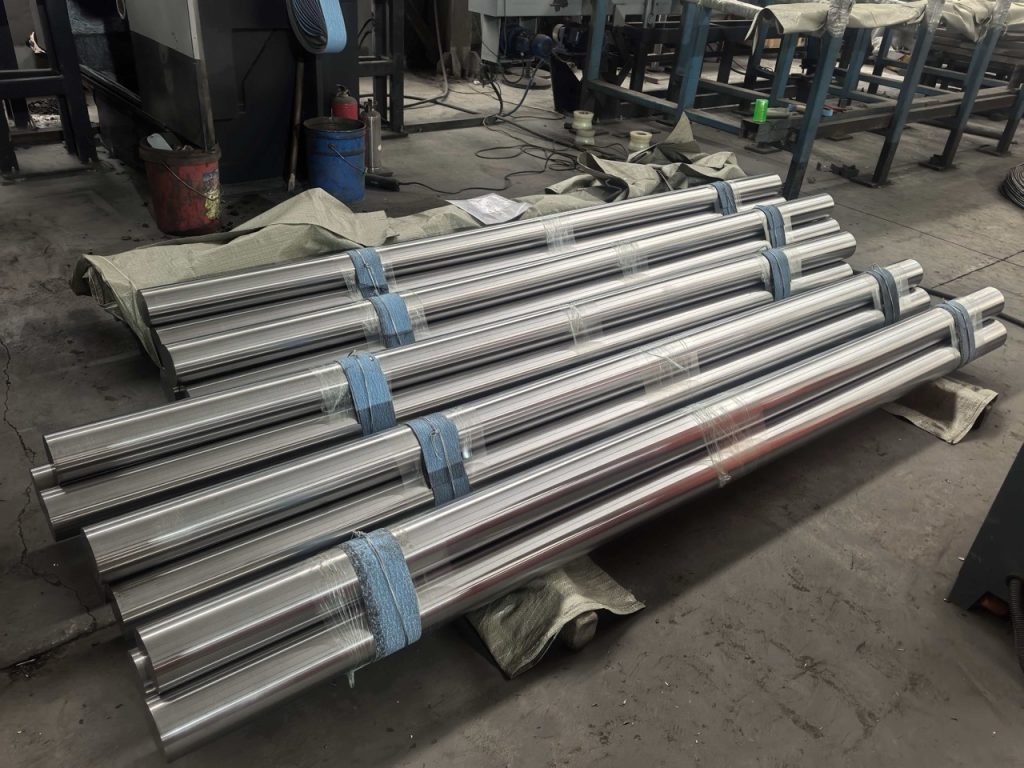
Wir liefern Ti-6Al-4V (Grade 5) bar und AMS 4928 bar im geglühten Zustand mit Werkstoffzeugnissen, sodass die Werkstatt Härte, Sauerstoffgehalt und Chargennummer vor dem ersten Span kennt, nicht erst nach einem Ausschussteil. Für größeres endkonturnahes Material siehe Schmiedeblock Grade 5.
Da diese Eigenschaften Ti-6Al-4V zerspanungstechnisch anspruchsvoll machen, lassen Käufer, die Titanstab nach Spezifikation bestellen, ihn manchmal von einem spezialisierten CNC-Fertigungspartner zu Fertigteilen drehen und fräsen, wie zum Beispiel Daxin CNC.
FAQ
Ist Titan schwerer zu zerspanen als Stahl, weil es härter ist?
Nein. Ti-6Al-4V ist nicht besonders hart. Es ist schwierig, weil es die Wärme an der Schneide staut, chemisch am Werkzeug haftet und beim Reiben kaltverfestigt. Eine Härtezahl allein sagt das nicht voraus.
Warum entzünden sich meine Späne oder glühen sie?
Feine Titanspäne haben eine große Oberfläche, und die Schnittzone läuft heiß. Halten Sie die Späne mit ausreichendem Vorschub grob, führen Sie sie mit Kühlschmierstoff ab und lassen Sie keine feinen Späne ansammeln. Das ist eine reale Gefahr im Betriebsablauf, kein Mythos.
Lässt sich Grade 2 wie Grade 5 bearbeiten?
Nein. Unlegiertes Grade 2 ist weicher und zäher (gummiartiger) und hat einen anderen Versagensmodus: Es neigt zum Schmieren und Aufbauen statt zu hartem Spanbruch. Grade 5 ist fester und stärker abrasiv auf Werkzeuge. Passen Sie Schnittgeschwindigkeit und Vorschub an die Güte an.
Können Sie Stab zugeschnitten und für die Zerspanung vorbereitet liefern?
Ja. Geben Sie Güte, Zustand, Toleranz und Oberfläche an, sowie die benötigten Dokumente. Anfrage senden und wir bieten darauf an.
Spezifikationsdetails mit Quellenangabe
Zerspanungsdaten aus dem ASM Handbook setzen den Beginn der chemischen Adhäsion von Titan an Schneidstoffen oberhalb von rund 500 Grad C an, dem Schneidentemperaturbereich, den diese Seite beschreibt. ASTM B348 begrenzt Sauerstoff für Grade 5 auf 0.20 Gewichtsprozent gegenüber 0.13 Prozent für Grade 23, und weil Sauerstoff das interstitielle Element ist, das den Schnitt härtet, sagen diese beiden Zeilen des Zeugnisses das Zerspanungsverhalten voraus, bevor der Stab eingespannt wird. AMS 4928 legt den von ihr erfassten Stab im geglühten Zustand auf eine Mindestzugfestigkeit von 130 ksi fest, den Zustand, den diese Seite für Zerspanungsarbeiten zu bestellen empfiehlt.
Beiyu Titanium liefert Zerspanungsmaterial aus Ti-6Al-4V als Rundstab von 1 bis 500 mm Durchmesser in Längen bis 6000 mm, freigegeben in einem der drei Werkszustände mit den Kurzzeichen R, M oder Y, wobei Zustand und Chargenanalyse einschließlich Sauerstoff auf dem mit der Bestellung gelieferten Abnahmeprüfzeugnis 3.1 nach EN 10204 angegeben sind. Für toleranzkritisches Material hält die veröffentlichte Bearbeitungsfähigkeit von Beiyu geschliffenen medizinischen Stab auf einer Durchmessertoleranz von ±0.0127 mm bei Ra 0.8 Mikrometer, und dieser gerade, zunderfreie Stabzustand ist Beiyus Antwort auf die oben beschriebenen Probleme des unterbrochenen Schnitts und der verfestigten Randzone.
Technische RFQ senden
Geben Sie bei Bearbeitungsanfragen für Ti-6Al-4V-Stab Grade, Durchmesser, Zustand, Oberflächengüte, Toleranz, Menge und Bearbeitungszugabe an.