
Das Wort Block verbirgt mehrere Bezugswege. Ein Grade-5-Titanrohling kann geschmiedet, gewalzt, aus Platte oder aus großem Stab geschnitten sein, und diese Wege erzeugen nicht dieselbe Kornausrichtung, denselben Prüfzugang, dieselbe Oberflächenzugabe oder dieselbe Bearbeitungsausbeute. Eine brauchbare Anfrage legt UNS R56400, den maßgeblichen Werkstoffweg, den Zustand, die Hüllkurve des Fertigteils, die Einkaufsgröße, Bezugspunkte und die Ultraschallabnahme fest. Diese fünf Seiten helfen bei der Suche nach Quellen; sie sind kein Leistungsranking.
Wie dieser Quellensatz aus fünf Unternehmen erstellt wurde
Der Vergleich verwendete am 1. September 2026 die Suchanfrage Grade 5 titanium forged block supplier R56400 ASTM B381. Geeignete Unternehmensseiten mussten Grade 5 oder F5 Blockmaterial identifizieren, dieses mit Schmieden oder einem ausdrücklich offengelegten alternativen Verfahrensweg verbinden und ein Feld zu Abmessung, Zustand, Prüfung oder Rückverfolgbarkeit veröffentlichen. Beiyu, indische Unternehmen, Marktplätze, Verzeichnisse und Rankings wurden ausgeschlossen. Die Terminologie der Quellen wurde als Frage an den Bieter beibehalten. Sie wurde nicht verwendet, um einen gewalzten oder zugeschnittenen Block als Schmiedeteil zu bezeichnen.
| Unternehmen | Eigene Ressource | Veröffentlichter Umfang | Nachweis noch ausstehend |
|---|---|---|---|
| TSM Technology | Produktseite Schmiedeblock | Weg nach F5/B381, Maßhüllkurve, Hinweise zu Spannungsarmglühen und UT-Kartierung | Genaue Charge, Fertigungsweg, Zustand, Karte, Kriterien und Kapazität |
| Saky Alloy | Seite Grade 5 Block | R56400 Block mit Alternativen geschmiedet, gewalzt oder geschnitten sowie Dokumentenangaben | Welcher Weg angeboten wird, Herkunft des Ausgangsmaterials, Zugabe und Prüfung |
| Lasting Titanium | Sortiment Titanblock | Beispiele für Grade 5 Block mit Hinweisen zu Größe und Fertigung | Tatsächliche Schmiedehüllkurve, Zustand, Weg, Toleranz und Nachweise |
| Marmara Metal | Produktseite Titanblock | Weg Grade 5 B381 Block sowie projektspezifische Beschaffungsangaben | Ursprungscharge, Querschnitt, Umformung, Zugabe, zerstörungsfreie Prüfung und aktuelle Kapazität |
| Tricor Metals | Seite Schmiedeteile und Vorblock | Schmiedeblöcke, Ausgangsmaterial, kundenspezifische Profile und Verarbeitungskontext | Korrekte R56400-Identität, genauer Weg, Abmessungen, Prüfungen und Rückverfolgbarkeit |
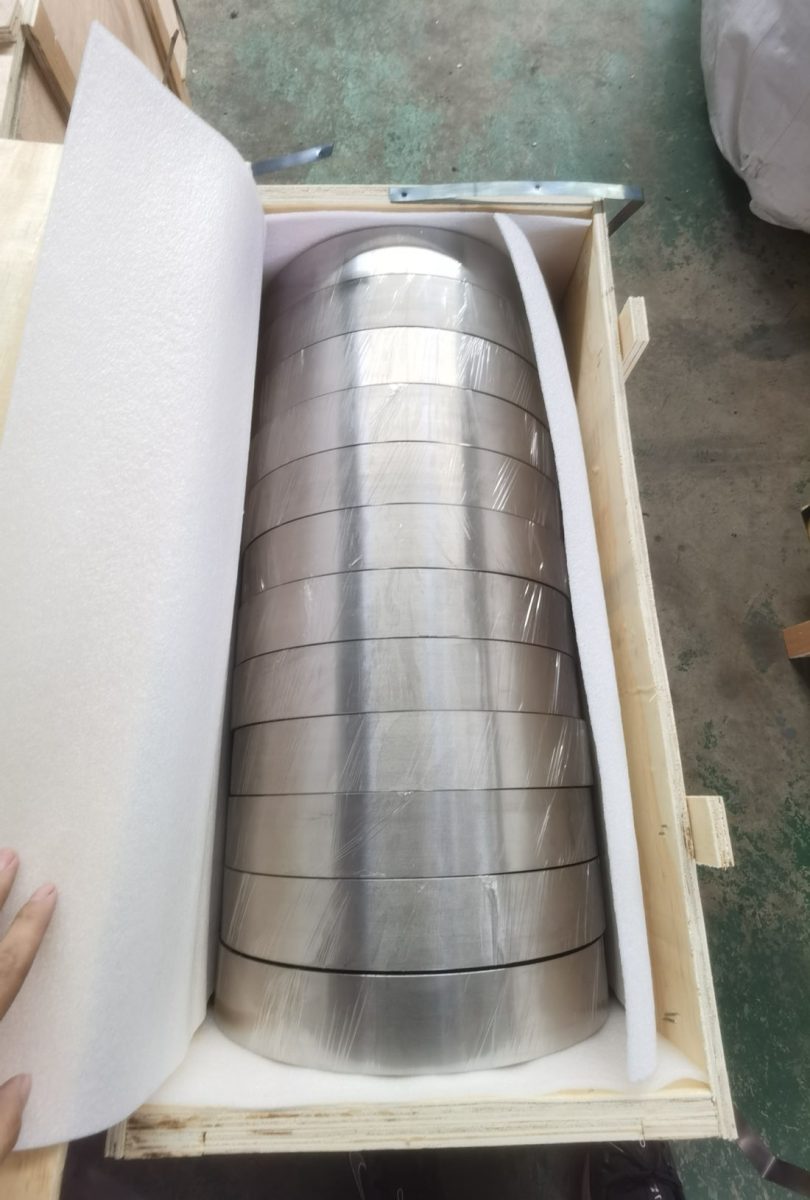
Ein Block ist kein fertiger Zerspanungsrohling
Gehen Sie vom Modell des Fertigteils aus. Fügen Sie die Schruppzugabe getrennt für jede Fläche hinzu, benennen Sie das Bezugssystem und geben Sie an, ob der Lieferant im geschmiedeten Zustand, probebearbeitet, sechsseitig bearbeitet oder geschliffen liefert. Legen Sie dann Grade 5 / UNS R56400 sowie den maßgeblichen Weg nach B381, B348, AMS oder Kundenspezifikation mit Revision fest. Lassen Sie nicht zu, dass ein Bieter ohne schriftliche technische Prüfung Platte, Stab oder gewalzten Block ersetzt. Kennzeichnen Sie die geforderte Werkstoffausrichtung und jedes Ziel zum Faserverlauf auf der Zeichnung. Enthält das Teil eine tiefe Tasche, einen schmalen Steg oder eine hochbeanspruchte Öse, zeigen Sie diese Merkmale, damit die Quelle eine Schmiedehüllkurve und einen UT-Scanplan vorschlagen kann, der das kritische Volumen dennoch erreicht.
| Kontrollpunkt | Angabe des Käufers | Erforderliche Rückmeldung des Lieferanten |
|---|---|---|
| Identität/Weg | Grade 5/R56400 sowie genaue Revision für Schmiedeteil, Stab, Platte, AMS oder Kunde | Ein angebotener Weg, Herkunft, Charge, Zustand und Abweichungen |
| Hüllkurve | Fertigmodell, Einkaufslänge/-breite/-dicke, Zugabe und Bezugspunkte | Gemessene Sechs-Flächen-Rückmeldung, Masse, Rechtwinkligkeit und nutzbares Material |
| Umformung | Schmiederichtung, Umformziel und verbotener Ersatz | Ausgangsmaterial, Stufen, Ausrichtungskennzeichnung und Prozessaufzeichnung |
| Oberfläche | Entfernung von Alpha-Case, Zunder, Kontrolle interstitieller Verunreinigung und Oberfläche | Abtragsmethode, Probebearbeitung, Sicht-/PT-Ergebnis und verbleibendes Material |
| Volumenprüfung | UT-Methode, Scanraster, Zonen, Reflektoren und Abnahme | Verfahren, Abdeckungskarte, Kalibrierung, Anzeigen und Entscheidung |
Schmiederichtung und Materialzugabe verändern die Ausbeute
Betrachten Sie eine rechteckige Luft- und Raumfahrtvorrichtung mit von beiden Seiten bearbeiteten Taschen. Ein günstig bepreister Block kann zur teureren Option werden, wenn seine nutzbare fehlerfreie Zone kleiner ist, seine Ausrichtung nicht gekennzeichnet ist oder der Oberflächenabtrag den Taschenboden verbraucht. Klären Sie, welche Fläche der Schmiederichtung entspricht, und führen Sie diese Kennzeichnung durch die Probebearbeitung fort. Legen Sie die Zugabe je Fläche fest, statt einen unbestimmten Übermaßwert anzugeben. Bitten Sie den Lieferanten, zu zeigen, wie Sägeschnittbreite, Zunderentfernung, Entfernung von Alpha-Case, Rechtwinkligkeitskorrektur und Prüfstücke die gelieferte Hüllkurve beeinflussen. Wird Spannungsarmglühen oder Glühen vorgeschlagen, verlangen Sie den tatsächlichen Zustand und die Ofenaufzeichnung. Der Käufer kann dann die netto verwertbare Geometrie statt des Preises pro Bruttokilogramm vergleichen.
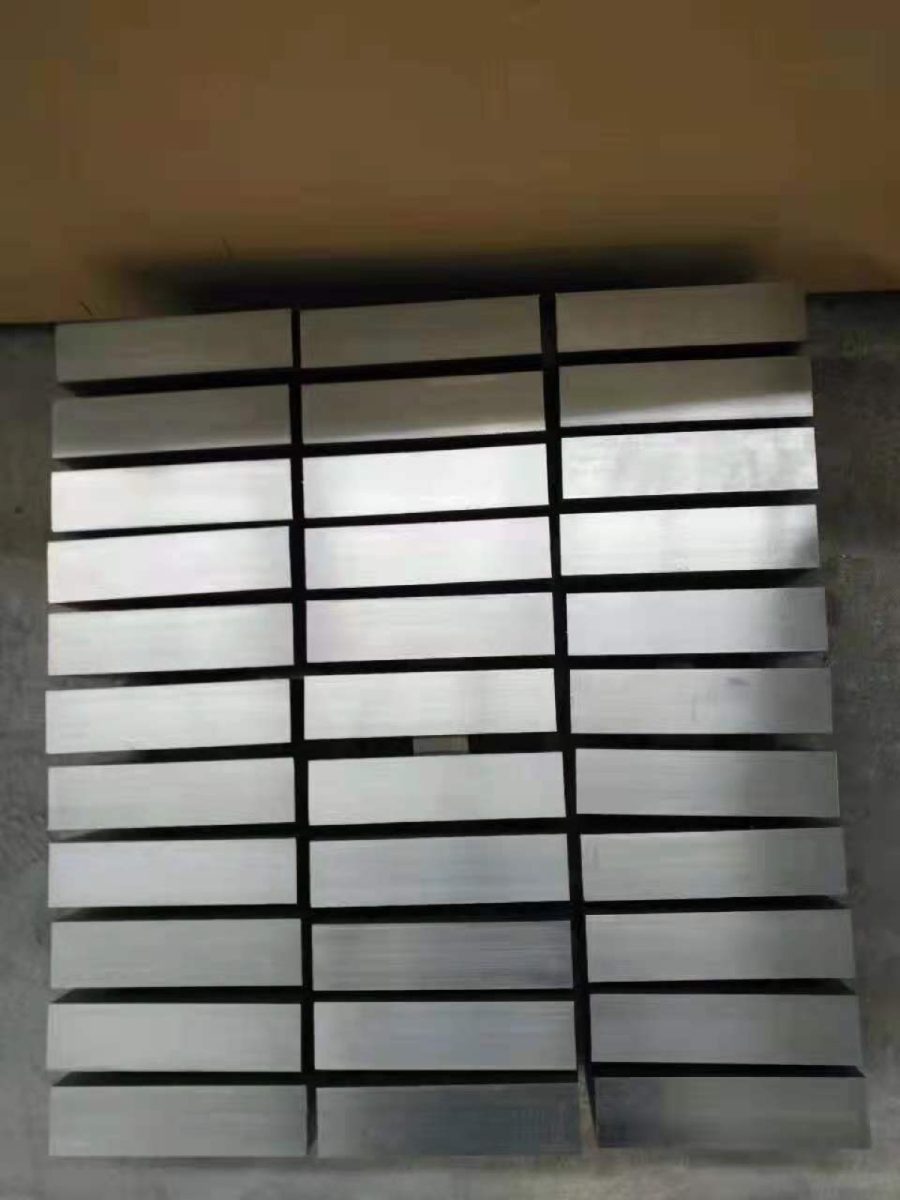
Eine kartierte UT- und Maßrückmeldung verwenden
Eine einzelne Aussage „UT bestanden“ erklärt nicht, ob Zentrum, Ecken und oberflächennahe Zonen abgescannt wurden. Das Verfahren sollte Prüfköpfe, Kalibrierblöcke, Scanrichtungen, Rasterabstand, Abdeckungsgrenzen und die Entscheidung zu meldepflichtigen Anzeigen benennen. Verknüpfen Sie die Karte mit den Ausrichtungskennzeichnungen am physischen Block. Die Maßprüfung sollte Länge, Breite, Dicke, Rechtwinkligkeit, Ebenheit und die vereinbarten Bezugspunkte ausweisen, nicht nur die Nennmaße. Bestätigen Sie R56400-Chargenanalyse, bestellten Zustand und mechanische Ergebnisse anhand des Originalbelegs. Prüfen Sie bearbeitete Flächen auf verschmierte Verunreinigung, Schleifbrand, Überlappungen oder Restzunder. Bewahren Sie vor der Freigabe eines zugeschnittenen Stücks die Identität von Charge, Ausgangsblock und Ausrichtung auf dem Reststück und der Packliste.
Die nutzbare Blockhüllkurve normieren
Jeder Bieter sollte Bruttogröße, minimale nutzbare Größe und die dazwischenliegenden Abzüge zurückmelden. Halten Sie Weg, Ausrichtung und zerstörungsfreie Prüfung neben der Maßangabe, damit Prüfer keinen Schmiederohling mit einem nicht näher spezifizierten Schnittblock vergleichen. Verlangen Sie bei einer neuen Geometrie, die den Großteil des gelieferten Materials verbraucht, einen Versuchs- oder Erstmusterplan.
| Anfragegruppe | Der Käufer gibt an | Der Lieferant meldet zurück |
|---|---|---|
| Teil | Fertigmodell, kritische Merkmale, Lasten und regulatorischer Weg | Fertigungsrisiken, Grenzen der Quelle und angeforderte Käuferentscheidungen |
| Werkstoff | R56400, genaue Revision, Zustand, Herkunft und Ersatzregel | Hersteller, Charge, Ausgangsmaterial, Weg, Wärmezustand und Ausnahmen |
| Größe/Ausbeute | Einkaufshüllkurve, Zugabe je Fläche, Bezugspunkte und Ausrichtung | Brutto-/nutzbare Größe, Masse, Abtragsplan und erwartete Ausbeute |
| Prüfung | Chemie, mechanische Werte, Abmessungen, Oberfläche, PT-/UT-Karte | Prüfplan (ITP), Methoden, Abdeckung, Kriterien, tatsächliche Ergebnisse und Entscheidungen |
| Rückverfolgbarkeit | Kennzeichnung durch Zuschnitt und Bearbeitung, Kontrolle der Reststücke | Rückverfolgbarkeit von Charge, Ausgangsblock und Stück sowie indizierte Aufzeichnungen |
| Kaufmännisch | Versuchs-/Produktionsmenge, Verpackung, Bestimmungsort und Datum | Mindestbestellmenge, Verfügbarkeit des Ausgangsmaterials, Zeitplan, Gültigkeit und Ausschlüsse |
Beiyu Anfrageweg für Grade 5 Schmiedeblöcke
Beiyu gehört nicht zu den fünf verglichenen Unternehmen. Die Anfrage für Grade 5 Block beginnt mit dem Fertigmodell, R56400, der maßgeblichen Werkstoffrevision und einem ausdrücklich geschmiedeten oder alternativen Weg. Die Rückmeldung legt Einkaufsabmessungen, Zugaben je Fläche, Ausrichtung, Zustand, Entfernung von Alpha-Case, probebearbeitete Oberflächen, UT-Karte, Maßbericht, Chargenrückverfolgbarkeit, Menge, geschützte Verpackung und Bestimmungsort fest. Das Angebot unterscheidet den Bruttoblock von der minimal nutzbaren Hüllkurve, sodass die Bearbeitungsausbeute vor der Auftragsvergabe erkennbar ist.
Die Grade 5 Titan-Schmiedeblock, allgemeiner Vergleich von Titan-Schmiedeteilen, Auswahl der Titan-Schmiedegüte und Angaben zu Dicke und UT bei Schmiedescheiben für den Produktweg, den umfassenderen Vergleich und benachbarte technische Kontrollen. Senden Sie Zeichnungen, Menge, Prüfumfang, erforderliches Datum und Bestimmungsort zusammen mit dem kontrollierten Zeitplan. Klären Sie jede zurückgemeldete Abweichung vor der Auftragsvergabe.
Verwandte Lieferantenlisten und Lieferbereiche
- Titan-Befestigungselemente
- Grade 2 Titanflansch-Lieferanten
- Lieferanten für Grade-5-Titan-Verbindungselemente
- Grade-7-Titanband-Lieferanten
- Hersteller von Vor-Ort-Natriumhypochlorit-Generatoren
- Führende Lieferanten für Refraktärmetalle
- alle Lieferantenlisten nach Produktfamilie
Spezifikationsdetails mit Quellenangabe
Beiyu Titanium veröffentlicht diese Liste und ist nicht Teil des obigen Vergleichs. Für Leser, die die eigenen Angaben des Herausgebers auf derselben Grundlage wünschen, die sie von jedem Lieferanten auf dieser Seite verlangen würden: Das Material wird nach ASTM B381 spezifiziert, und jede Bestellung trägt ein EN 10204 Typ 3.1 Zeugnis mit Chargen- und Schmelznummern je nach Bestellumfang.
Geschmiedetes Ring- und Scheibenmaterial deckt AD 50 bis 2000 mm, ID 10 bis 900 mm und Höhe 20 bis 400 mm ab; die Fertiggeometrie wird anhand der Zeichnung angeboten.
Dies sind von Beiyu veröffentlichte Lieferangaben und keine der Norm entnommenen Grenzwerte; Grenzwerte gehören zu den oben genannten Normen und werden gegen die genaue Ausgabe in der Bestellung bestätigt. Die Zertifizierung wird als Fertigungsmöglichkeit angegeben, und keine Angabe auf dieser Seite beinhaltet eine Aussage zu Lagerbestand, Lieferzeit oder Preis.