
Un acheteur automobile allemand a envoyé deux plans différents de composants usinés. Les documents de commande spécifiaient un matériau AMS 4928. Nous avons examiné les pièces séparément car les éléments disponibles concernant les tolérances n'étaient pas les mêmes pour les deux plans.
La première vérification consistait à déterminer si les deux plans indiquaient la même chose
Ce n'était pas le cas. Sur le support profilé, une caractéristique de 20,0 mm était indiquée +0.05/-0 mm. Une note manuscrite distincte attribuait ±0,2 mm aux dimensions annotées restantes. L'exigence de caractéristique unilatérale ne doit pas être abrégée en « ±0,05 mm. »
Le plan disponible pour le support rectangulaire ne comporte aucune note de tolérance équivalente. Appliquer les annotations du support à ce support rectangulaire aurait créé une exigence qui ne figurait pas dans le dossier fourni. C'est pourquoi une tolérance de projet doit rester associée à sa caractéristique exacte, son plan et sa révision. Elle ne constitue pas une preuve d'une capacité de tolérance générale pour les travaux automobiles ou CNC de Beiyu.
Ce que montrent les éléments relatifs aux pièces finies
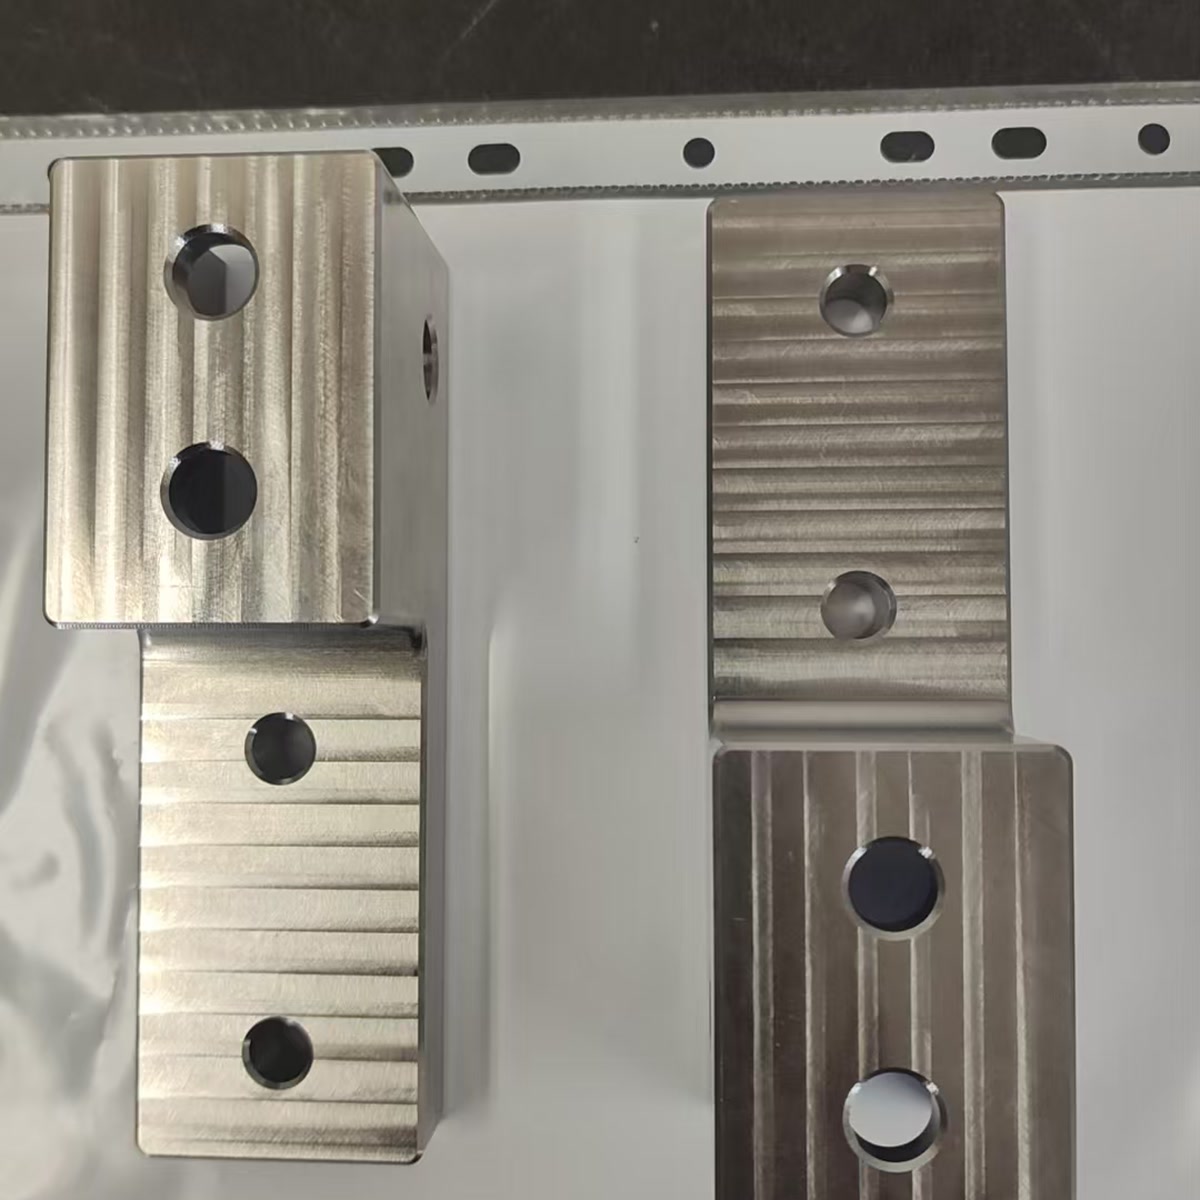
Les photographies montrent deux géométries distinctes : un support rectangulaire avec des poches usinées et des caractéristiques percées, et un support profilé avec des faces étagées, des trous et des surfaces extérieures profilées. Un court extrait discret enregistre l'usinage assisté par liquide de refroidissement pendant le projet.
| Composant | Ce que le guide indique |
|---|---|
| Support rectangulaire | Avec des poches usinées et des détails percés |
| Support profilé | Avec des faces étagées, des trous et des surfaces extérieures profilées |
Ces images n'établissent pas la composition chimique du matériau, la traçabilité par numéro de coulée, le nombre d'axes de la machine, l'outillage, la rugosité de surface ou l'acceptation dimensionnelle. Chacune de ces affirmations nécessite son propre relevé correspondant. Les noms des sources, les références des plans et les documents ont donc été retirés de cette page.
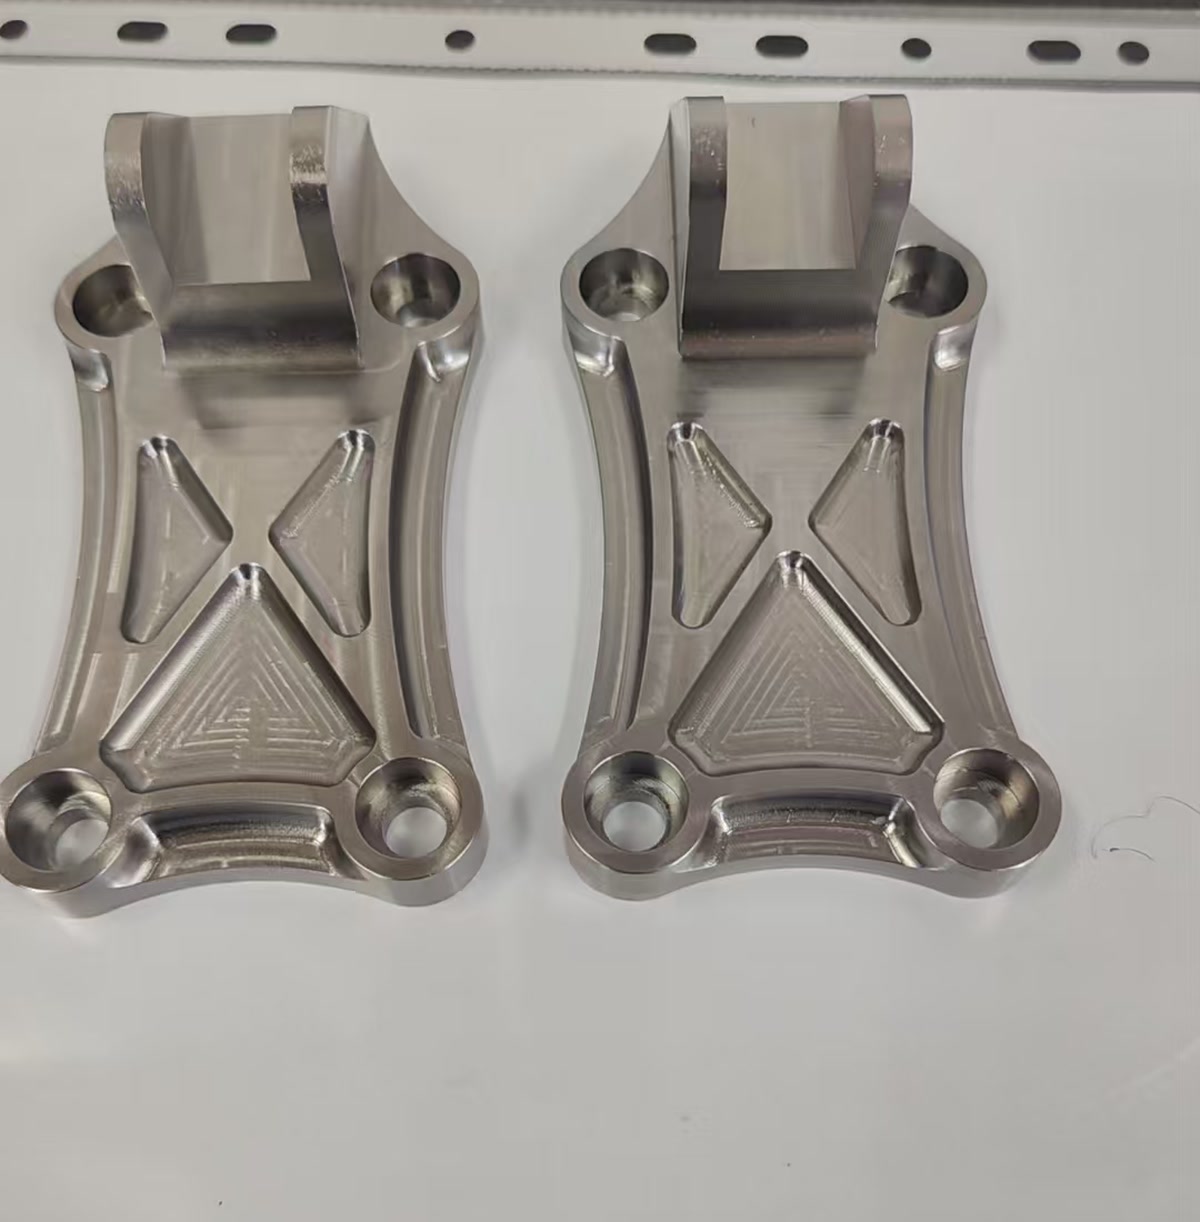
Support rectangulaire
Le plan et la feuille de mesures ne correspondaient pas clairement à chaque ligne. Une valeur nominale différait entre les deux, et deux lignes rapportées n'ont pas pu être localisées sur la vue de plan disponible. Aucune tolérance n'a été déduite pour ces lignes.
Support profilé
L'exigence unilatérale de 20,0 mm avait une limite inférieure de 20,00 mm. Ses résultats enregistrés n'établissaient pas la conformité à cette limite inférieure. Une autre valeur nominale rapportée était également en conflit avec ses valeurs enregistrées. Les deux points nécessitaient une réconciliation plutôt qu'une déclaration générale de conformité.
Extrait de projet de huit secondes. Les métadonnées audio et source ont été supprimées ; la machine exacte et la gamme de fabrication ne sont pas affirmées.
Pourquoi les feuilles de contrôle restent internes
Les feuilles enregistraient des valeurs dimensionnelles et indiquaient l'aspect comme OK pour deux pièces de chaque composant. Elles ne comportaient pas de colonne de tolérance, de cellules de jugement renseignées ni de signatures de contrôleur et d'approbation. Certaines valeurs nominales nécessitaient également une réconciliation entre le plan et le rapport.
Une valeur de mesure est un résultat. Une note de plan est une exigence. Un jugement signé ou une disposition approuvée constitue la décision d'acceptation. Réunir ces trois niveaux dans une seule phrase exagérerait ce que ce dossier d'éléments prouve.
Un meilleur transfert du plan au rapport pour la prochaine commande
Le résultat utile de cette revue était un contrat de documentation plus clair. Une commande comparable devrait relier chaque valeur rapportée à une caractéristique contrôlée avant diffusion.
| Relevé | Ce qu'il devrait contenir | Ce qu'il évite |
|---|---|---|
| Plan contrôlé | Révision approuvée, dimensions nominales, tolérances spécifiques aux caractéristiques et toute note de tolérance générale. | Emprunter une tolérance à une autre pièce ou comparer avec une révision obsolète. |
| Rapport dimensionnel | ID de caractéristique ou de repère, valeur nominale, limites supérieure et inférieure, résultat mesuré et jugement. | Lignes ne pouvant pas être reliées au plan. |
| Enregistrement matière | Les champs de documentation et de traçabilité AMS 4928 convenus dans la commande. | Supposer qu'une seule désignation de commande prouve la composition chimique ou l'identité de coulée du matériau utilisé. |
| Enregistrement de libération | Champs relatifs à l'inspecteur et à l'approbation, date du rapport et disposition approuvée pour tout écart. | Traiter une feuille de travail non signée comme preuve finale de conformité. |
Pour la voie d'usinage commerciale, consultez la pièces de précision en titane usinées page Beiyu. La section distincte guide de spécification matière AMS 4928 explique la spécification du matériau de départ ; ce cas concerne la manière dont le plan d'une pièce finie et son enregistrement de contrôle ont été examinés.
Détails des spécifications avec sources
Les conventions de tolérance générale expliquent pourquoi les deux plans de cette revue ne pouvaient pas partager une même note. ISO 2768-1 attribue à sa classe moyenne une tolérance générale de plus ou moins 0,2 mm pour les dimensions nominales supérieures à 6 mm jusqu'à 30 mm et de plus ou moins 0,3 mm au-delà de 30 mm jusqu'à 120 mm, la plage publiée qu'une note générale manuscrite remplace habituellement, et un plan qui s'y appuie devrait citer la classe. ASME Y14.5-2018 considère une caractéristique à tolérance unilatérale comme sa propre limite de dimension déclarée, et non comme une variante d'une valeur par défaut symétrique, ce qui constitue la base normative pour maintenir une exigence unilatérale associée à sa caractéristique, son plan et sa révision exacts.
Beiyu Titanium gère la partie matière d'un dossier de plans au regard de dossiers qu'elle peut réellement produire : la composition chimique de la commande est vérifiée par un laboratoire externe ou interne à l'usine dans le processus qualité de l'usine avant les essais mécaniques et le marquage, et une objection qualité suit un parcours en 7 étapes, de l'analyse et de l'évaluation jusqu'à la correction, la prévention et la clôture. Au cours des 15 années de Penn Ma au service export de titane de Beiyu, les revues de plans qui se clôturent sans réserve sont celles où chaque valeur rapportée correspond à une caractéristique contrôlée, et Beiyu traite une valeur non correspondante comme l'a fait ce cas, comme une question à résoudre avant libération plutôt que comme une conformité à supposer.
Envoyez suffisamment d'informations pour examiner le plan avant l'offre
Pour un composant comparable, incluez les données techniques qui régissent la pièce et les enregistrements attendus lors de la libération.
| Élément du colis |
|---|
| plan 2D et modèle 3D |
| révision du plan |
| nuance et norme du matériau |
| caractéristiques critiques et tolérances |
| quantité et état de livraison |
| exigences de surface |
| méthode de contrôle et format de rapport |
| exigences de traçabilité et d'emballage |