
Bir döküm numarası birkaç parti olarak gelebilir
Döküm numarası ergitmedir. Parti, sonrasında birlikte işlenen malzemedir. Tek bir döküm numarası, ayrı tavlanmış, işlenmiş veya bitirilmiş partilere ayrılabilir ve mekanik sonuçlar bunların her biri için raporlanır. Hangi seviyeye göre kabul edeceğinize karar vermek, sertifika geldiğinde çözülecek bir konu değil, sipariş kararıdır.
| Seviye | Ne tanımladığı |
|---|---|
| Döküm numarası | Malzemenin geldiği ergitme |
| Parti | Ergitmeden sonra birlikte işlenen malzeme |
| Parça | İşaretlenmiş ve teslim edilmiş tekil çubuk |
Hangi özelliklerin hangi seviyeye ait olduğu
Bu ayrım, kaç test raporu beklemeniz gerektiğini belirler.
| Özellik | Ait olduğu seviye |
|---|---|
| Kimyasal bileşim | Ergitmenin bir özelliği, döküm numarası bazında raporlanır |
| Mekanik özellikler | İşlemden etkilenir, parti bazında raporlanır |
| Boyutsal ve yüzey sonuçları | Muayenenin yüzde 100 uygulandığı durumlarda parça bazında |
Aynı döküm numarasının neden farklı mekanik sonuçlar gösterebildiği
Bir döküm numarasından gelen partiler kimyasal bileşimi paylaşır, ancak işlem geçmişleri mutlaka aynı değildir. Raporlanan değerler spesifikasyon minimumları içinde yer alır ve partiler arasında aynı olmaları beklenmez.
| Bir döküm numarasının partileri arasında değişenler |
|---|
| Partinin fiilen izlediği işlem rotası |
| Bitirildiği teslim koşulu |
| Test noktasındaki kesit boyutu |
Parti bazında sonuç istediğinizde belirtilecek alanlar
Sertifikada hangi alanların yer aldığı sipariş edilen spesifikasyon ve siparişin talep ettikleri tarafından belirlenir. Bunlar implant veya basınç spesifikasyonuyla çalışan alıcıların normalde belirttiği alanlardır.
| Siparişte belirtilecek alan | Kaydettiği bilgi |
|---|---|
| Çekme dayanımı | Spesifikasyon minimumuna göre ölçülen değer |
| Akma dayanımı | Spesifikasyon minimumuna göre ölçülen değer |
| Kopma uzaması | Spesifikasyon minimumuna göre ölçülen değer |
| Kesit daralması | Spesifikasyon gerektirdiğinde ölçülen değer |
| Hidrojen içeriği | Spesifikasyon maksimumuna göre ölçülen değer |
| Mikroyapı | Sipariş gerektirdiğinde değerlendirilir |
| Ultrasonik sonuç | Sipariş edilen muayenenin sonucu |
Kabul seviyesinin siparişte nasıl yazılacağı
“test certificate required” yazan bir sipariş, kabulün hangi seviyede değerlendirildiğini belirtmez. Normalde şu üç şekilde yazılır.
| Sipariş şunu belirtir | Üretici fabrikayı neye taahhüt eder |
|---|---|
| Döküm numarası bazında | O ergitmeden gelen her şeyi kapsayan tek sonuç seti |
| Parti bazında | Döküm numarası içindeki her işlenmiş lotun sonuçları |
| Döküm numarası ve parti bazında | Kimyasal bileşim döküm numarası seviyesinde, mekanik sonuçlar parti seviyesinde |
Siparişinize yapıştırabileceğiniz satırlar
Kimyasal bileşim raporlama seviyesi: ______ (döküm numarası bazında olduğunu ve külçe analizinin de gerekip gerekmediğini belirtin)
Mekanik raporlama seviyesi: ______ (döküm numarası veya parti bazında olduğunu belirtin)
Raporlanacak alanlar: ______ (çekme, akma, kopma uzaması, kesit daralması, hidrojen, mikroyapı)
Raporlanacak muayene sonuçları: ______ (her muayeneyi kabul standardı ve sınıfıyla belirtin)
İzlenebilirlik: döküm numarası ve parti kimliği sertifikada ve malzeme işaretlemesinde yer almalıdır
Karışık lotlar: ______ (birden fazla döküm numarasından gelen malzemenin tek satıra karşılık sevk edilip edilemeyeceğini belirtin)
Son satır en sık atlanan satırdır. Tek bir sipariş satırının birden fazla döküm numarasıyla karşılanıp karşılanamayacağını belirtin, çünkü bu durum sertifikaların ve işaretlemenin nasıl düzenlenmesi gerektiğini malzeme sevk edilmeden önce belirler.
Kaynaklarıyla şartname ayrıntıları
Ürün standardı neyin numunelendiğini ve raporlandığını belirler; bunu önce döküm düzeyinde yapar. ASTM B348 en azından külçenin üstünden ve altından alınan numunelerin analizinin kalite için listelenen tüm elementler bakımından tamamlanmasını ve raporlanmasını gerektirir (ASTM B348, kimyasal gereklilikler, tablo notları). Ayrıca hidrojenin bitmiş üründe raporlanmasını, külçe hidrojeninin ise raporlanmasının gerekli olmadığını ve ürün analizi toleranslarının döküm analizi gerekliliklerini genişletmediğini, yalnızca laboratuvarlar arası değişimi kapsadığını belirtir (ASTM B348, ürün analizi).
| Seviye | ASTM B348'in bu düzeyde belirledikleri |
|---|---|
| Külçe, döküm başına | Listelenen elementler için üst ve alt analiz tamamlanır ve raporlanır |
| Bitmiş ürün | Hidrojen bitmiş üründe raporlanır |
| Ürün analizi | Toleranslar daha geniş döküm sınırını değil, laboratuvarlar arası değişimi kapsar |
| Kabul düzeyi | Alıcı tarafından siparişte belirtilir |
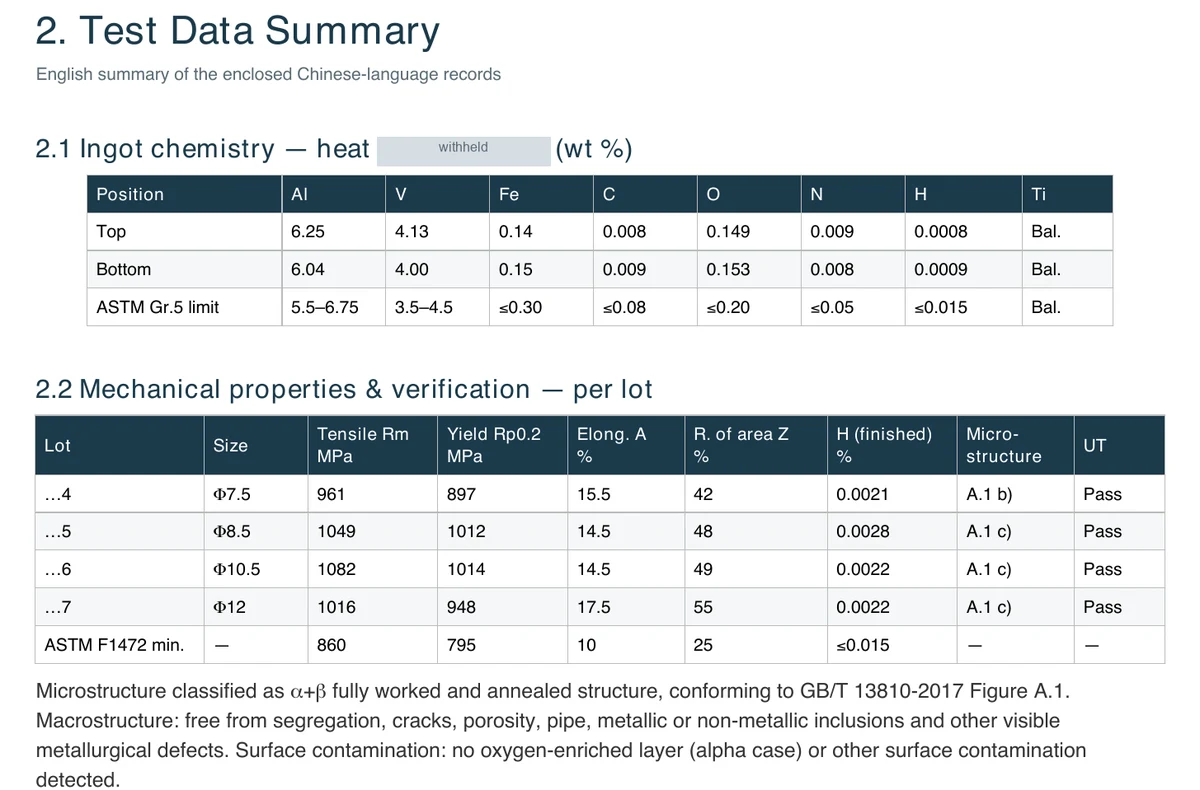
Bunun uygulamadaki görünümü Beiyu'nun kendi üretim dokümantasyonunda görülür. Ti-6Al-4V'nin dört işlenmiş partiye ayrılmış temsilî bir dökümünde raporlanan çekme dayanımı 961 ile 1082 MPa arasında, kesit daralması ise yüzde 42 ile 55 arasında değişmiştir; her parti, siparişin değerlendirildiği implant spesifikasyonu minimumları olan 860 MPa çekme ve 795 MPa akma değerinin üzerindedir. Bunlar bir döküm ve partilerinin sonuçlarıdır, genel bir spesifikasyon değildir; aynı dökümden gelen partilerin özdeş olması gerekmediği için tam olarak parti başına raporlanırlar. Çekme testi, belirtilen akma dayanımına kadar dakika başına inç başına 0.003 ila 0.007 inch şekil değiştirme hızında ASTM E8'i izler (ASTM B348, mekanik özellikler).
Teknik teklif talebi gönderiniz
Titanyum çubuk teklif taleplerinde kabulün döküm başına mı yoksa parti başına mı değerlendirildiğini, bir satırın birden fazla dökümden karşılanıp karşılanamayacağını; ayrıca kaliteyi, standardı, çapı, durumu, muayene kapsamını ve gerekli sertifika paketini belirtiniz.