
Blok kelimesi çeşitli tedarik rotalarını gizler. Bir Grade 5 titanyum taslak dövülmüş, haddelenmiş, plakadan kesilmiş veya büyük çubuktan kesilmiş olabilir ve bu rotalar aynı tane yönlenmesini, muayene erişimini, yüzey payını veya talaşlı imalat verimini oluşturmaz. Yararlı bir teklif talebi UNS R56400'ü, kontrol eden malzeme rotasını, durumu, nihai parça zarfını, satın alma boyutunu, datumları ve ultrasonik kabulü sabitler. Bu beş sayfa kaynak bulmaya yardımcı olur; performans sıralaması değildir.
Bu beş şirketlik kaynak grubu nasıl oluşturuldu
Karşılaştırmada 1 Eylül 2026 tarihinde Grade 5 titanyum dövme blok tedarikçisi R56400 ASTM B381 sorgusu kullanıldı. Uygun şirket sayfalarının Grade 5 veya F5 blok malzemeyi tanımlaması, bunu dövme işlemine veya açıkça belirtilmiş alternatif bir yola bağlaması ve boyut, durum, muayene veya izlenebilirlik alanı yayımlaması gerekiyordu. Beiyu, Hindistan merkezli şirketler, pazar yerleri, dizinler ve sıralamalar dışlandı. Kaynak terminolojisi teklif verene yöneltilecek bir soru olarak korundu. Haddelenmiş veya kesilmiş bir bloğu dövme parça olarak yeniden adlandırmak için kullanılmadı.
| Şirket | Şirkete ait kaynak | Yayımlanmış kapsam | Hâlâ sunulması gereken kanıt |
|---|---|---|---|
| TSM Technology | Dövme blok ürün sayfası | F5/B381 rotası, boyutsal zarf, gerilim giderme ve UT haritalama istemleri | Kesin döküm, üretim rotası, durum, harita, kriterler ve kabiliyet |
| Saky Alloy | Grade 5 blok sayfası | Dövülmüş, haddelenmiş veya kesilmiş alternatifleri ve belge alanlarıyla R56400 blok | Hangi rota teklif ediliyor, stok kökeni, pay ve muayene |
| Lasting Titanium | Titanyum blok aralığı | Boyut ve imalat istemleriyle Grade 5 blok örnekleri | Gerçek dövülmüş zarf, durum, rota, tolerans ve kayıtlar |
| Marmara Metal | Titanyum blok ürün sayfası | Grade 5 B381 blok rotası ve projeye özel satın alma alanları | Kaynak döküm, kesit, işleme, pay, NDE ve güncel kapasite |
| Tricor Metals | Dövmeler ve kütük sayfası | Dövme bloklar, girdi stoku, özel profiller ve işlem bağlamı | Doğru R56400 kimliği, kesin rota, boyutlar, testler ve soy ağacı |
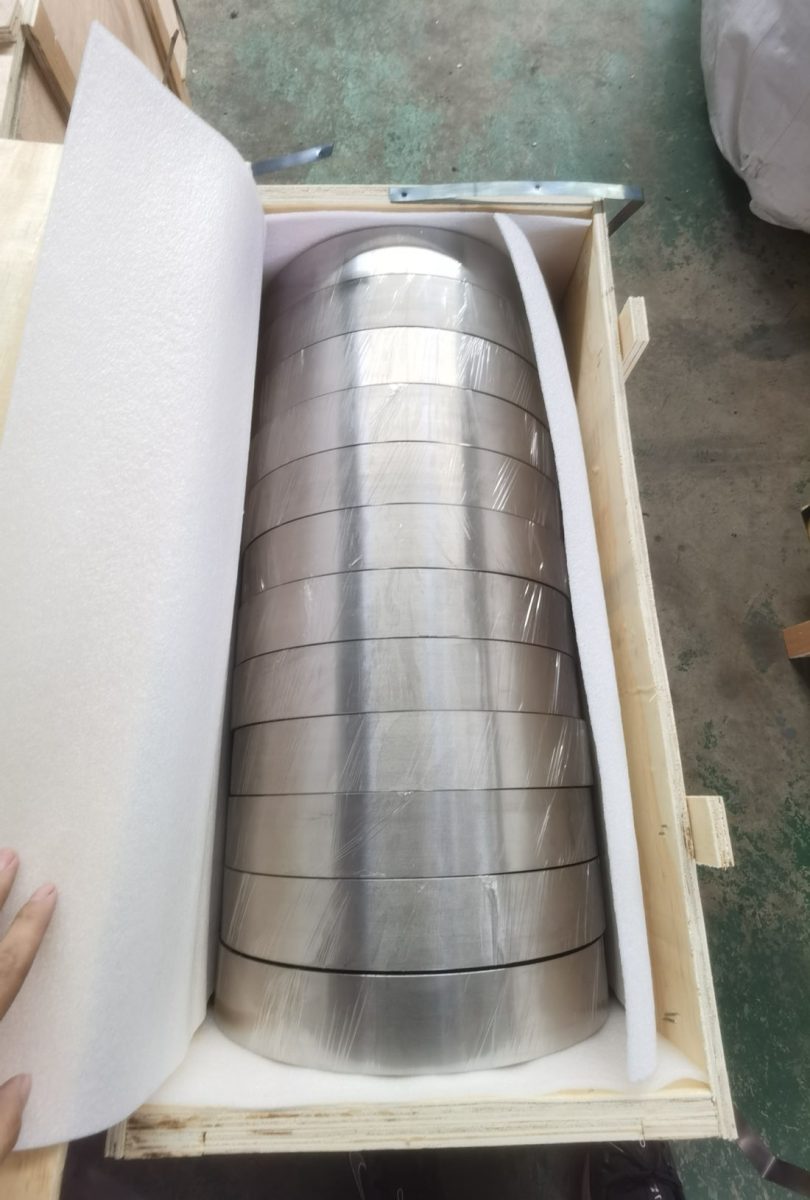
Bir blok, bitmiş bir talaşlı imalat taslağı değildir
Bitmiş bileşen modeliyle başlayın. Her yüz için kaba işleme stokunu ayrı ekleyin, datum şemasını adlandırın ve tedarikçinin dövülmüş halde, ön işlenmiş, altı yüzü işlenmiş veya taşlanmış stok olarak teslim edip etmediğini belirtin. Ardından Grade 5 / UNS R56400'ü ve revizyonuyla birlikte kontrol eden B381, B348, AMS veya müşteri rotasını tanımlayın. Teklif verenin yazılı mühendislik incelemesi olmadan plaka, çubuk veya haddelenmiş blok ikame etmesine izin vermeyin. Gerekli malzeme yönlenmesini ve tane akışı hedefini teknik resimde işaretleyin. Parçada derin cep, dar gövde veya yüksek gerilimli kulak varsa, kaynağın kritik hacme hâlâ ulaşan dövülmüş zarf ve UT tarama planı önerebilmesi için bu özellikleri gösterin.
| Kontrol noktası | Alıcı girdisi | Gerekli tedarikçi dönüşü |
|---|---|---|
| Kimlik/üretim yolu | Grade 5/R56400 ve kesin dövme, çubuk, plaka, AMS veya müşteri revizyonu | Tek teklif edilen rota, kaynak, döküm, durum ve sapmalar |
| Zarf | Bitmiş model, satın alma boyu/genişliği/kalınlığı, pay ve datumlar | Ölçülmüş altı yüz dönüşü, kütle, diklik ve kullanılabilir stok |
| İşleme | Dövme yönü, redüksiyon hedefi ve yasak ikame | Başlangıç stoku, aşamalar, yönlenme işaretleri ve proses kaydı |
| Yüzey | Alfa tabakası giderme, tufal, arayer elementi kirlenmesi kontrolü ve yüzey bitişi | Giderme yöntemi, ön işleme, görsel/PT sonucu ve kalan stok |
| Hacim muayenesi | UT yöntemi, tarama ızgarası, bölgeler, reflektörler ve kabul | Teknik, kapsama haritası, kalibrasyon, endikasyonlar ve değerlendirme |
Dövme yönü ve stok payı verimi değiştirir
Her iki taraftan cepler işlenmiş dikdörtgen bir havacılık fikstürünü düşünün. Kullanılabilir sağlam bölgesi daha küçükse, yönlenmesi işaretlenmemişse veya yüzey giderme cep tabanını tüketiyorsa düşük fiyatlı bir blok pahalı seçenek hâline gelebilir. Hangi yüzün dövme yönüne karşılık geldiği konusunda anlaşın ve bu işaretleri ön işleme boyunca taşıyın. Belirsiz tek bir fazla boyut değeri eklemek yerine her yüze göre pay tanımlayın. Tedarikçiden testere kesim payının, tufal giderme, alfa-kasa giderme, diklik düzeltme ve test kuponlarının sevk edilen zarfı nasıl etkilediğini göstermesini isteyin. Gerilim giderme veya tavlama öneriliyorsa, gerçek durumu ve fırın kaydını isteyin. Böylece alıcı, brüt kilogram başına fiyat yerine net geri kazanılabilir geometriyi karşılaştırabilir.
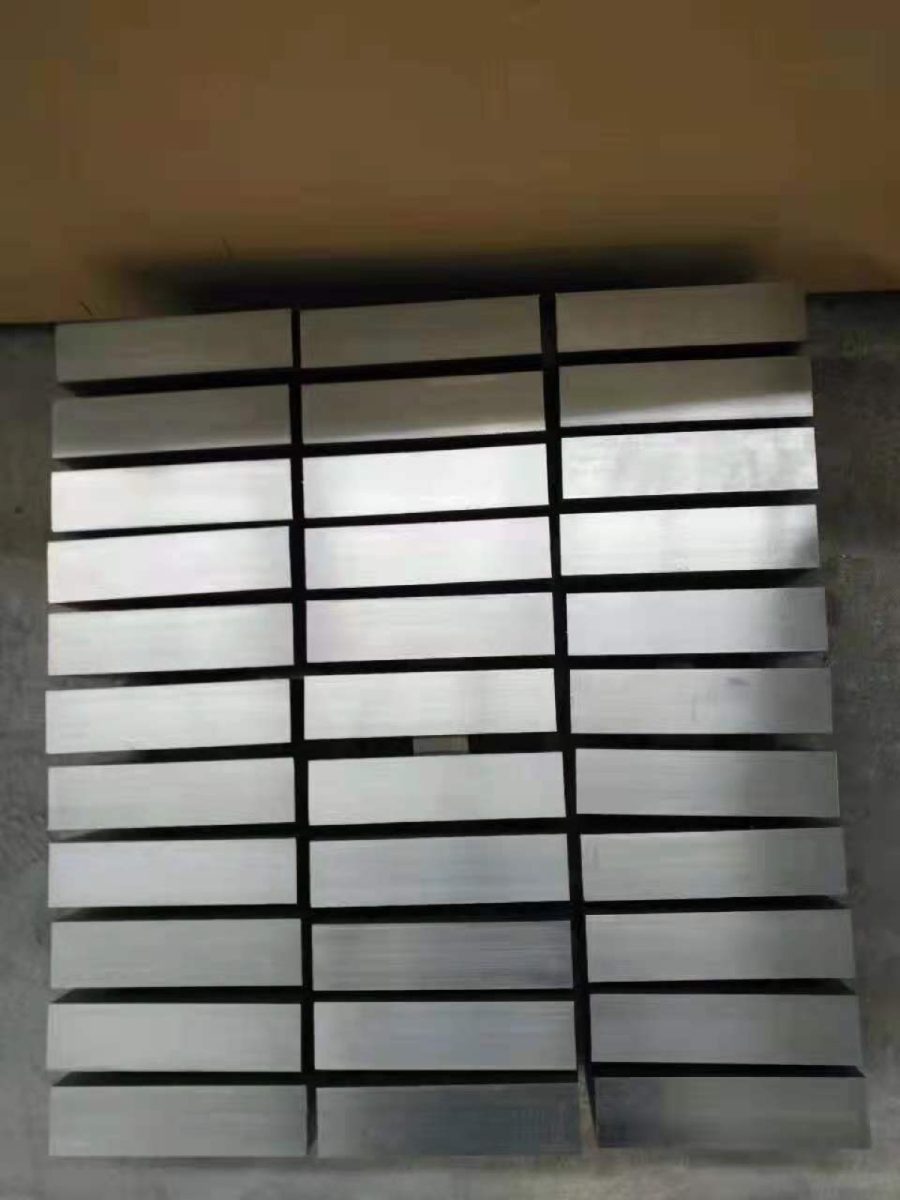
Haritalanmış UT ve boyutsal dönüş kullanın
Tek bir UT geçti ifadesi, merkezin, köşelerin ve yüzeye yakın bölgelerin taranıp taranmadığını açıklamaz. Teknik; probları, kalibrasyon bloklarını, tarama yönlerini, ızgara aralığını, kapsama sınırlarını ve raporlanabilir endikasyonların değerlendirmesini tanımlamalıdır. Haritayı fiziksel blok üzerindeki yönlenme işaretlerine bağlayın. Boyutsal muayene yalnızca nominal boyutu değil boyu, genişliği, kalınlığı, dikliği, düzlüğü ve üzerinde anlaşılmış datumları raporlamalıdır. Orijinal kayıttan R56400 döküm kimyasını, sipariş edilen durumu ve mekanik sonuçları doğrulayın. İşlenmiş yüzeyleri sıvanmış kontaminasyon, taşlama yanığı, katmer veya kalan tufal açısından inceleyin. Kesilmiş bir parçayı serbest bırakmadan önce döküm, ana blok ve yönlenme kimliğini artık parça ve ambalaj listesinde koruyun.
Kullanılabilir blok zarfını normalleştirin
Her teklif veren brüt boyutu, minimum kullanılabilir boyutu ve aralarındaki kesintileri belirtmelidir. İnceleyenlerin dövme taslağı belirtilmemiş kesilmiş blokla karşılaştırmaması için rota, yönlenme ve NDE'yi boyutsal satırın yanında tutun. Yeni bir geometri sağlanan stoğun çoğunu tükettiğinde deneme veya ilk parça planı isteyin.
| Teklif talebi grubu | Alıcının belirttikleri | Tedarikçinin sundukları |
|---|---|---|
| Parça | Bitmiş model, kritik özellikler, yükler ve düzenleyici rota | İmalat riskleri, kaynak sınırları ve istenen alıcı kararları |
| Malzeme | R56400, kesin revizyon, durum, kaynak ve ikame kuralı | Üretici, döküm, ana stok, rota, ısıl durum ve istisnalar |
| Boyut/verim | Satın alma zarfı, yüz başına pay, datumlar ve yönlenme | Brüt/kullanılabilir boyut, kütle, giderme planı ve öngörülen verim |
| Muayene | Kimyasal bileşim, mekanik, boyutlar, yüzey, PT/UT haritası | ITP, yöntemler, kapsama, kriterler, gerçek sonuçlar ve değerlendirmeler |
| İzlenebilirlik | Kesim ve talaşlı imalat boyunca işaretleme, artık parça kontrolü | Döküm-ana blok-parça soy ağacı ve dizinlenmiş kayıtlar |
| Ticari | Deneme/üretim miktarı, ambalaj, varış noktası ve tarih | MOQ, girdi mevcudiyeti, program, geçerlilik ve istisnalar |
Grade 5 dövme bloklar için Beiyu teklif talebi rotası
Beiyu, beş şirket karşılaştırmasının dışındadır. Grade 5 blok teklif talebi, bitmiş model, R56400, geçerli malzeme revizyonu ve açık dövülmüş veya alternatif rota ile başlar. Dönüş; satın alma boyutlarını, yüz paylarını, yönlenmeyi, durumu, alfa-kasa gidermeyi, ön işlenmiş yüzeyleri, UT haritasını, boyutsal raporu, döküm soy ağacını, miktarı, koruyucu ambalajı ve varış noktasını sabitler. Teklif, talaşlı imalat veriminin siparişten önce görünmesi için brüt blok ile minimum kullanılabilir zarfı ayırır.
Kullanınız Grade 5 titanyum dövme blok, genel titanyum dövme karşılaştırması, titanyum dövme kalite seçimi ve dövme disk kalınlığı ve UT alanları ürün yolu, daha geniş karşılaştırma ve ilgili mühendislik kontrolleri için. Kontrollü çizelgeyle birlikte teknik resimleri, miktarı, muayene kapsamını, gereken tarihi ve varış yerini gönderiniz. Sipariş verilmeden önce yanıtta belirtilen her istisnayı çözüme kavuşturunuz.
İlgili tedarikçi listeleri ve tedarik aralıkları
- Titanyum Bağlantı Elemanları
- Grade 2 Titanyum Flanş Tedarikçileri
- Grade 5 Titanyum Bağlantı Elemanı Tedarikçileri
- Grade 7 Titanyum Şerit Tedarikçileri
- Yerinde Sodyum Hipoklorit Jeneratörü Üreticileri
- Önde Gelen Refrakter Metal Tedarikçileri
- ürün ailesine göre tüm tedarikçi listeleri
Kaynaklarıyla şartname ayrıntıları
Beiyu Titanium bu listeyi yayımlar ve yukarıdaki karşılaştırmanın parçası değildir. Yayımcının kendi değerlerini bu sayfadaki herhangi bir tedarikçiden isteyecekleri esasla görmek isteyen okuyucular için malzeme ASTM B381'e göre belirtilir ve her sipariş, sipariş kapsamına göre döküm ve dökme numaralarını içeren bir EN 10204 tip 3.1 muayene sertifikası taşır.
Dövülmüş halka ve disk stoğu OD 50 ila 2000 mm, ID 10 ila 900 mm ve 20 ila 400 mm yüksekliği kapsar; bitmiş geometri teknik resimden tekliflendirilir.
Bunlar standarttan alınmış sınırlar değil, Beiyu'nun yayımladığı tedarik değerleridir; sınır değerler yukarıda adlandırılan standartlara aittir ve siparişteki kesin baskıya göre teyit edilir. Sertifikasyon bir üretim kabiliyeti olarak belirtilir ve bu sayfadaki hiçbir değer stok durumu, teslim süresi veya fiyat ima etmez.