
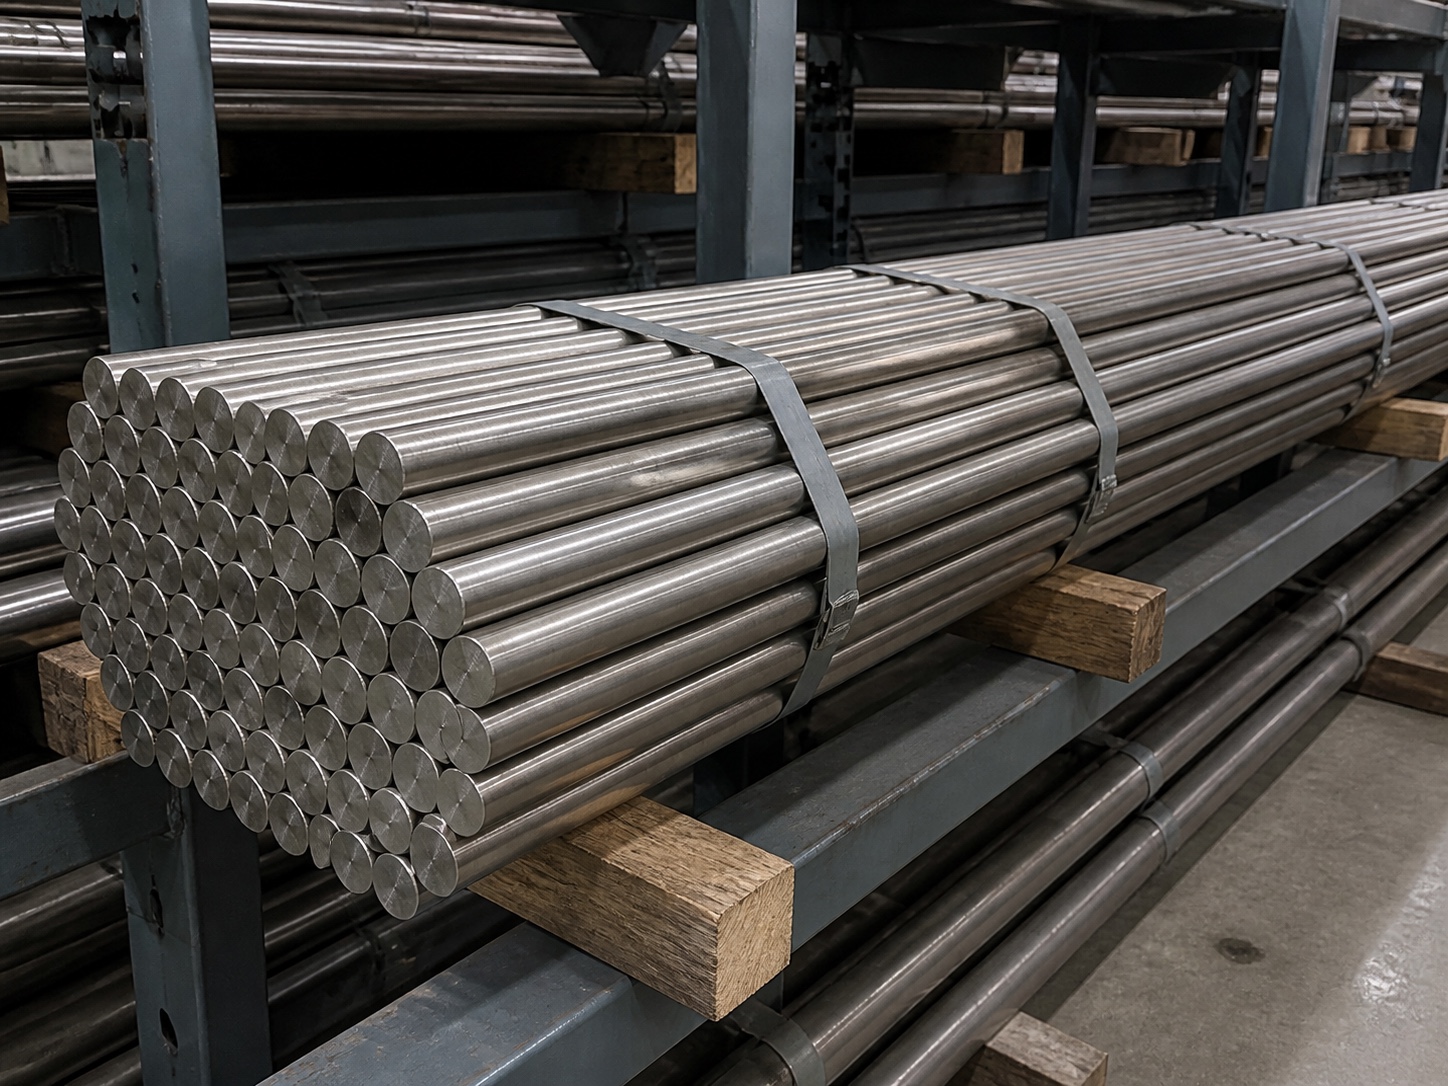
Titanyum çubuk toleransı, her çap ve yüzeye uygulanan tek bir sayı değildir. Yayınlanmış çok ölçülü bir teklifte seçili merkezsiz taşlanmış çubuklar ±0,0003 in, çoğu merkezsiz taşlanmış ürün ±0,0005 in ve daha büyük bir hassas taşlanmış ürün ±0,002 in olarak teklif edilmiştir. Seçili çaplarda doğrusallık ayrıca belirtilmiştir. Alıcılar aynı RFQ'da kaliteyi, standardı, çapı, yüzey prosesini, toleransı, doğrusallığı, boyu ve muayene belgelerini belirtmelidir.
Yayınlanmış bir titanyum çubuk teklifinin gösterdikleri
Aşağıdaki tablo, denizaşırı bir hassas bileşen programı için yayınlanmış teklifin anonimleştirilmiş özetidir. Program çeşitli çaplar ve birden fazla taşlama prosesi içerdiği için yararlıdır. Gerçek bir teklifin tek bir ilan edilmiş tolerans yerine parça gerekliliği etrafında nasıl oluşturulduğunu gösterir.
| Teklif edilen proses | Programdaki örnek çap | Teklif edilen çap toleransı | Doğrusallık belirtimi | Satın alma anlamı |
|---|---|---|---|---|
| Merkezsiz taşlanmış | Seçili Ø0.125 ve Ø0.1875 in ölçüleri | ±0,0003 in (±0,00762 mm) | Seçili bir çapta 5 ft boyunca ≤0,062 in | Bu teklifteki en dar bant, belirli küçük çaplı ürünler için ayrılmıştır. |
| Merkezsiz taşlanmış | Ø0.125 ile Ø0.625 in arasında birden fazla çap | ±0,0005 in (±0,0127 mm) | Yalnızca seçili çaplarda belirtilmiştir | Bu, teklif edilen hassas proseste en yaygın tolerans bandıydı. |
| Hassas taşlanmış | Ø0,750 in | ±0,002 in (±0,0508 mm) | Bu kalemde belirtilmemiştir | Daha büyük bir çubuğa otomatik olarak en dar tolerans verilmedi. |
| Tavlanmış yassı çubuk | 0.50 × 0.75 in kesit | Asimetrik yalnızca-artı kesit payları | Belirtilmemiştir | İşleme payı, yuvarlak çubuk çapı yerine kalınlık, genişlik ve boy ile kontrol edilmiştir. |
Kanıt sınırı: bunlar bir yayınlanmış teklifin değerleridir, evrensel üretim sınırları veya sürekli bir teklif değildir. Teklif edilen yuvarlak çubuk ürünleri Ø0,125-0,750 in (Ø3,175-19,05 mm) kapsıyordu. Nihai kapasite kaliteye, standarda, duruma, çapa, boya, miktara, taşlama prosesine ve muayene gerekliliklerine bağlıdır.
Aynı satın alımın neden üç tolerans bandı kullandığı
Her satırda en dar toleransı istemek cazip gelebilir. Bu gereksiz olabilir ve üretim yolunu değiştirebilir. Yayımlanan program ise her satırı işlevsel gerekliliğiyle eşleştirmiştir.
| Tolerans aralığı | Kullanıldığı yer |
|---|---|
| ±0,0003 in | bitmiş çapın en dar teklif edilen banda ihtiyaç duyduğu seçili küçük çaplı, merkezsiz taşlanmış ürünlerde kullanılmıştır. |
| ±0,0005 in | programdaki çoğu merkezsiz taşlanmış kalemde kullanılmıştır. Bu yine siparişe özgü hassas bir gereklilikti, tüm titanyum çubuklar için genel bir tolerans değildi. |
| ±0,002 in | bir Ø0,750 in hassas taşlanmış üründe kullanılmıştır. Yalnızca proses adı nihai toleransı belirlemiyordu. |
Pratik sonuç, önce işlevsel sınırı belirtmektir. Bir teknik resim ±0,002 in izin veriyorsa, otomatik olarak ±0,0003 in istemek bitmiş parçayı iyileştirmeden proses ve muayene işini artırabilir.
Teklif edilen sınırların inçten metriğe dönüşümü
| İngiliz ölçü birimi belirtimi | Metrik eşdeğer | Nereye ait olduğu |
|---|---|---|
| ±0,0003 in | ±0,00762 mm | Çap toleransı |
| ±0,0005 in | ±0,0127 mm | Çap toleransı |
| ±0,002 in | ±0,0508 mm | Çap toleransı |
| 5 ft boyunca ≤0,062 in | 1524 mm boyunca ≤1,5748 mm | Belirtilen mastar boyu boyunca doğrusallık |
Alıcı ve tedarikçi siparişte hangi birimin esas alınacağı konusunda anlaşana kadar dönüştürülmüş toleransı yuvarlamayınız. İnç cinsinden hazırlanmış bir teknik resimde, dönüşüm sonrasında inç değerinin belirleyici olmaya devam edip etmediği belirtilmelidir.
Çap toleransı ve doğrusallık farklı sorunları çözer
Çap toleransı izin verilen ölçü değişimini kontrol eder. Doğrusallık, çubuk ekseninin belirtilen bir boy üzerinde düz bir referanstan ne kadar sapabileceğini kontrol eder. Bir çubuk çap toleransını karşılayabilir ancak doğrusallık işlem için uygun değilse salgı, besleyici veya uzun tornalama sorunları yaratabilir.
Yayınlanmış teklifte, 5 ft boyunca ≤0,062 in yalnızca seçili kalemlerde yazılmıştır. Varsayımla her çapa kopyalanmamalıdır. Eksiksiz bir RFQ, doğrusallık sınırını, mastar boyunu, kritikse ölçüm yöntemini ve gerekliliğin tam tedarik boyuna mı yoksa kesim boyuna mı uygulandığını belirtir.
Merkezsiz taşlanmış, hassas taşlanmış ve üretici fabrika yüzeyli çubuk birbirinin yerine geçebilen adlar değildir
Gereken nihai durum, sevkiyattan önce çubuğun ne kadar hazırlık gerektirdiğini belirler.
| Süreç |
|---|
| Merkezsiz taşlanmış çubuk sipariş edilen çap ve yüzey durumuna ulaşmak için kontrollü bir taşlama prosesinden geçirilir. Alıcının yine de gerçek toleransı belirtmesi gerekir. |
| Hassas taşlanmış çubuk ticari bir tanımdır, sayıların yerine geçmez. Çap toleransı, doğrusallık ve yüzey bitişi açıkça belirtilmelidir. |
| Üretici fabrika yüzeyli veya sıcak işlenmiş çubuk dış yüzey talaşlı imalat sırasında kaldırılacaksa uygun olabilir. Teknik resim, seçilen proses için yeterli temizleme payı içermelidir. |
| Yassı, kare ve altıgen çubuk kesite özgü ölçülere ihtiyaç duyar. Anahtar ağzı, kalınlık, genişlik, köşe durumu ve yalnızca-artı işleme payı yuvarlak çubuk çap toleransı olarak ifade edilemez. |
Asimetrik yassı çubuk payları nasıl çalışır
Aynı teklifteki bir Grade 5 yassı çubuk kalemi, kalınlıkta +0.050/-0 in ve genişlikte +0.125/-0 in ile nominal 0.50 × 0.75 in kesit kullanmıştır. 72 in boyu da yalnızca-artı pay kullanmıştır. Bu, büyük ölçülü bir işleme taslağını tanımlar: kesit nominalden büyük olabilir ancak küçük olamaz.
Bu yaklaşım iki taraflı taşlanmış yuvarlak çubuk toleransından farklıdır. Dikdörtgen taslak için kalınlığı, genişliği ve boyu ayrı ayrı belirtin; işleme için hangi ölçülerin yalnızca-artı malzeme payına ihtiyaç duyduğunu ve hangi yüzeylerin tedarik edildiği haliyle kalacağını da belirtin.
Fabrika ölçü kapsamı bir tolerans taahhüdü değildir
Beiyu'nun mevcut üretim kapasitesi aşağıdaki çubuk formlarını içerir. Bu aralıklar, bir RFQ'nun genel tedarik ve üretim kapsamı içinde olup olmadığını belirlemeye yardımcı olur; her kalite, durum, yüzey ve tolerans kombinasyonunun tam aralıkta mevcut olduğu anlamına gelmez.
| Form | Genel üretim kapsamı | Nasıl belirtileceği |
|---|---|---|
| Yuvarlak çubuk | Ø1-500 mm, uzunluk ≤6000 mm | Çap × boy, kalite, durum ve yüzey |
| Kare çubuk | 3×3 mm ila 500×500 mm, uzunluk ≤6000 mm | Anahtar ağzı kesiti × boy, köşe gerekliliği dahil |
| Lama çubuk | 3×12,7 mm ila 30×500 mm, uzunluk ≤6000 mm | Kalınlık × genişlik × boy, işleme payı dahil |
| Altıgen çubuk | Anahtar ağzı ≤17 mm, uzunluk ≤6000 mm | Anahtar ağzı × boy, kalite ve yüzey |
Yukarıda özetlenen hassas teklif çok daha dar bir Ø3.175-19.05 mm yuvarlak çubuk aralığını kapsıyordu. ±0.0003 veya ±0.0005 in değerlerini asla tam Ø1-500 mm kapasite kapsamına genişletmeyin.
Malzeme standardı boyutsal belirtimin yerini tutmaz
Bir sipariş aşağıdakilere atıfta bulunabilir ASTM B348 titanyum çubuk, ASTM F67 titanyum çubuk, ASTM F136 Grade 23 çubuk veya AMS 4928 Ti-6Al-4V çubuk. Sipariş edilen standart, kendi kapsamı içinde malzeme ve test gerekliliklerini belirler. Teklif talebinde yine de form, nominal boyutlar, durum, son işlem yöntemi, tolerans ve teknik resme özgü muayeneler tanımlanmalıdır. Teknik resim alaşımı kesinleştirmemişse, kullanım ve dayanım kararını ilgili rehberde netleştiriniz titanyum çubuk kalite seçim kılavuzu boyutsal bir seçenek uygulamadan önce.
Tescilli bir spesifikasyon söz konusuysa, tedarikçi uygunluğu teyit etmeden önce kontrollü belgeyi veya onaylı bir özeti sağlayın. Kalite adı veya standart numarası tek başına parçaya özgü bir gerekliliği onaylamak için yeterli değildir.
Daha dar tolerans teklifte neyi değiştirir
Tolerans taşlama paso sayısından fazlasını etkiler. Teklif incelemesinde ham çubuk payı, kurulum, elde edilebilir boy, doğrusallık kontrolü, muayene sıklığı, ayırma, ambalajlama ve verimin ele alınması gerekebilir. Tek bir kalite içindeki çap konsolidasyonu da üretim esasını etkileyebilir.
İncelenen programın kendi üretim esası ve teslim süresi de vardı, ancak bu ticari koşullar o teklife ve tarihe aitti. Bunlar Beiyu'nun evrensel MOQ'su veya güncel hizmet seviyesi değildir. Yeni bir RFQ, kalite karışımı, çaplar, boylar, tolerans bantları, belgeler ve güncel üretim programına göre incelenir.
Titanyum çubuk teklif talebi kontrol listesi
Açıklama döngülerini azaltmak için bu alanları birlikte gönderin:
| Titanyum çubuk teklif talebindeki alan | Ayrıntı |
|---|---|
| Kalite ve geçerli standart | örneğin ASTM B348'e göre Grade 2 veya AMS 4928'e göre Ti-6Al-4V. |
| Biçim ve nominal boyut | yuvarlak çap, yassı kalınlık × genişlik, kare kesit veya altıgen anahtar ağzı. |
| Durum ve bitirme yolu | tavlanmış, sıcak işlenmiş, işlenmiş, merkezsiz taşlanmış veya teknik resimde tanımlanmış başka bir durum. |
| Boyutsal tolerans | kontrol edilen her ölçü için sayısal artı/eksi veya tek taraflı sınırı yazın. |
| Doğrusallık | maksimum sapmayı ve mastar boyunu belirtin. Yalnızca “düz çubuk” yazmayın. |
| Uzunluk ve uç durumu | standart veya sabit boy, kesim toleransı, pah, çapak alma ve uç yüz gerekliliği. |
| Yüzey ve muayene | kontrol ediliyorsa yüzey pürüzlülüğü, muayene yöntemi, numune alma seviyesi ve tüm NDT gereklilikleri. |
| Miktar ve belgeler | çapa göre adet veya ağırlık, MTC/COA/COC, gerekiyorsa EN 10204 3.1 ve döküm veya parti izlenebilirliği. |
| Teknik resim veya şartname | kontrollü revizyonu ekleyin ve hangi birim sisteminin geçerli olduğunu belirtin. |
Sık sorulan sorular
±0,0005 in tüm titanyum çubuklar için standart tolerans mıdır?
Hayır. Yayınlanmış bir merkezsiz taşlama teklifinde en yaygın banttı, ancak evrensel bir sınır değildir. Tekliften önce çapı, kaliteyi, prosesi, boyu ve muayeneyi teyit edin.
Titanyum çubuk ±0,0003 in ile teklif edilebilir mi?
İncelenen teklifte seçili küçük çaplı ürünler ±0,0003 in ile teklif edilmiştir. Gerçek kalite, çap, boy, yüzey ve doğrusallık gerekliliği için uygulanabilirlik kontrol edilmelidir.
Hassas taşlanmış, çubuğun düz olduğu anlamına mı gelir?
Tek başına hayır. Taşlama bir işleme prosesini tanımlar; doğrusallık kendi sayısal sınırına ve mastar boyuna ihtiyaç duyar.
h9, h11 veya iki taraflı tolerans talep etmeli miyim?
Onaylanmış teknik resim veya satın alma spesifikasyonundaki boyutsal sistemi kullanın. Tedarikçinin genel bir etiketten gerekliliği çıkarmak yerine tam ölçü bandını ve prosesi kontrol edebilmesi için sayısal sınırı belirtin.
Teklif edilen tolerans kesilmiş parçalara uygulanabilir mi?
Çap aynı gereklilik olarak kalabilir, ancak kesim boyu, uç durumu, çapak, pah ve kısa parça boyunca doğrusallık kendi belirtimlerini gerektirir.
Kaynaklarıyla şartname ayrıntıları
Talaşlı imalat görmüş bir çubuğun teknik resmindeki sınıf harfleri ISO 286 sisteminde sayılara karşılık gelir. ISO 286-1:2010, h6 veya h9 gibi bir mil sınıfını, üst sapması sıfır ve bant genişliği IT kalitesiyle belirlenen bir sınıf olarak tanımlar; ISO 286-2:2010 genişlikleri tablolar: nominal ölçü 18 üzeri ile 30 mm arasında h6, 0 ile -0,013 mm'ye, h9 ise 0 ile -0,052 mm'ye izin verir; 30 üzeri ile 50 mm arasında h9 bandı 0 ile -0,062 mm'dir. Aynı nominal çapta h9 bandı h6'dan yaklaşık 4 kat daha geniştir; dolayısıyla muayene planını taşlanmış sözcüğü değil, sınıf belirler.
Beiyu tedarik uygulamasında, talaşlı imalat uygulanmış titanyum çubuk siparişe bağlı olarak h6 ile h9 veya H6 ile H9 arasında, her seride 4 sınıf olacak şekilde tutulur; üretici fabrikadan parlatılmış ve kumlanmış yüzey seçenekleri sunulur. Beiyu, bu boyutsal iş için fabrika föyündeki sekiz çubuk standardına göre teklif verir, ASME SB348, ASTM B348, ASTM F67, ASTM F136, ISO 5832-2, ISO 5832-3, AMS 4928 ve AMS-T-9047 ve taşlama yolu teyit edilmeden önce teknik resimdeki sınıfı sipariş edilen standarda göre kontrol eder.
Titanyum çubuk tolerans incelemesi isteyin
Kalitenizi, standardınızı, çapınızı veya kesitinizi, tedarik boyunu, toleransınızı, doğrusallığınızı, yüzeyinizi, miktarınızı ve belge gerekliliklerinizi gönderin. Beiyu, teklif vermeden önce talep edilen teknik resim sınırlarını mevcut üretim prosesinden ayıracaktır.
- Titanyum çubuk formlarına ve kalitelerine göz atın
- Grade 2 titanyum çubuğu inceleyin
- Grade 5 Ti-6Al-4V titanyum çubuğu inceleyin
- Titanyum çubuk talaşlı imalat kılavuzunu okuyun
Teknik resmi veya RFQ'yu şu adrese e-posta ile gönderin [email protected].