
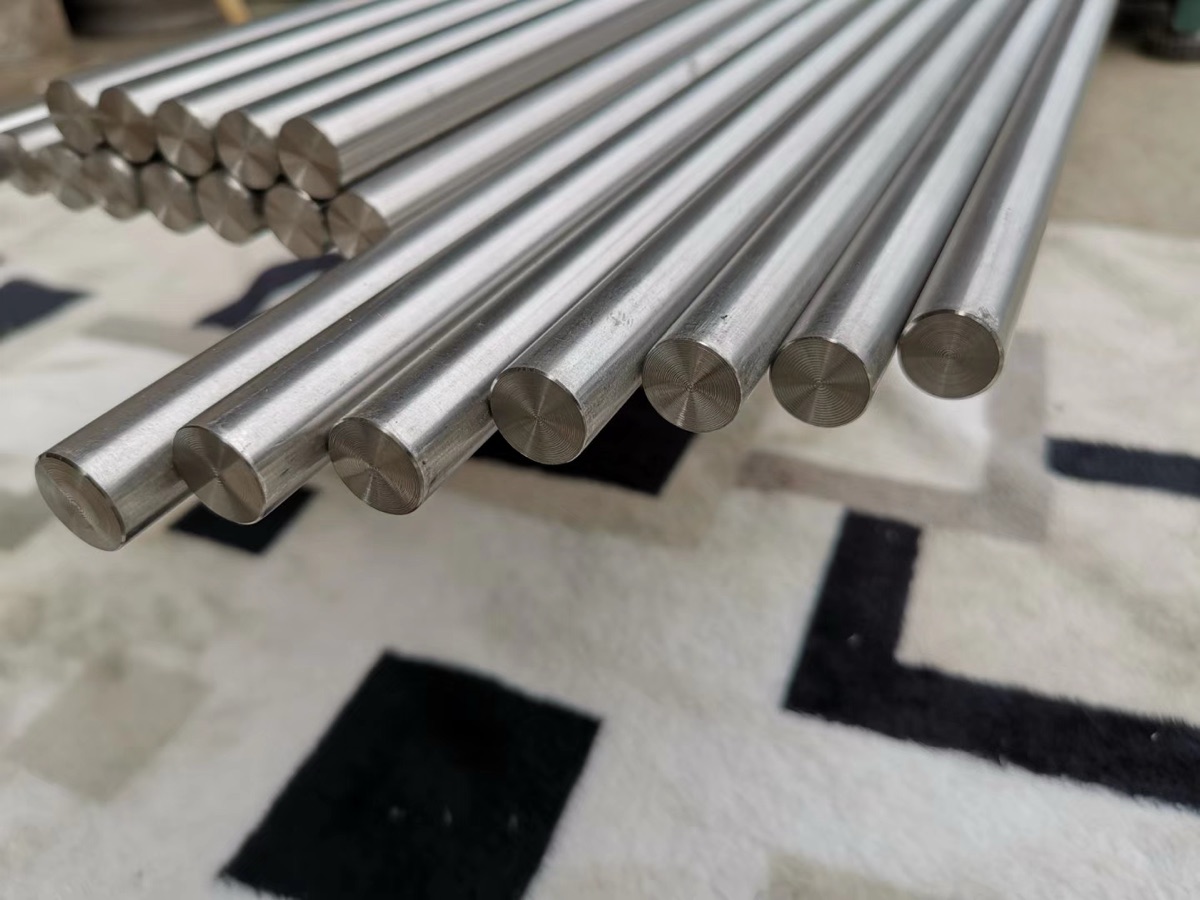
Doğru kalitede tavlanmış hammaddeyle başladığınızda, keskin karbür takımı kontrollü hızda kullandığınızda ve takımın sürtünmesine asla izin vermediğinizde titanyum çubuğun talaşlı imalatı öngörülebilir olur. Titanyum ısıyı çeliğin yaklaşık altıda biri hızında iletir; bu nedenle ısı kesici kenarda birikir ve çok düşük ilerleme hızı yüzeyi pekleştirerek bir sonraki pasoyu bozar. Önce kaliteyi ve kondisyonu seçiniz, ardından kesme hızları ile ilerlemeleri ayarlayınız ve kesme bölgesine bol miktarda soğutma sıvısı uygulayınız.
Titanyum neden takımı zorlar
Titanyumun talaşlı imalatındaki hemen her sorunun temelinde iki özellik vardır:
- Düşük ısıl iletkenlik. Ti-6Al-4V ısıyı çeliğin yaklaşık altıda biri hızında iletir. Normalde talaşla uzaklaşacak ısı kesme bölgesinde kalır ve kenarda yoğunlaşır; bu nedenle takımlar aşınmadan değil, ısıdan dolayı kullanılamaz hale gelir.
- Pekleşme. Kesici kenar kesmek yerine sürtünürse yüzey tabakası hemen sertleşir. Sonraki devirde daha sert bir tabaka kesilir ve bu da aşınmayı hızlandırır. Talaşlı imalatçılar çözümü “ilerle ya da çekil” olarak tanımlar: kesmeye devam ediniz veya takımı geri çekiniz, ancak asla bekleme yapmayınız.
Titanyumun elastisite modülü de düşüktür; bu nedenle ince parçalar esner ve geri yaylanır. Ayrıca yüksek sıcaklıkta kimyasal olarak reaktiftir; bu yüzden kör bir kesici kenar ve yapışmış bir talaş yüzey kalitesini hızla bozar.
Doğru kalite ve kondisyonla başlayınız
İşlenebilirlik, çubuk tornaya ulaşmadan önce belirlenir:
| Talaşlı imalat noktası |
|---|
| Grade 2 (ticari saflıkta) işlenmesi ve kaynaklanması en kolay olanıdır, korozif ortamlarda kullanılan donanımlarda kullanılır. |
| Grade 5 / Ti-6Al-4V daha dayanıklıdır ve takımları daha fazla zorlar, ancak talaşlı imalatla üretilen yapısal parçaların temel malzemesidir. Havacılık şartnamelerine uygun malzeme için bakınız AMS 4928 standardına uygun Ti-6Al-4V. |
| Grade 23 (Ti-6Al-4V ELI) Grade 5 gibi davranır, ancak tokluğun kritik olduğu parçalar için daha sıkı temizlik gerekliliklerine sahiptir. |
Malzeme durumu, kalite kadar önemlidir. Tavlanmış çubuk, daha sert ve daha aşındırıcı olan çözeltiye alınmış ve yaşlandırılmış (STA) çubuğa göre daha öngörülebilir şekilde işlenir. Parça izin veriyorsa tavlanmış durumda işleyiniz. Bakınız tavlanmış ve STA titanyum çubuk karşılaştırması siparişe ne koyulacağı için. Alaşım henüz belirlenmediyse, onu titanyum çubuk kalite seçim kılavuzu durumu ve kesim payını belirlemeden önce seçin.
Dayanıklı çalışma sağlayan kesme hızları ve ilerlemeler
Titanyum için geliştirilmiş keskin, kaplamalı karbür takımlar kullanınız. Bunlar sınır değerler değil, başlangıç değerleridir; takıma, rijitliğe ve soğutma sıvısına göre ayarlayınız.
| İşlem | Ti-6Al-4V başlangıç hızı | İlerleme |
|---|---|---|
| Tornalama (kaplamalı karbür) | 30 ila 60 m/min (yaklaşık 100 ila 200 SFM) | orta düzeyde; gerçek bir talaş yükünü koruyunuz |
| Frezeleme (kaplamalı karbür) | 25 ila 50 m/min | 0.05 ila 0.12 mm/tooth düzeyinde veya üzerinde |
| Alt ilerleme sınırı | diş başına ~0,002 in (0,05 mm) üzerinde tutunuz | bunun altında kesici kenar sürtünür ve pekleşmeye neden olur |
Hız, hassas değişkendir. Taylor takım ömrü ilişkisi nedeniyle kesme hızını yüzde 10 artırmak takım ömrünü yüzde 30 ila 50 azaltabilir. Emin değilseniz hızı düşürünüz ve ilerlemeyi koruyunuz.
Pekleşme ve takım aşınmasının üstesinden gelme
| Durum ve yüzey kalitesi |
|---|
| Keskin takımlar kullanınız ve körleşmeden önce değiştiriniz; kör bir kesici kenar sürtünür, yüzeyi sertleştirir ve yüzey kalitesini bozar. |
| Takımın asla bekleme yapmasına veya sürtünmesine izin vermeyiniz. Sabit talaş yükünü koruyunuz ve kesme sırasında ilerlemeyi sürdürünüz. |
| Aynı yönlü frezelemeyi tercih ediniz ve önceki pasodan kalan pekleşmiş yüzey tabakasını tekrar kesmekten kaçınınız. |
| Isıyı kesme bölgesinden uzaklaştırmak için kesici kenara yönlendirilmiş yüksek basınçlı, bol soğutma sıvısı kullanınız. Isı kontrolü, takım ömrünü belirleyen ana etkendir. |
| Bağlamanın rijitliğini koruyunuz. İnce uzun çubukta esneme, titreşime ve tekrar kesmeye neden olur. |
Talaşlı imalatta öngörülebilir davranan çubuk hammaddesi satın alma
Temiz bir titanyum işinin yarısı gelen çubuktur. İşlemek üzere çubuk malzeme sipariş ederken:
| Belirtilecek alan |
|---|
| Parça STA dayanımı gerektirmiyorsa tavlanmış durumu belirtiniz. |
| Sertlik ve dayanım kesmeden önce bilinsin diye, döküm numarasına göre kimyasal bileşim ve mekanik sonuçları içeren malzeme sertifikasını isteyiniz. |
| Bağlama için gereken çap toleransını ve doğrusallığı belirtiniz; soğuk bitirilmiş çubuk, sıcak haddelenmiş çubuğa göre daha dar toleransları korur. Bakınız titanyum çubuk formları ve toleransları. |
| Özellikle yüzey tabakası daha kalın olan sıcak haddelenmiş çubukta, bitmiş ölçüye talaş kaldırma payı ekleyiniz. |
Sık sorulan sorular
Titanyum işleme takımım neden bu kadar hızlı aşınıyor?
Isı nedeniyle. Titanyum, ısıyı çeliğin yaklaşık altıda biri hızında iletir; bu nedenle ısı kesici kenarda yoğunlaşır. Hızı düşürünüz, ilerlemeyi koruyunuz, keskin karbür kullanınız ve kesme bölgesine bol soğutma sıvısı uygulayınız.
Titanyum işlenirken pekleşmeye ne neden olur?
Kesici kenarın kesmek yerine sürtünmesi. Çok düşük ilerleme hızı veya kör takım, yüzey tabakasını sertleştirir ve sonraki paso daha sert bir tabakayı keser. İlerlemeyi diş başına yaklaşık 0,002 in üzerinde tutunuz ve asla bekleme yapmayınız.
Grade 2, Grade 5 kalitesine göre daha kolay mı işlenir?
Evet. Ticari saflıktaki Grade 2 daha yumuşaktır ve daha kolay işlenir; Grade 5 (Ti-6Al-4V) daha dayanıklıdır ve takımları daha fazla zorlar. Her iki kalitenin tavlanmış malzemesi de STA durumuna göre daha öngörülebilir şekilde işlenir.
Titanyumu tavlanmış durumda mı, STA durumunda mı işlemeliyim?
Parça izin veriyorsa tavlanmış durumda işleyiniz; STA çubuk daha sert ve daha aşındırıcıdır. Çubuk siparişinde malzeme durumunu teyit ediniz.
Bu değerler nasıl türetilir
Yukarıdaki hız ve ilerleme aralıkları, titanyum alaşımlarına yönelik karbür takım işleme verilerinden alınmış, Ti-6Al-4V üzerinde kaplamalı karbür için tipik başlangıç değerleridir. Bunları temel değerler olarak kullanınız ve takımınıza, rijitliğe ve soğutma sıvısına göre ayarlayınız. Isıl davranış, yayımlanmış titanyum malzeme verilerini yansıtır: Ti-6Al-4V, ısıyı karbon çeliğinin yaklaşık altıda biri hızında iletir; bu nedenle ısı kesici kenarda yoğunlaşır. Burada belirtilen kalite, durum ve çubuk toleransları ASTM B348 (titanyum çubuk ve kütük), AMS 4928 (havacılık için Ti-6Al-4V çubuk) ve AMS 2241 (titanyum çubuk ve tel toleransları) standartlarına dayanır. Nihai kesme parametrelerini takım tedarikçinizin verileriyle, kaliteyi ve durumu ise ilgili döküme ait malzeme sertifikasıyla teyit ediniz.
İlk kesimden önce çevrim süresini belirleyen stok alanları
İşleme sonuçları genellikle takım ve parametreler üzerinden tartışılır. Bunun büyük bir kısmını girdi malzemesi belirler ve bu alanlar makinede değil sipariş formunda belirlenir.
| Alan | Makinede neyi değiştirdiği |
|---|---|
| Çap toleransı | Çubuğun yeniden doğrultma gerekmeden bir pens içinde çalışıp çalışmadığı |
| Doğrusallık | Besleme, tırlama ve çubuk besleyici davranışı |
| Yüzey durumu | İşleme payı ve kirlenmiş bir tabakanın giderilmesinin gerekip gerekmediği |
| Teslim koşulu | Yüzeyin ima etmediği metalurjik durum |
Beiyu tarafından hassas taşlanmış çubuk üretim yolu hakkında yayımlananlar
Bunlar, 3,175 mm ila 25,4 mm çap aralığındaki belgelenmiş merkezsiz taşlama rotası için geçerlidir; bir stok beyanı değil karşılaştırılarak değerlendirilen bir üretim kapasitesidir.
| Alan | Yayımlanmış değer |
|---|---|
| Çap toleransı | ±0,0127 mm (±0,0005 in), talep üzerine ±0,0076 mm değerine daraltılır |
| Doğrusallık | Metre başına 0,5 mm ve 25 mm değerine kadar olan çaplarda metre başına 0,3 mm |
| Muayene | Ultrasonik, girdap akımı, optik yüzey, lazer çap ve doğrusallık kontrolleri, her biri partinin yüzde 100 kısmına uygulanır |
| Sertifika | Döküm numarası ile izlenebilirlik sağlayan EN 10204 3.1 muayene sertifikası |
Bu kontroller teklif edilen hassas üretim programına aittir ve 1 mm ile 500 mm arasındaki tüm yuvarlak çubuk aralığına uygulanmaz.
Kaynaklarıyla şartname ayrıntıları
Titanyum çubuğun talaşlı imalat davranışı, takım seçimine dayanmadan önce yayımlanmış özellik verilerine dayanır. ASM Handbook verileri, Ti-6Al-4V'nin oda sıcaklığındaki ısıl iletkenliğini yaklaşık 6,7 W/m·K ve elastik modülünü yaklaşık 114 GPa olarak verir; bunlar yukarıda açıklanan ısı yoğunlaşması ve iş parçası sapmasının arkasındaki iki sabittir. Yük tarafında, ASTM B348 Grade 2 için minimum çekme dayanımını 345 MPa, Grade 5 için ise 895 MPa olarak belirler; bu, iki kalite arasındaki işlenebilirlik farkının büyük bölümünü tek sayı çiftinde gösterir.
Beiyu Titanium, atölyelerin doğrudan bağlama düzeneklerine aldığı kesit biçimlerinde talaşlı imalat çubuğu tedarik eder: yuvarlak çubukların yanında 3 x 3 mm ila 500 x 500 mm kare çubuk, 3 x 12,7 mm ila 30 x 500 mm yassı çubuk ve anahtar ağzı ölçüsü 17 mm değerine kadar altıgen çubuk; her biri üretici fabrika bilgi formunda R, M ve Y olarak kodlanan üç teslim durumundan biriyle sevk edilir; bu, yüzeyden ayrı bir sipariş alanıdır. Tolerans açısından kritik hammadde için Beiyu, polisajlı veya kumlanmış yüzeylerle h6 ila h9 ISO tolerans sınıflarına göre çubuk teklif eder; böylece programcının esas aldığı çap payı ilk kesimde telafi edilmek yerine üretici fabrikada belirlenir.
Titanyum çubuk hammaddesi talep ediniz
Gereken kaliteyi, durumu, ölçüyü, toleransı ve belgeleri gönderiniz; Beiyu, teklif öncesinde malzemeyi işleme planınıza göre teyit edecektir. İletişim [email protected].