
Grade-12-Titanschmiedeteile lassen sich nicht allein anhand von Legierungsname und Fertiggewicht vergleichen. Die Bestellung muss UNS R53400 mit einer Zeichnungsform, dem Ausgangsmaterial, der Schmiedefolge, dem geglühten Zustand, der Bearbeitungszugabe, der Lage der Prüfproben, der zerstörungsfreien Prüfung und der Rückverfolgbarkeit von Charge zu Einzelteil verknüpfen. Diese Kontrollen sind besonders wichtig für Ringe, Ventilgehäuse, Scheiben und Blöcke, die in korrosiven Druckanlagen eingesetzt werden. Die fünf unten aufgeführten Quellen zeigen veröffentlichte Wege; sie genehmigen keinen Lieferanten und belegen kein angebotenes Los.
Wie dieser Quellensatz aus fünf Unternehmen erstellt wurde
Der Vergleich verwendete am 1. September 2026 die Suchanfrage Grade 12 titanium forging supplier R53400 ASTM B381. Die Aufnahme erforderte eine unternehmenseigene Seite, die Grade 12, R53400 oder F12 mit Schmiedeteilen verband und ein nützliches Feld zu Form, Prozess, Größe, Prüfung oder Dokument offenlegte. Beiyu, indische Unternehmen, Marktplätze, Verzeichnisse und Rankings wurden entfernt. Lieferantentabellen wurden als Hinweise, nicht als Normen behandelt. Widersprüchliche Kennzeichnungen wurden abgelehnt. Die Bestellung und die ursprünglichen Chargenaufzeichnungen bleiben maßgeblich.
| Unternehmen | Eigene Ressource | Veröffentlichter Umfang | Nachweis noch ausstehend |
|---|---|---|---|
| Tricor Metals | Seite Schmiedeteile und Vorblock | Grade 12 innerhalb von Wegen für Ringe, Scheiben, Blöcke, Hohlteile und kundenspezifische Profile | Korrekte R53400-Identität, Hersteller, Ausgangsmaterial, Fertigungsweg, Prüfprobe und ZfP |
| TSM (tsm-titanium.com) | Titan-Schmiedeteilprogramm | Hinweise zu Grade 12, B381, Verfahrensarten, Größe, Wärmebehandlung und Prüfung | Angebotene Form, tatsächliche Fertigungsmöglichkeit, Charge, Ablauf und Abnahmeunterlagen |
| TNTI | Seite mit Daten und Lieferangebot zu Grade 12 | R53400-Identität, B381-Schmiedeteile und breiterer Kontext der Produktformen | Konkrete Schmiedeposition, Zeichnung, Herkunft, Zustand und Losangaben |
| Online Titanium | Lieferantenseite zu B381/SB381 | F12 innerhalb von Schmiedeteilen sowie Prüf-/Dokumentoptionen | Hersteller, Charge, Form, Revision, Prüfgrundlage und Verfügbarkeit |
| Guanxin Forging | Fähigkeit zu Schmiedeformen | R53400/Grade 12 auf einer Seite zur Fähigkeit für B381-Schmiedeformen | Zeichnungsübereinstimmung, titanspezifischer Fertigungsweg, Zustand, Prüfung und Rückverfolgung |
R53400 mit der Schmiedeform und der Charge verknüpfen
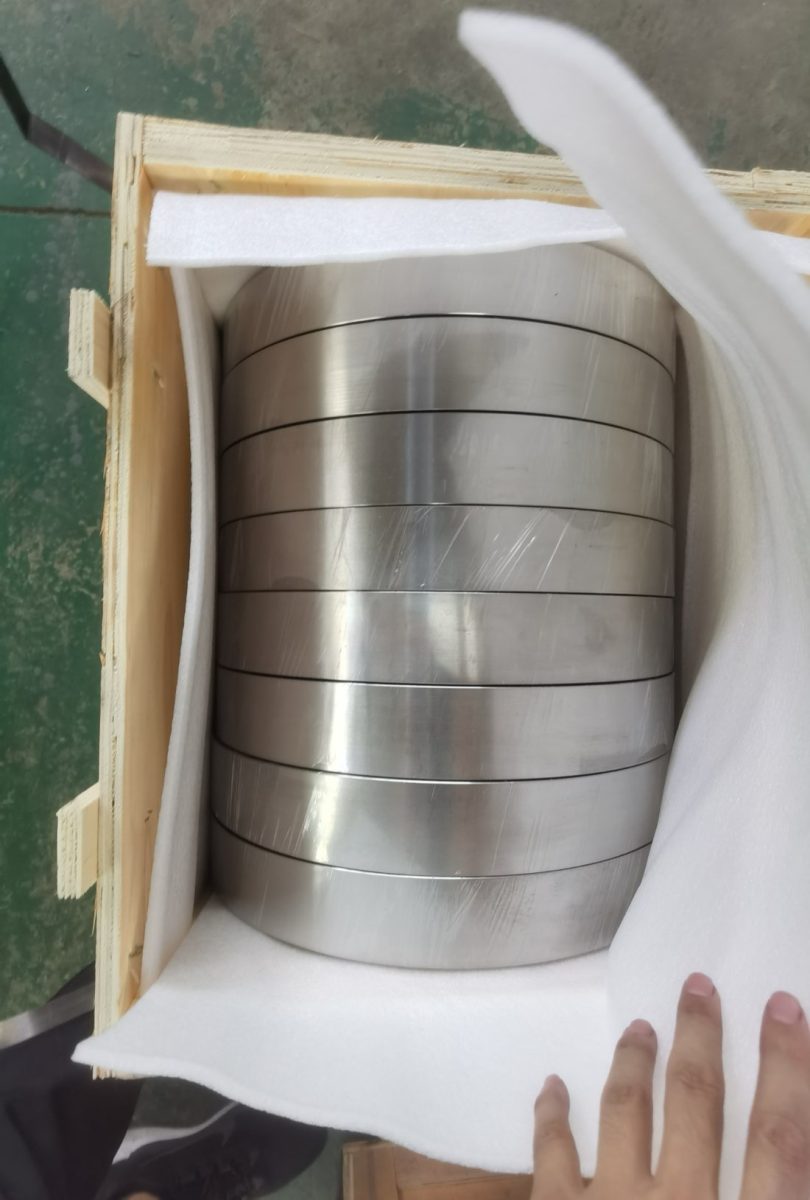
Geben Sie Grade 12 / UNS R53400 und die genaue Revision von ASTM B381 oder ASME SB381 an und fügen Sie die Schmiedezeichnung bei. Bezeichnen Sie Ring, Scheibe, Block, Welle, Hülse oder kundenspezifischen Rohling; geben Sie den Fertigmaßbereich, den Rohschmiedebereich, die Bearbeitungszugabe, die beabsichtigte Faserverlaufsrichtung und die Bezugspunkte an. Fragen Sie den Lieferanten nach der Schmelzquelle, dem Ausgangsbarren oder -vorblock, den Schmiede-Unterauftragnehmern und der endgültigen Wärmebehandlungsstelle. Die Zeichnung sollte Zonen zeigen, die nicht repariert werden dürfen, sowie Stellen, an denen eine Prüfprobe entnommen werden darf, ohne das Teil ungültig zu machen. Falls Regeln eines Druckgeräte-Regelwerks oder einer Liste zugelassener Lieferanten gelten, nehmen Sie diese in die Anfrage auf, statt anzunehmen, dass B381 sie liefert.
| Kontrollpunkt | Angabe des Käufers | Erforderliche Rückmeldung des Lieferanten |
|---|---|---|
| Identität | Grade 12/R53400, Revision von B381 oder SB381 und Einschränkungen der Bezugsquelle | Original-Chargenchemie, Hersteller, Ausgangsmaterial und Abweichungen |
| Form | Fertigteil- und Rohschmiedezeichnung, Bezugspunkte und Materialzugabe | Schmiedemaßbereich, Bearbeitungsmodell, Gewicht und Verfahrensmachbarkeit |
| Wärmebehandlungsweg | Umformfenster, geglühter Zustand und untersagte Reparatur/Wiedererwärmung | Schmiede- und Ofenablauf, Chargenprotokoll und Endzustand |
| Prüfstücke | Lage, Orientierung, Regel zur Verlängerung/Entnahme und Prüfungen | Probenplan, Probenidentität und tatsächliche mechanische Ergebnisse |
| Zerstörungsfreie Prüfung/Rückverfolgbarkeit | UT/PT-Zonen, Verfahren, Abdeckung, Kriterien und Teilekennzeichnung | Plan, Berichte und Kette von Charge-Ausgangsmaterial-Schmiedeteil-Einzelstück |
Prüfproben planen, bevor das Metall fließt
Ein Rohling für ein Grade-12-Ventilgehäuse kann als Vorblock beginnen, mehrere Umformschritte durchlaufen, geglüht, probebearbeitet und anschließend geprüft werden. Fordert die Bestellung eine Prüfprobe erst nach Abschluss des Schmiedens an, ohne jemals eine Verlängerung vorzusehen, hat der Lieferant möglicherweise keine repräsentative Prüfstelle. Vereinbaren Sie Herkunft, Ausrichtung und Entnahmestelle der Prüfprobe, bevor die Arbeit beginnt. Kennzeichnen Sie kritische Wandübergänge, Ansätze und Bohrungsschnittpunkte auf der Zeichnung, damit der Schmiedeplan den Materialfluss und den Prüfzugang gezielt festlegen kann. Wird das Teil von einem anderen Beteiligten auftraggeschweißt, gebohrt oder endwärmebehandelt, legen Sie fest, welchen Zustand der Schmiedeteillieferant zertifiziert. Aussagen auf einer Website zum Korrosionseinsatz ersetzen nicht die Prüfung von heißer Sole, Spalten, Ablagerungen, Temperatur und Störfallchemie durch den Anlagenkonstrukteur.
Die Schmiede-Rückverfolgbarkeit abgleichen
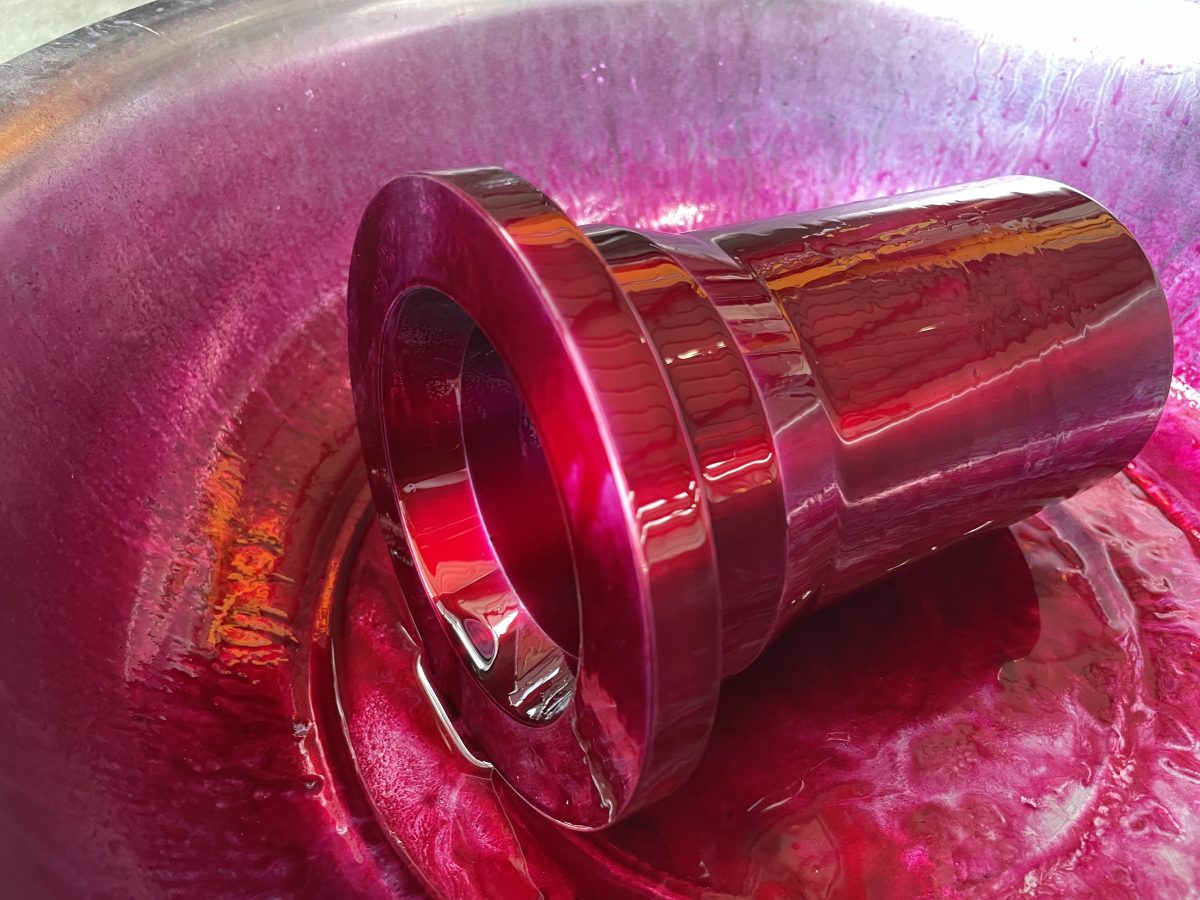
Verfolgen Sie bei der Freigabe ein ausgewähltes Teil rückwärts. Seine dauerhafte Kennzeichnung sollte sich dem endgültigen Maßbericht, den PT- und UT-Berichten, der Wärmebehandlungscharge, der Aufzeichnung der mechanischen Prüfung, dem ursprünglichen Werkstoffzeugnis, dem Ausgangs-Vorblock und der Ursprungscharge zuordnen lassen. Prüfen Sie die tatsächlichen Nickel- und Molybdänwerte gegenüber den bestellten R53400-Grenzwerten und untersuchen Sie jeden übernommenen UNS-Widerspruch. Bestätigen Sie, dass Abdeckung und Abnahme der Ultraschallprüfung mit der Zeichnungsgeometrie und dem bestellten Verfahren übereinstimmen; eine Aussage wie „UT bestanden“ genügt nicht. Die Eindringprüfung sollte Stufe und geprüfte Oberflächen angeben. Untersuchen Sie geschmiedete oder probebearbeitete Oberflächen auf Überlappungen, Nähte, Schleifspuren, Schweißreparaturen, restliche Alpha-Case-Schicht oder Hinweise auf Interstitial-Verunreinigung. Erfassen Sie die endgültige Zugabe, damit ein einwandfreies Schmiedeteil noch genug Material für den Bearbeitungsplan des Käufers enthält.
Unterschiede im Fertigungsweg sichtbar machen
Verlangen Sie von jedem Bieter dasselbe Verfahrensblatt. Eine geringere Masse oder kürzere Lieferzeit kann auf anderes Ausgangsmaterial, weniger Umformschritte, einen anderen Probenplan oder ausgelassene Prüfungen zurückzuführen sein. Bepreisen Sie technische Optionen separat, aber halten Sie sie neben dem betroffenen Arbeitsschritt, damit Prüfer erkennen können, was das Ergebnis ändert.
| Anfragegruppe | Der Käufer gibt an | Der Lieferant meldet zurück |
|---|---|---|
| Leistung | Teilefunktion, Prozessmedium, Auslegungsbedingung und Regelwerksgrenze | Werkstoffannahmen, Ausschlüsse und erforderliche technische Entscheidungen |
| Werkstoff | R53400, Revision, Schmelze/Herkunft und Einschränkungen des Zustands | Hersteller, Charge, Ausgangsmaterial, Fertigungsweg und Abweichungen |
| Zeichnung | Fertig-/Rohgeometrie, Zugabe, Bezugspunkte und beabsichtigte Faserverlaufsrichtung | Fertigungsmodell, Einsatzmasse, Stufen und Unterauftragnehmer |
| Prüfung | Probenplan, Chemie, Zugversuch, UT/PT und Maß-Haltepunkte | Prüf- und Inspektionsplan, Probenplan, Verfahren, Kriterien und Berichte |
| Rückverfolgbarkeit | Teilekennzeichnung und vollständige Rückverfolgbarkeit zur Ursprungsschmelze | Indizierte Kette über Zuschnitt, Schmieden, Wärmebehandlung und Zerspanung |
| Kaufmännisch | Menge, Musterstück, Verpackung, Bestimmungsort und erforderliches Datum | Mindestbestellmenge, Ausbeute, Lieferzeit des Fertigungswegs, Gültigkeit und Ausschlüsse |
Beiyu-Anfrageweg für Grade-12-Schmiedeteile
Beiyu steht außerhalb des Fünf-Unternehmens-Vergleichs. Seine Anfrage für Grade-12-Schmiedeteile beginnt mit R53400, der genauen Werkstoffrevision und einer kontrollierten Fertigteil- sowie Rohschmiedezeichnung. Die Rückmeldung erfasst Ursprungscharge, Ausgangsmaterial, Schmiedestufen, Wärmehistorie, Bearbeitungszugabe, Lage und Ausrichtung der Prüfprobe, UT/PT-Zonen, Abnahmekriterien, Maßergebnisse, Teilekennzeichnung, Menge und Lieferung. Die aktuelle Fertigungsmöglichkeit wird anhand der Geometrie und des Prüfplans bestätigt, nicht aus einer allgemeinen Schmiedeseite abgeleitet.
Die Grade 12 Titan-Schmiedeteile, allgemeiner Vergleich von Titan-Schmiedeteilen, Auswahl der Titan-Schmiedegüte und Titan-Schmiedeteile für die chemische Verfahrenstechnik für den Produktweg, den umfassenderen Vergleich und benachbarte technische Kontrollen. Senden Sie Zeichnungen, Menge, Prüfumfang, erforderliches Datum und Bestimmungsort zusammen mit dem kontrollierten Zeitplan. Klären Sie jede zurückgemeldete Abweichung vor der Auftragsvergabe.
Verwandte Lieferantenlisten und Lieferbereiche
- Lieferbereich Titan-Schmiedeteile
- Lieferanten von Grade-7-Titan-Schmiedeteilen
- Führende Lieferanten für Titan-Schmiedeteile
- alle Lieferantenlisten nach Produktfamilie
Spezifikationsdetails mit Quellenangabe
Beiyu Titanium veröffentlicht diese Liste und ist nicht Teil des obigen Vergleichs. Für Leser, die die eigenen Angaben des Herausgebers auf derselben Grundlage wünschen, die sie von jedem Lieferanten auf dieser Seite verlangen würden: Das Material wird nach ASTM B381 spezifiziert, und jede Bestellung trägt ein EN 10204 Typ 3.1 Zeugnis mit Chargen- und Schmelznummern je nach Bestellumfang.
Schmiedeteile werden anhand der Zeichnung angeboten; sowohl Ringwalzen als auch Freiformschmieden laufen in der Produktionsroute von Beiyu, wobei die Ringhüllkurve AD 50 bis 2000 mm, ID 10 bis 900 mm und Höhe 20 bis 400 mm abdeckt.
Dies sind von Beiyu veröffentlichte Liefer- und Prüfangaben, keine der Norm entnommenen Grenzwerte; Grenzwerte gehören zu ASTM B381 und werden gegen die genaue, in der Bestellung genannte Ausgabe bestätigt. Die Zertifizierung wird als Fertigungsfähigkeit angegeben, und keine Angabe auf dieser Seite impliziert einen Lagerbestand, eine Lieferzeit oder einen Preis.