
Ein geschmiedeter Ring und ein gewalzter Ring erreichen dieselbe Form auf unterschiedlichen Wegen, und in der industriellen Praxis richtet sich die Wahl nach den Proportionen des Rings und nicht nach einer Präferenz für ein Verfahren. Freiformschmieden eignet sich für dicke Ringe mit kleiner Bohrung; Ringwalzen eignet sich für dünnwandige Ringe mit großem Durchmesser. Beiyu Titanium veröffentlicht den Lieferbereich, nicht das Verfahren: Welches Verfahren ein bestimmter Ring durchläuft, wird bei Angebotserstellung anhand der Zeichnung bestätigt.
Was die beiden Routen tatsächlich unterschiedlich machen
Beim Freiformschmieden wird ein Vorblock zwischen flachen oder geformten Gesenken heruntergearbeitet und gelocht, sodass die Wandstärke im Verhältnis zur Bohrung stark bleibt. Beim Ringwalzen wird ein gelochter Vorformling verwendet, dessen Wand zwischen einer angetriebenen Walze und einem Dorn reduziert wird, während der Durchmesser wächst, wodurch ein großer, dünner Ring ohne einen enorm großen Ausgangsvorblock entsteht. Das Gefüge folgt in beiden Fällen der Umformung, doch ein gewalzter Ring weist einen Umfangsfluss über den gesamten Umfang auf, was die Eigenschaft ist, die die meisten Ringzeichnungen eigentlich fordern, wenn sie einen geschmiedeten statt einen aus Platte geschnittenen Ring verlangen.
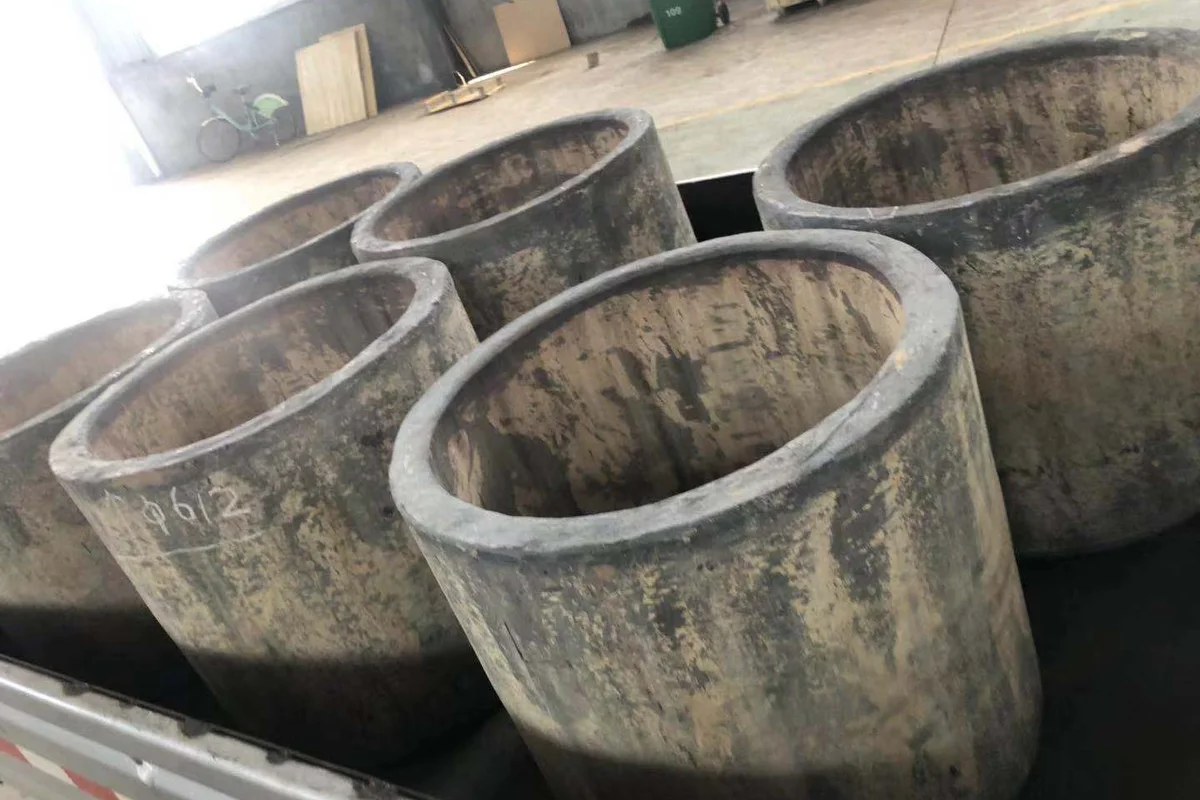
Der Bereich der Schmiedeform und was dies für den Ringfertigungsweg bedeutet
Beiyu Titanium liefert Titanschmiedeteile in vier Formfamilien, und die Ringzeile ist diejenige, die die Wegfrage entscheidet:
| Form | Lieferbereich |
|---|---|
| Ring | Außendurchmesser 50 bis 2000 mm, Innendurchmesser 10 bis 900 mm, Höhe 20 bis 400 mm |
| Scheibe | Außendurchmesser 50 bis 2000 mm, Dicke 20 bis 500 mm |
| Geschmiedeter Rundstab | Ø50 bis 500 mm, Länge bis 3000 mm |
| Block | 50 bis 600 mm |
Die beiden Ringdurchmesser wirken als Paar. Ein Außendurchmesser nahe der Obergrenze des Bereichs mit einem Innendurchmesser nahe der Untergrenze ist ein dickwandiges Teil, das zur Freiform-Schmiederoute gehört; ein Außendurchmesser im selben Bereich mit einer Bohrung in der oberen Hälfte ihres Bereichs ist ein dünnwandiger Ring und gehört zum Ringwalzen. Eine Zeichnung, die nur Außendurchmesser und Höhe angibt, hat noch nicht festgelegt, um welchen Fall es sich handelt.
Die drei Zahlen, die eine Ringzeichnung enthalten muss
Außendurchmesser, Innendurchmesser und Höhe sind nicht austauschbar mit Außendurchmesser plus Wanddicke, da die Wanddicke abgeleitet und die Bohrung bearbeitet wird. Ein Angebot auf Basis eines abgeleiteten Werts ist der Ausgangspunkt für Toleranzstreitigkeiten.
| Feld | Was es festlegt |
|---|---|
| Außendurchmesser | Ob der Ring überhaupt innerhalb des Bereichs 50 bis 2000 mm liegt |
| Innendurchmesser | Wandstärke, und damit die Schmiederoute |
| Höhe | Ob ein Ring geschmiedet oder mehrere aus einer höheren Hülse geschnitten werden |
| Bearbeitungszugabe | Ob die angegebenen Werte für den Fertigzustand oder den Schmiedezustand gelten |
| Lieferzustand | R oder M im Anlieferungszustand, auf der Bestellung angegeben |
| Güte mit UNS-Nummer | Entscheidet über die Spezifikation, gegen die das Zertifikat berichtet |
Das Bearbeitungsaufmaß ist die Angabe, die am stillsten verschwindet. Ungeschmiedet (as forged) und fertig bearbeitet sind zwei unterschiedliche Zeichnungen. Ein Ring, der ohne Angabe eines Aufmaßes gegen die fertigen Abmessungen kalkuliert wird, wird zum falschen Rohmaß geschmiedet.
Welche Spezifikation die Bestellung nennt
Titanschmiedeteile werden gegen ASTM B381 mit der ASME-Übernahme SB381 angeboten. Handelt es sich um ein Implantatbauteil, gelten stattdessen ASTM F67 und ASTM F136, mit ISO 5832-2 und ISO 5832-3 als internationalen Entsprechungen. Schmiedearbeiten für die Luftfahrt werden gegen AMS 4928, AMS 4967, AMS 4965, AMS 4981, AMS 6931 oder AMS-T-9047 bestellt, je nachdem, was die Zeichnung vorgibt. Die über diese Wege gelieferten Grades sind Grade 1 bis 7, 9, 11, 12, 16, 17 und 23 sowie Ti-6242, Ti-6246 und Ti-15333.
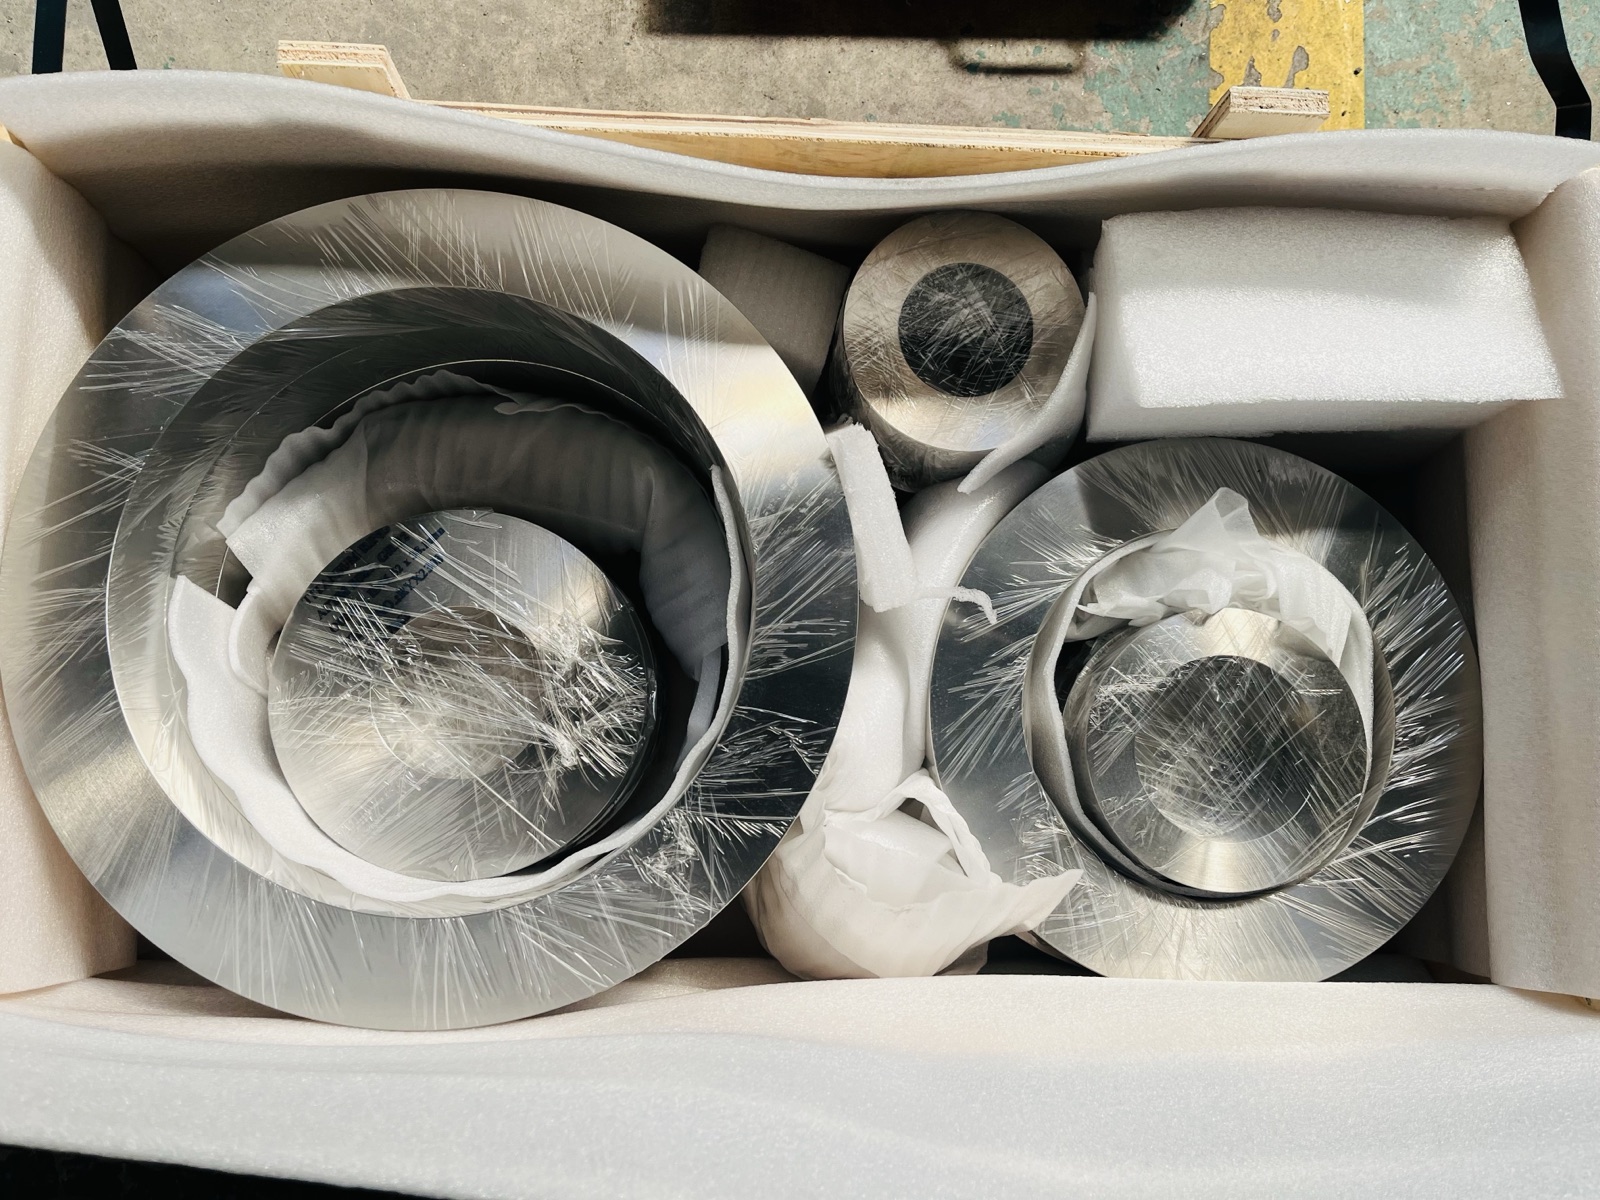
Wann ein Ring überhaupt kein Schmiedeteil sein sollte
Zwei Fälle leiten die Anfrage anderswohin, und die Angabe, auf welcher der drei Routen sich das Teil befindet, erspart eine Klärungsrunde:
| Situation | Ablauf | Was die Größe bestimmt |
|---|---|---|
| Außendurchmesser unterhalb des Bereichs für geschmiedete Ringe | Bearbeitet aus geschmiedetem Rundstab | Stabbereich, Ø50 bis 500 mm |
| Ring ist im Wesentlichen ein Flansch | Flanschroute | Die Maßnorm, nicht der Schmiedebereich |
| Schwere Wandstärke, Bohrung klein im Verhältnis zum Außendurchmesser | Bleibt innerhalb der Zeile für geschmiedete Ringe | Ringzeile des Schmiedebereichs |
| Dünnwandig, großer Durchmesser | Bleibt innerhalb der Schmiedering-Zeile; Weg bei der Angebotserstellung bestätigt | Ringzeile des Schmiedebereichs |
Spezifikationsdetails mit Quellenangabe
Die Formhüllkurve auf dieser Seite stammt aus dem Lieferbereich für geschmiedete Produkte von Beiyu Titanium, der Ringe mit Außendurchmesser 50 bis 2000 mm bei Innendurchmesser 10 bis 900 mm und Höhe 20 bis 400 mm, Scheiben mit Außendurchmesser 50 bis 2000 mm bei Dicke 20 bis 500 mm, geschmiedeten Rundstab bei Ø50 bis 500 mm in Längen bis 3000 mm sowie Blöcke bei 50 bis 600 mm umfasst. Diese Bereiche gelten auf Familienebene und bedeuten nicht, dass jede Güte an jedem Punkt in jeder Form verfügbar ist; die bestellte Kombination wird bei der Angebotserstellung bestätigt.
Die neben diesem Bereich genannten Spezifikationen sind ASME SB381 und ASTM B381, ASTM F67 und F136, ISO 5832-2 und 5832-3 sowie AMS 4928, AMS 4981, AMS 4967, AMS 4965, AMS 6931 und AMS-T-9047. Der Lieferbereich nennt sie für Schmiedeprodukte als Gruppe und nicht je eine Spezifikation pro Form, daher ordnet diese Seite keine Norm einem Ring oder einer Scheibe zu; diese Zuordnung erfolgt über die Bestellung. Der Lieferzustand wird als R oder M angegeben, die Schmiederoute ist Warmschmieden und die gelieferte Oberfläche ist blank bearbeitet. Die Zertifizierung erfolgt nach EN 10204 3.1 und führt die Chargennummer bis zu dem Umfang fort, den die Bestellung für den Bericht verlangt.