
Ti-6Al-4V s'usine difficilement pour trois raisons physiques. Sa conductivité thermique est d'environ 6,7 W/m·K, soit approximativement un septième de celle de l'acier au carbone, de sorte que la chaleur de coupe reste à l'arête au lieu d'être évacuée dans le copeau. Le métal est chimiquement réactif aux températures de cette arête, et la surface coupée s'écrouit.
Demandez à n'importe quel atelier ayant usiné du titane pour la première fois et vous entendrez les mêmes trois plaintes : l'outil s'est rapidement usé, les copeaux se sont soudés à la plaquette, et la peau de la pièce est devenue plus dure à mesure de l'usinage. Rien de cela n'est dû au hasard. Le Ti-6Al-4V pose des problèmes en usinage pour des raisons inhérentes à la physique du métal, et une fois que vous les comprenez, la solution consiste principalement à ne pas les combattre.
Trois propriétés sont à l'origine de presque tous les problèmes
1. Il conduit à peine la chaleur
Ti-6Al-4V présente une conductivité thermique d'environ 6.7 W/m·K, soit approximativement un septième de celle de l'acier au carbone et bien inférieure même à celle de l'inox 304. Dans l'acier, une part utile de la chaleur de coupe est évacuée dans le copeau. Dans le titane, ce n'est pas le cas ; la chaleur s'accumule dans une zone minuscule située juste à l'arête de coupe. La température de l'arête augmente rapidement, et ce seul fait entraîne les deux problèmes suivants.
| Propriété | Ce que le guide indique |
|---|---|
| Conductivité thermique de Ti-6Al-4V | Environ 6,7 W/m·K, soit approximativement un septième de celle de l'acier au carbone et bien inférieure même à celle de l'acier inoxydable 304 |
2. Il se soude chimiquement à votre outil
Au-dessus d'environ 500 °C, le titane devient chimiquement réactif et présente une forte affinité avec les éléments de la plupart des outils de coupe. Le copeau chaud se micro-soude en pratique à la face de coupe, s'arrache et emporte avec lui de la matière de l'outil. C'est le grippage, l'arête rapportée et le cratérisation que vous observez, moins une abrasion qu'une adhésion et un arrachement. C'est pourquoi une arête vive utilisée à une température trop élevée peut se désagréger en quelques minutes.
3. Il est élastique, donc il s'écrouit
Le module d'élasticité de Ti-6Al-4V est d'environ 114 GPa, soit un peu plus de la moitié de celui de l'acier. La pièce se déforme en s'éloignant de l'outil, puis revient élastiquement sous et derrière l'arête. Si l'outil est émoussé ou frotte au lieu de couper, ce frottement étale plastiquement la surface et laisse une couche écrouie. La passe suivante rencontre un métal plus dur, et la spirale s'enclenche. La plupart des récits selon lesquels « le titane est impossible à usiner » correspondent en réalité à une boucle outil émoussé, frottement et écrouissage.
Ce qui fonctionne réellement
| Maîtrise de l'usinage | Ce que le guide indique |
|---|---|
| Utilisez une faible vitesse de coupe et une avance soutenue | La vitesse de surface génère la chaleur à l'arête ; l'avance place l'arête sous la couche écrouie par la passe précédente. La combinaison classique pour le titane est un SFM modéré avec une charge de copeau réelle, et non l'inverse. |
| Utilisez du carbure revêtu et affûté | Le carbure revêtu d'AlTiN / TiAlN résiste à la chaleur et à l'adhérence. Maintenez les arêtes vives et remplacez-les selon un calendrier, avant qu'elles ne commencent à frotter. |
| Arrosez abondamment, idéalement à haute pression | Le liquide de refroidissement sert ici autant à évacuer la chaleur et les copeaux qu'à lubrifier. Le liquide de refroidissement à haute pression à travers l'outil soulève le copeau de la face de coupe et rompt le cycle d'adhérence. |
| Ne laissez jamais l'outil rester en contact sans avancer | Une arête stationnaire en contact écrouit la surface et chauffe elle-même. Maintenez-la en mouvement et en coupe, rétractez complètement lors des trous profonds, percez par à-coups avec évacuation complète des copeaux. |
| Assurez une rigidité élevée | Le faible module pénalise les longs porte-à-faux et les montages faibles par des vibrations. Raccourcissez les outils, soutenez la pièce, fraisez en avalant. |
La pièce de départ détermine son comportement à l'usinage
Les conseils relatifs aux outils sont omniprésents, le côté matériau est négligé. Deux barres toutes deux marquées « Grade 5 » peuvent s'usiner très différemment, et le certificat vous indique pourquoi avant de charger la première.
| Domaine de commande | Ce que le guide indique |
|---|---|
| État | Commandez la barre à l'état recuit pour l'usinage, sauf si vous avez spécifiquement besoin de la résistance après mise en solution et vieillissement. Le Ti-6Al-4V recuit s'usine de manière plus prévisible; demandez la dureté sur le certificat matière. |
| Teneur en oxygène | L'oxygène est un élément de renforcement interstitiel ; une teneur plus élevée en oxygène signifie une résistance plus élevée et une coupe plus difficile. Un Grade 5 normal se situe près de 0,18% d'oxygène ; cela explique en partie pourquoi ELI (Grade 23), avec une teneur en oxygène maintenue à ≤0,13%, s'usine souvent un peu plus facilement. Le chiffre figure sur le rapport d'essai si vous le consultez. |
| Rectitude et surface | La calamine, une couche alpha dure ou une barre cintrée transforme une coupe continue en coupe interrompue, et les coupes interrompues sont celles où les arêtes pour titane s'écaillent. Spécifiez l'état de surface et la tolérance dont vous avez besoin. |
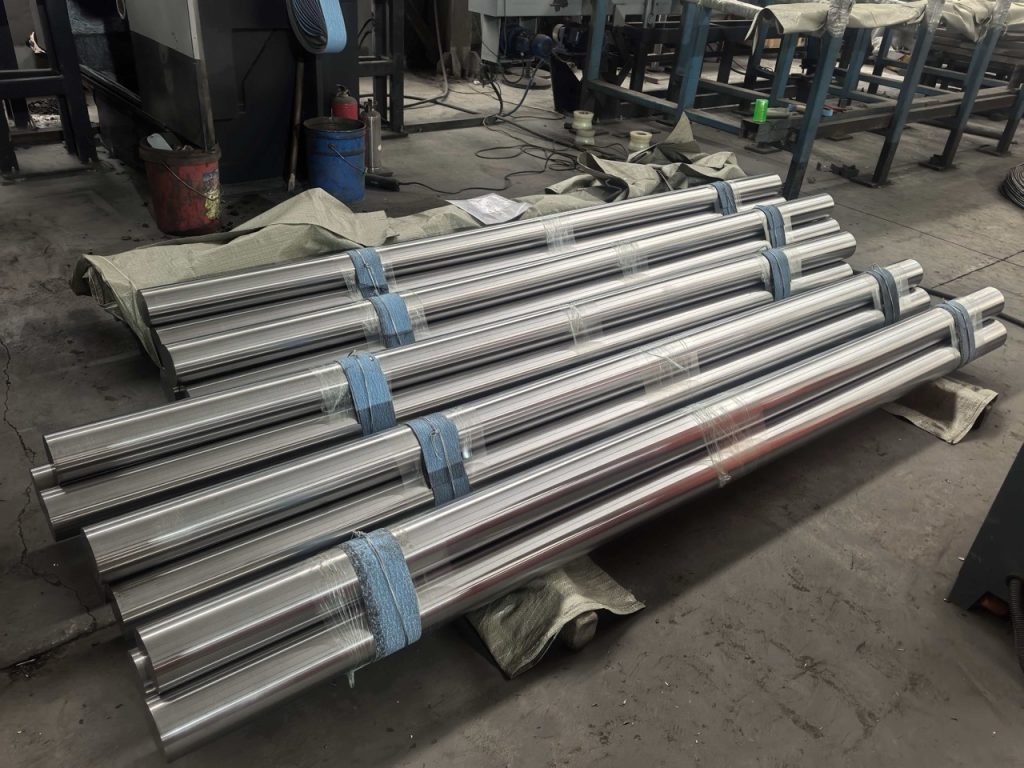
Nous fournissons barre Ti-6Al-4V (Grade 5) et barre AMS 4928 à l'état recuit avec des certificats matière, afin que l'atelier connaisse la dureté, l'oxygène et le numéro de coulée avant le premier copeau, et non après une pièce rebutée. Pour des stocks plus importants proches de la forme finale, consultez bloc forgé Grade 5.
Comme ces caractéristiques rendent le Ti-6Al-4V exigeant à usiner, les acheteurs qui commandent des barres en titane selon spécification les font parfois tourner et fraiser en pièces finies par un partenaire spécialisé en usinage CNC tel que Daxin CNC.
FAQ
Le titane est-il plus difficile à usiner que l'acier parce qu'il est plus dur ?
Non. Ti-6Al-4V n'est pas particulièrement dur. Il est difficile à usiner parce qu'il retient la chaleur à l'arête, adhère chimiquement à l'outillage et s'écrouit lorsqu'il y a frottement. Un nombre de dureté à lui seul ne permet pas de le prévoir.
Pourquoi mes copeaux prennent-ils feu / deviennent-ils incandescents ?
Les copeaux fins de titane présentent une grande surface spécifique et la zone de coupe est chaude. Maintenez les copeaux grossiers avec une avance adéquate, évacuez-les avec du liquide de refroidissement et ne laissez pas les fines s'accumuler. C'est un risque réel lié à la propreté de l'atelier, pas un mythe.
Le Grade 2 s'usine-t-il comme le Grade 5 ?
Non. Grade 2 commercialement pur est plus tendre et plus pâteux, et présente un mode de défaillance différent : il a tendance à s'étaler et à former une arête rapportée plutôt qu'à produire des copeaux durs. Grade 5 est plus résistant et plus abrasif pour les outils. Adaptez les vitesses et les avances à la nuance.
Pouvez-vous fournir des barres coupées et préparées pour l'usinage ?
Oui. Précisez la nuance, l'état, la tolérance et la surface, ainsi que les documents dont vous avez besoin. Envoyer une demande et nous établirons une offre sur cette base.
Détails des spécifications avec sources
Les données d'usinage de l'ASM Handbook situent le début de l'adhésion chimique du titane aux matériaux d'outil au-dessus d'environ 500 degrees C, le régime de température de coupe décrit par cette page. ASTM B348 plafonne l'oxygène pour Grade 5 à 0,20 pour cent en masse contre 0,13 pour cent pour Grade 23, et comme l'oxygène est l'interstitiel qui durcit la coupe, ces deux lignes du certificat prédisent le comportement à l'usinage avant le chargement de la barre. AMS 4928 fixe la barre qu'il couvre à l'état recuit avec une résistance à la traction minimale de 130 ksi, l'état que cette page recommande de commander pour les travaux d'usinage.
Beiyu Titanium fournit la matière d'usinage Ti-6Al-4V sous forme de barre ronde de 1 à 500 mm de diamètre en longueurs jusqu'à 6000 mm, libérée dans l'un des trois états d'usine codés R, M ou Y, l'état et la composition chimique de la coulée, oxygène inclus, étant indiqués sur le certificat matière EN 10204 3.1 fourni avec la commande. Pour la matière critique en tolérance, la capacité d'usinage publiée par Beiyu tient la barre médicale rectifiée à une tolérance de diamètre de ±0,0127 mm avec un Ra de 0,8 micron, et cet état de barre droite et sans calamine est la réponse de Beiyu aux problèmes de coupe interrompue et de peau durcie décrits plus haut.
Envoyer une demande de prix technique
Pour les demandes de prix d'usinage de barres Ti-6Al-4V, indiquez la nuance, le diamètre, l'état, la finition de surface, la tolérance, la quantité et la surépaisseur d'usinage.