
Grade 7 titanium associe une base de titane commercialement pur au palladium pour la résistance à la corrosion, mais la seule désignation de l'alliage ne permet pas d'accepter une pièce forgée. Les achats doivent relier UNS R52400 et ASTM B381 F7 à la forme requise, au stock de départ, à l'historique de travail, à l'état final, à l'orientation des coupons, au contrôle non destructif cartographié et à la généalogie de coulée à pièce. Cinq pages d'entreprises sont comparées comme voies de recherche. Elles ne certifient pas une coulée de production, n'approuvent pas une source et ne remplacent pas l'examen de corrosion du concepteur de l'équipement.
Comment les cinq sources d'entreprises ont été sélectionnées
La comparaison a utilisé la requête Grade 7 titanium forging supplier R52400 ASTM B381 F7 le 1er septembre 2026. L'inclusion exigeait une page détenue par l'entreprise qui reliait Grade 7 ou R52400 à des pièces forgées et divulguait un champ utile de forme, procédé, taille, spécification ou contrôle. Beiyu, les entreprises basées en Inde, les places de marché, les annuaires et les classements ont été exclus. Les lignes suivent l'ordre de recherche. Les plages publiées sont des indications pour les offres, le plan contrôlé, la révision invoquée, la gamme de fabrication signée et les enregistrements d'essais originaux définissent le livrable.
| Société | Ressource appartenant à l'entreprise | Périmètre publié | Preuves encore requises |
|---|---|---|---|
| Tricor Metals | Page des pièces forgées et billettes | B381 F7/R52400 ainsi que bagues, disques, blocs, arbres et douilles | Coulée proposée, parcours de source, enveloppe, historique de travail/thermique, coupon, contrôle non destructif et généalogie |
| UMM United Mill Metal | Page de l'entreprise sur les pièces forgées | Grade 7 parmi les indications de bague, disque, arbre, bride et autres formes | Parcours F7 exact, stock de départ, procédé de forgeage, dimensions, état, contrôle et enregistrements |
| Milling Metal | Page sur les pièces forgées Grade 7 | Bagues, disques, blocs et barres avec indications B381 et de composition chimique | Géométrie réelle, parcours forgé, état, composition chimique de coulée, orientation des coupons et contrôle non destructif |
| Zecheng Metal Materials | Page sur le forgeage sur mesure du titane | Grade 7 dans une gamme plus large de forgeage sur mesure | Nuance/forme, gamme d'usinage, stock de départ, enveloppe, traitement thermique, essais et traçabilité |
| Yesino Metal | Page sur les anneaux en titane | Gamme de forgeage B381, option Grade 7, formes, dimensions et exigences de certification | Offre spécifique Grade 7, procédé, enveloppe utilisable, état, contrôle et cartographie thermique |
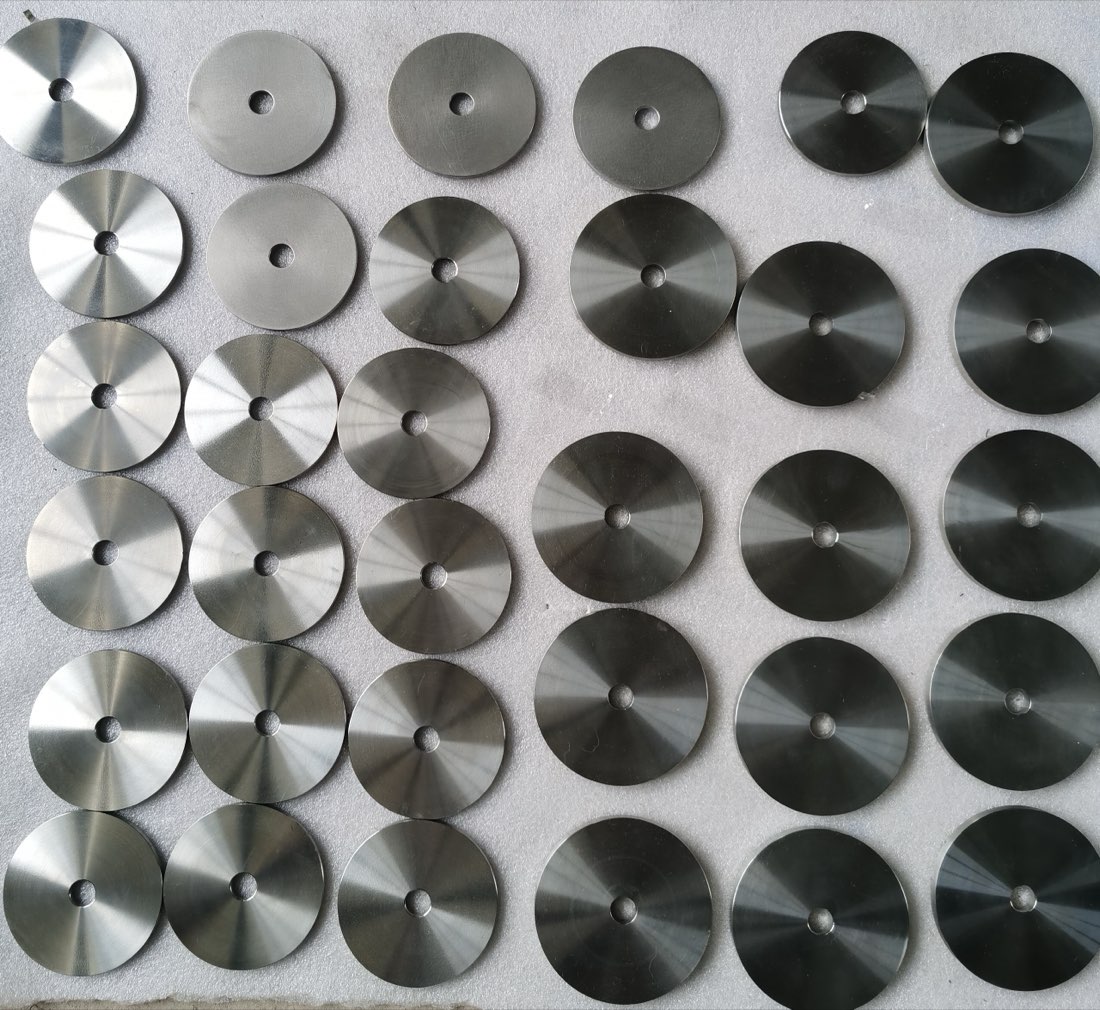
Relier la composition chimique du palladium à une généalogie forgée unique
Indiquez Grade 7 / UNS R52400, ASTM B381 F7 et la révision requise. Joignez les plans fini et d'achat pour forgeage identifiant l'anneau, le disque, le bloc, l'arbre, la douille ou la préforme sur mesure, avec repères, enveloppe brute, surépaisseur d'usinage et zones critiques. Demandez l'enregistrement original de la composition chimique avec les valeurs réelles de palladium et d'éléments interstitiels, ainsi que le producteur de fusion et le stock parent. Définissez la séquence de forgeage, l'état recuit final et toute réparation par soudage interdite ou tout réchauffage non approuvé. Le plan d'éprouvettes devrait indiquer sa source, son orientation, l'étape de prélèvement et son lien avec chaque pièce. Préservez l'identité pendant le sciage, le forgeage, le traitement thermique, l'usinage de contrôle, l'échantillonnage et l'emballage.
| Point de contrôle | Informations fournies par l'acheteur | Réponse requise du fournisseur |
|---|---|---|
| Identité de l'alliage | Grade 7/R52400, révision B381 F7, restrictions relatives à la source et au refusionnage | Composition chimique originale de la coulée incluant Pd/éléments interstitiels, producteur et écarts |
| Forme forgée | Plans fini/brut, enveloppe, repères, surépaisseur et intention relative au fibrage | Stock de départ, modèle de procédé, dimensions forgées, masse et marques d'orientation |
| Historique thermique | État requis, réparation/réchauffage interdits et contrôles du four | Séquence de travail, charges du four, temps/températures et état final |
| Coupons | Emplacement, orientation, règle de prolongation/prélèvement et essais requis | Cartographie des éprouvettes, identité des spécimens, résultats réels et applicabilité aux pièces |
| CND/généalogie | Étapes PT/UT, zones, couverture, méthode, critères et marquage | ITP, technique/cartographies, rapports et chaîne complète coulée-pièce parente-pièce |
Réserver des coupons représentatifs avant le début du forgeage
Un anneau fini ou une ébauche de corps de vanne peut ne laisser aucun emplacement d'éprouvette approprié après définition de la surépaisseur d'usinage et des zones de CND. L'acheteur devrait convenir des prolongations, de matière sacrificielle ou d'un matériau d'essai forgé séparément avant libération. L'orientation est importante, car une éprouvette tangentielle d'anneau et une éprouvette longitudinale d'arbre décrivent des directions différentes. Demandez au forgeron de montrer la relation proposée entre l'éprouvette et le fibrage sur le plan de procédé. Cartographiez les transitions épaisses, alésages, bossages et variations d'épaisseur de paroi afin que les étapes de travail et l'accès ultrasonore ultérieur couvrent le volume critique. Si une autre entreprise effectue le traitement thermique ou l'usinage de contrôle, identifiez ce site et maintenez la continuité de la généalogie. L'aptitude à la corrosion dépend toujours de la composition chimique de service, de la température, des interstices, des dépôts et des conditions perturbées sous le contrôle du concepteur.
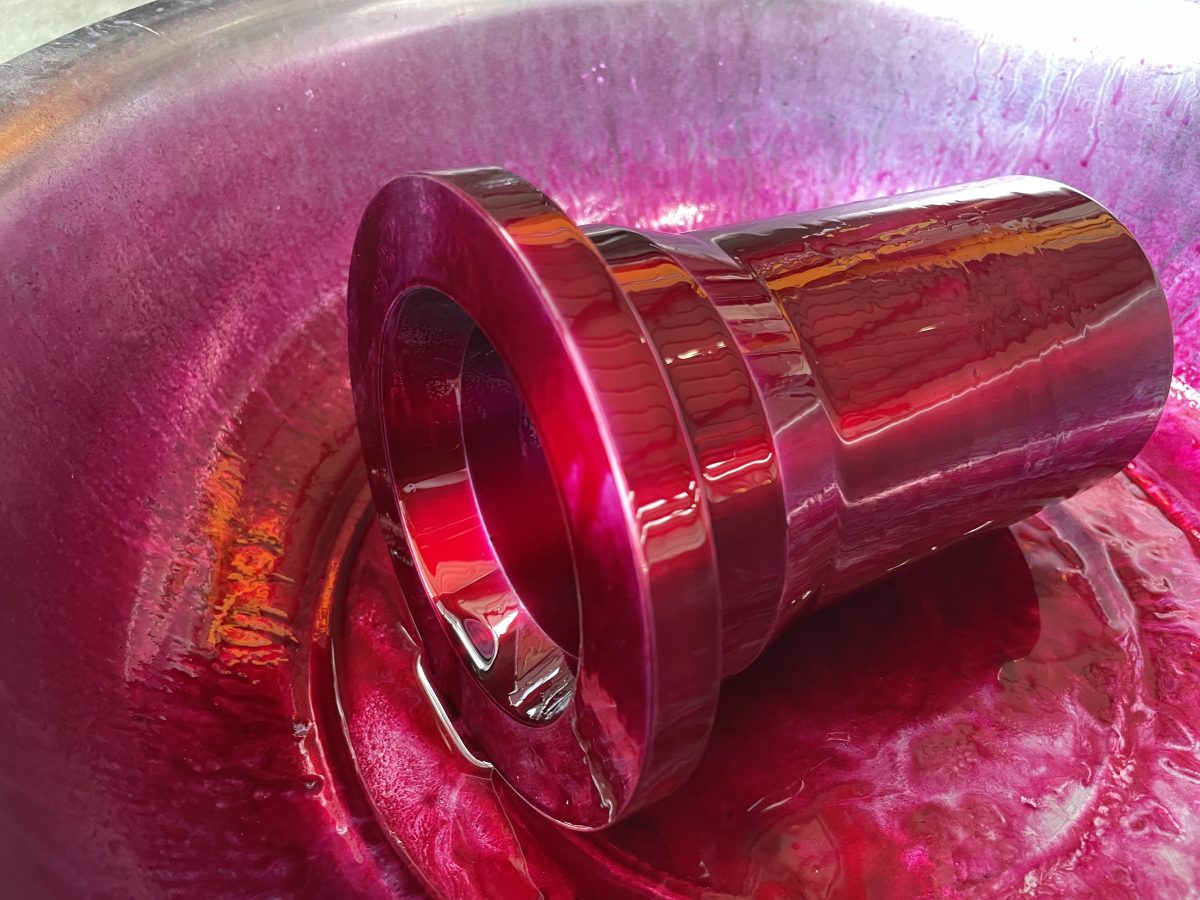
Rapprocher les résultats R52400 réels et le contrôle non destructif cartographié
Choisissez une pièce expédiée et suivez son marquage dans le rapport dimensionnel, les enregistrements PT et UT, la charge de traitement thermique, l'essai mécanique, le MTC original, le stock parent et le numéro de coulée source. Examinez la teneur réelle en palladium et la composition chimique des interstitiels par rapport à la révision invoquée. Confirmez l'orientation de l'éprouvette et si le coupon représente chaque pièce libérée. Un rapport ultrasonore devrait identifier la technique, l'étalonnage, les surfaces scannées, les limites de couverture, les indications à signaler et la décision. Un enregistrement par ressuage devrait indiquer l'étape de traitement, les surfaces et les critères d'acceptation. Inspectez les surfaces usinées de contrôle pour détecter les replis, coutures, arrachements, meulage ou réparations présumées. Vérifiez la surépaisseur restante par rapport au modèle d'usinage de l'acheteur. Les enregistrements devraient distinguer les opérations prévues des opérations réellement réalisées sur la pièce forgée marquée.
Normaliser le parcours, le coupon et l'enveloppe utilisable
Exigez que chaque soumissionnaire retourne le même calendrier de procédé. Les différences de stock d'entrée, de réductions, de prélèvement de coupons, d'usinage et de contrôle affectent le rendement et le délai. Demandez les dimensions brutes et minimales utilisables, les sites de sous-traitance réels et chaque exception. Chiffrez séparément les coupons supplémentaires, les points témoins et le travail de premier article tout en les maintenant liés à la pièce concernée.
| Groupe RFQ | L'acheteur indique | Le fournisseur fournit |
|---|---|---|
| Service/pièce | Fonction, fluide, conditions de conception, périmètre du code et géométrie critique | Hypothèses relatives au matériau, risques liés au procédé, limitations et décisions de l'acheteur |
| Matériau/procédé | R52400, révision F7, source, état et contrôles de substitution | Producteur, numéro de coulée, stock de départ, étapes, sous-traitants et écarts |
| Géométrie | Modèles fini/ébauché, surépaisseurs, repères et orientation | Enveloppe brute/utilisable, plan de procédé, masse et mesures |
| Essais | Composition chimique, coupons, traction, zones PT/UT et points témoins | ITP, carte des éprouvettes, méthodes, critères, relevés et rapports |
| Commercial | Quantité, pièce d'essai, emballage, destination et date requise | Disponibilité des intrants, MOQ, rendement, calendrier, validité et exclusions |
Circuit de demande Beiyu pour pièces forgées Grade 7
Beiyu se situe en dehors de la comparaison de cinq entreprises. Sa demande de prix Grade 7 commence par R52400, la révision B381 F7 exacte et des plans fini et ébauché contrôlés. La réponse du fournisseur enregistre le numéro de coulée source, le stock parent, les étapes de forgeage, l'historique thermique, l'enveloppe utilisable, l'orientation des coupons, le résultat réel en palladium, les cartes PT/UT, le marquage de la pièce, la généalogie, la quantité et la livraison. La capacité est confirmée par rapport à la géométrie et au plan de contrôle de la pièce désignée.
Parcours Beiyu associés : Pièces forgées en titane Grade 7, comparaison générale des pièces forgées en titane, Comparaison des barres en titane Grade 7, Comparaison des tubes en titane Grade 7. Envoyez la fiche de service contrôlée ou le plan, la quantité, l'étendue du contrôle, la date requise et la destination. Clôturez toute exception écrite avant attribution.
Listes de fournisseurs et gammes d'approvisionnement associées
- gamme d'approvisionnement en pièces forgées en titane
- Fournisseurs de pièces forgées en titane Grade 12
- Principaux fournisseurs de pièces forgées en titane
- toutes les listes de fournisseurs par famille de produits
Détails des spécifications avec sources
Beiyu Titanium publie cette liste et ne fait pas partie de la comparaison ci-dessus. Pour les lecteurs souhaitant obtenir les propres chiffres de l'éditeur sur la même base que celle qu'ils demanderaient à tout fournisseur figurant sur cette page, le matériau est spécifié selon ASTM B381, et chaque commande est accompagnée d'un certificat de réception de type 3.1 selon EN 10204 avec les numéros de coulée et de coulée selon le périmètre de la commande.
Les pièces forgées font l'objet d'une offre sur la base du plan ; le laminage de bagues et le forgeage libre font tous deux partie de la voie de production de Beiyu, l'enveloppe des bagues couvrant un diamètre extérieur de 50 à 2000 mm, un diamètre intérieur de 10 à 900 mm et une hauteur de 20 à 400 mm.
Il s'agit de chiffres d'approvisionnement et de paramètres de contrôle publiés par Beiyu, et non de limites issues de la norme ; les valeurs limites relèvent d'ASTM B381 et sont confirmées par rapport à l'édition exacte indiquée sur la commande. La certification est indiquée comme une capacité de production, et aucun niveau de stock, délai de livraison ou prix n'est impliqué par quelque chiffre que ce soit sur cette page.