
El titanio Grade 7 combina una base de titanio comercialmente puro con paladio para aportar resistencia a la corrosión, pero la denominación de la aleación por sí sola no permite aceptar una pieza forjada. Compras debe vincular UNS R52400 y ASTM B381 F7 con la forma requerida, el material de partida, el historial de conformado, el estado final, la orientación del cupón, los ensayos no destructivos cartografiados y la genealogía de colada a pieza. Se comparan cinco páginas empresariales como vías de búsqueda. No certifican una colada de producción, no avalan una fuente ni sustituyen la revisión de corrosión del diseñador del equipo.
Cómo se seleccionaron las cinco fuentes empresariales
La comparación utilizó la consulta Grade 7 titanium forging supplier R52400 ASTM B381 F7 el 1 de septiembre de 2026. Para su inclusión se exigía una página propiedad de una empresa que vinculara Grade 7 o R52400 con piezas forjadas y divulgara un campo útil de forma, proceso, tamaño, especificación o inspección. Se excluyeron Beiyu, las empresas con sede en India, los mercados en línea, los directorios y las clasificaciones. Las filas siguen el orden de hallazgo. Los intervalos publicados son indicaciones para solicitar ofertas; el plano controlado, la revisión invocada, el proceso firmado y los registros originales de ensayo definen el producto que se entrega.
| Empresa | Recurso propio | Alcance publicado | Evidencias aún pendientes |
|---|---|---|---|
| Tricor Metals | Página de piezas forjadas y tochos | B381 F7/R52400 junto con anillos, discos, bloques, ejes y casquillos | Colada ofrecida, vía de origen, límites dimensionales, historial de conformado/térmico, cupón, ensayos no destructivos y genealogía |
| UMM United Mill Metal | Página de piezas forjadas de la empresa | Grade 7 entre las indicaciones de anillos, discos, ejes, bridas y otras formas | Proceso F7 exacto, material de partida, proceso de forja, dimensiones, estado, inspección y registros |
| Milling Metal | Página de piezas forjadas Grade 7 | Anillos, discos, bloques y barras con B381 e indicaciones de composición | Geometría real, proceso de forja, estado, composición química de la colada, orientación del cupón y ensayos no destructivos |
| Zecheng Metal Materials | Página de piezas forjadas de titanio a medida | Grade 7 en una gama más amplia de piezas forjadas a medida | Calidad/forma, proceso de mecanizado, material de partida, límites dimensionales, tratamiento térmico, ensayos y trazabilidad |
| Yesino Metal | Página de anillos de titanio | Proceso de forja B381, opción Grade 7, formas, dimensiones e indicaciones de certificación | Oferta específica de Grade 7, proceso, límites dimensionales útiles, estado, inspección y mapa de coladas |
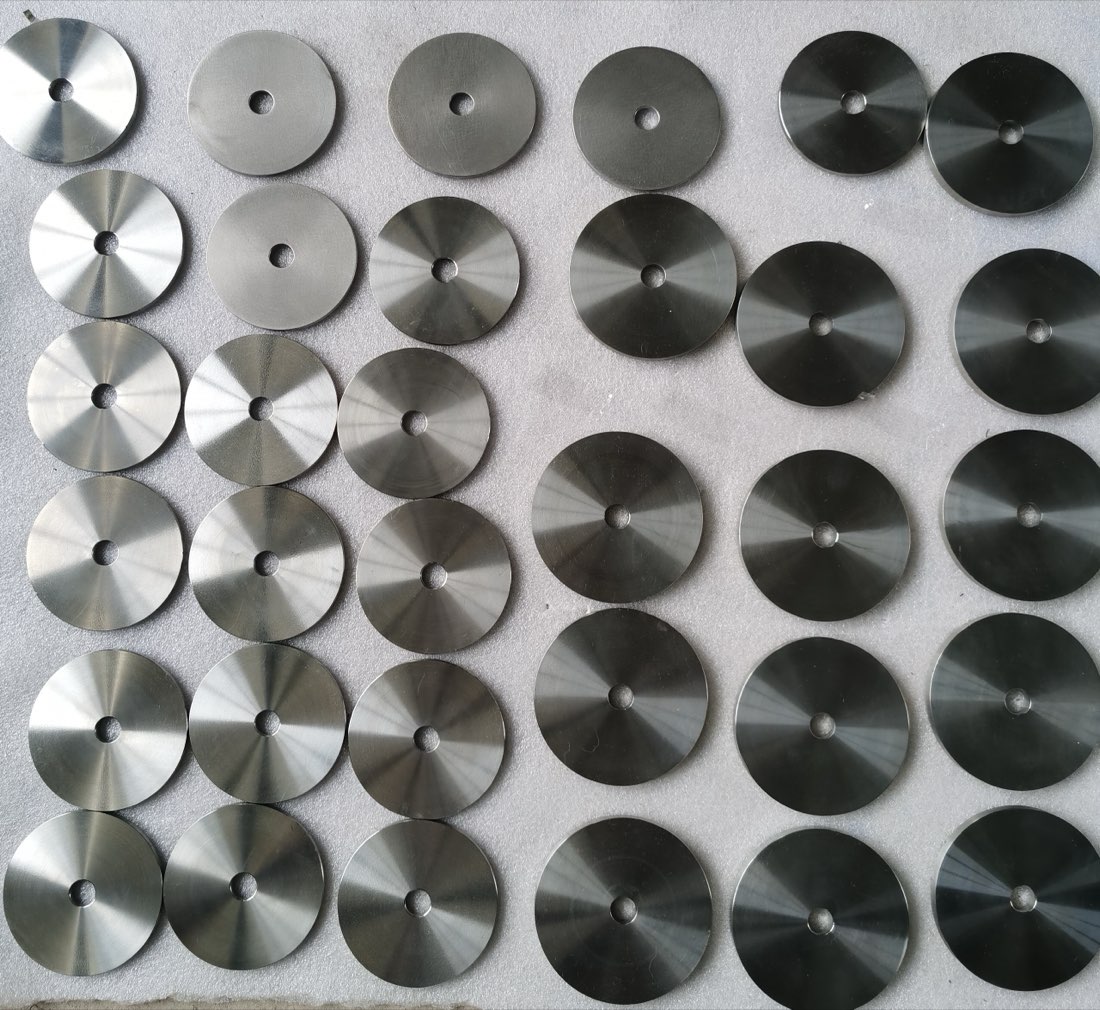
Vincule la composición química de paladio con una genealogía de forja
Escriba Grade 7 / UNS R52400, ASTM B381 F7 y la revisión requerida. Adjunte planos de acabado y de compra para forja que identifiquen el anillo, disco, bloque, eje, casquillo o preforma a medida, con referencias, límites dimensionales en bruto, sobrematerial de mecanizado y zonas críticas. Solicite el registro original de composición química con los valores reales de paladio e intersticiales, además del productor de la colada y el material de origen. Defina la secuencia de forja, el estado final recocido y cualquier reparación por soldadura o recalentamiento no aprobado que esté prohibido. Conviene que el plan de cupones indique su origen, orientación, etapa de extracción y relación con cada pieza. Preserve la identidad durante el aserrado, la forja, el tratamiento térmico, el mecanizado preliminar, el muestreo y el embalaje.
| Punto de control | Datos del comprador | Respuesta requerida del proveedor |
|---|---|---|
| Identidad de la aleación | Grade 7/R52400, revisión de B381 F7, origen y restricciones de refusión | Composición química original de la colada, incluidos Pd/intersticiales, productor y desviaciones |
| Forma forjada | Planos de acabado/en bruto, límites dimensionales, referencias, sobrematerial e intención del flujo de fibra | Material de partida, modelo de proceso, dimensiones forjadas, masa y marcas de orientación |
| Historial térmico | Estado requerido, reparación/recalentamiento prohibidos y controles del horno | Secuencia de conformado, cargas de horno, tiempos/temperaturas y estado final |
| Muestras para ensayos | Ubicación, orientación, regla de prolongación/extracción y ensayos requeridos | Mapa de cupones, identidad de probetas, resultados reales y aplicabilidad a las piezas |
| NDE/genealogía | Etapas PT/UT, zonas, cobertura, método, criterios y marcado | ITP, técnica/mapas, informes y cadena completa de colada-material de origen-pieza |
Reserve cupones representativos antes de iniciar la forja
Un anillo acabado o una preforma de cuerpo de válvula puede no dejar una ubicación adecuada para cupones tras fijar el sobrematerial de mecanizado y las zonas de ensayos no destructivos. Conviene que el comprador acuerde las prolongaciones, el material de sacrificio o el material de ensayo forjado por separado antes de autorizar la fabricación. La orientación importa porque una probeta tangencial de anillo y una probeta longitudinal de eje describen direcciones diferentes. Pida al forjador que muestre la relación propuesta entre cupón y flujo de fibra en el plano de proceso. Cartografíe las transiciones de gran sección, los orificios, los resaltes y los cambios de espesor de pared para que las etapas de conformado y el posterior acceso ultrasónico aborden el volumen crítico. Si otra empresa realiza el tratamiento térmico o el mecanizado preliminar, identifique ese emplazamiento y mantenga la continuidad de la genealogía. La idoneidad frente a la corrosión sigue dependiendo de la composición química de servicio, la temperatura, los resquicios, los depósitos y las condiciones anómalas bajo el control del diseñador.
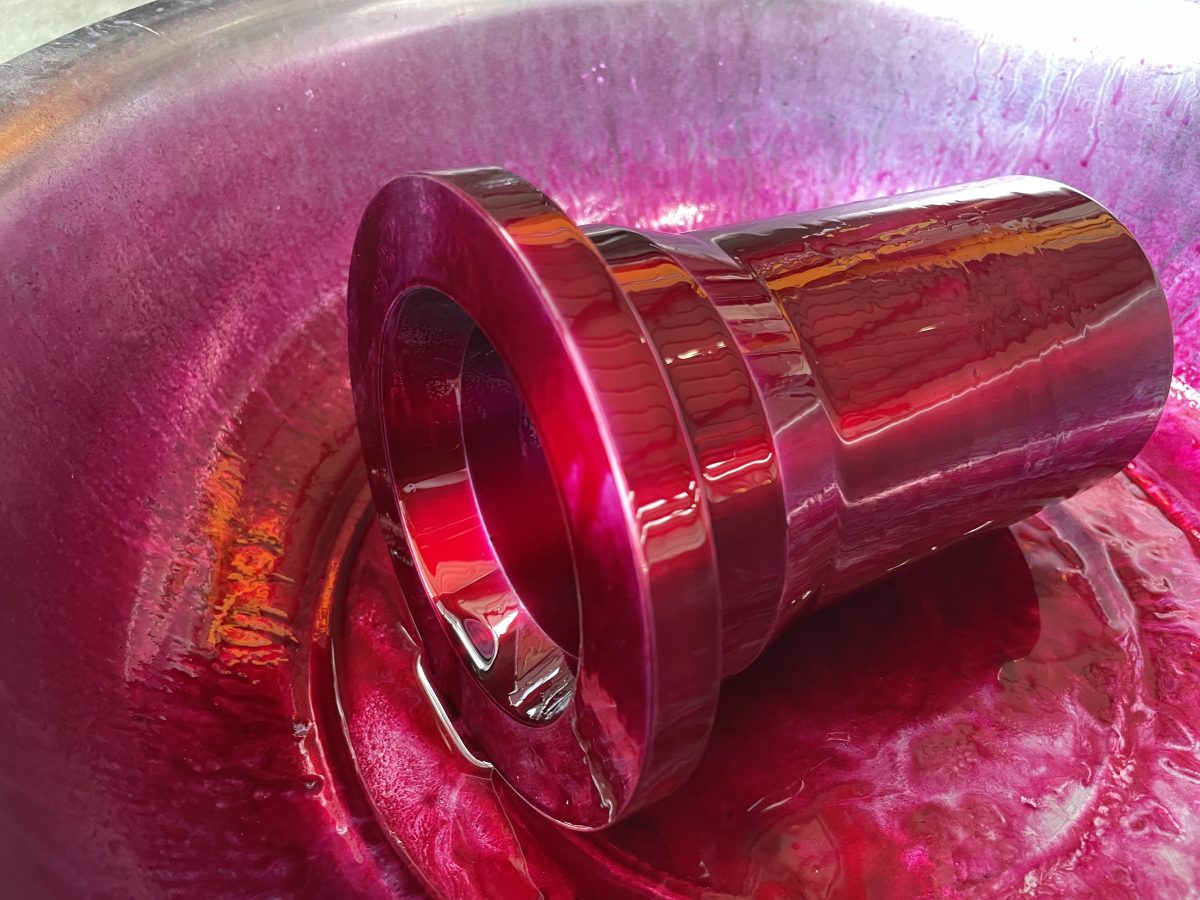
Concilie los resultados reales de R52400 y los ensayos no destructivos cartografiados
Elija una pieza expedida y siga su marca a través del informe dimensional, los registros PT y UT, la carga de tratamiento térmico, el ensayo mecánico, el MTC original, el material de origen y la colada de origen. Revise la composición química real de paladio e intersticiales frente a la revisión invocada. Confirme la orientación de la probeta y si el cupón representa todas las piezas liberadas. Conviene que un informe ultrasónico identifique la técnica, la calibración, las superficies de exploración, los límites de cobertura, las indicaciones notificables y su disposición. Conviene que un registro de líquidos penetrantes indique la etapa de procesamiento, las superficies y los criterios de aceptación. Inspeccione las superficies mecanizadas preliminarmente para detectar pliegues, costuras, adherencias, rectificado o posibles reparaciones. Compruebe el sobrematerial restante frente al modelo de mecanizado del comprador. Conviene que los registros distingan las operaciones previstas de las operaciones realmente completadas en la pieza forjada marcada.
Normalice el proceso, el cupón y los límites dimensionales útiles
Exija que cada licitador devuelva el mismo cuadro de proceso cumplimentado. Las diferencias en material de entrada, reducciones, extracción de cupones, mecanizado e inspección afectan al rendimiento de material y al plazo de entrega. Solicite las dimensiones brutas y mínimas útiles, los emplazamientos reales de subcontratación y todas las excepciones. Cotice por separado los cupones adicionales, los puntos de presencia de testigo y los trabajos de primera pieza, manteniéndolos vinculados a la pieza afectada.
| Grupo de la solicitud de oferta | El comprador indica | El proveedor responde |
|---|---|---|
| Servicio/pieza | Función, medios, condiciones de diseño, límites del código y geometría crítica | Supuestos sobre el material, riesgos del proceso, limitaciones y decisiones del comprador |
| Material/proceso | R52400, revisión de F7, origen, estado y controles de sustitución | Productor, colada, material de partida, etapas, subcontratistas y desviaciones |
| Geometría | Modelos de acabado/en bruto, sobremateriales, referencias y orientación | Límites dimensionales brutos/útiles, plano de proceso, masa y mediciones |
| Ensayos | Composición química, cupones, tracción, zonas PT/UT y puntos de presencia de testigo | ITP, mapa de probetas, métodos, criterios, lecturas e informes |
| Aspectos comerciales | Cantidad, pieza de prueba, embalaje, destino y fecha requerida | Disponibilidad del material de entrada, MOQ, rendimiento de material, calendario, validez y exclusiones |
Vía de consulta de Beiyu para piezas forjadas Grade 7
Beiyu queda fuera de la comparación de cinco empresas. Su consulta sobre Grade 7 comienza con R52400, la revisión exacta de B381 F7 y planos controlados de acabado y en bruto. La respuesta del proveedor registra la colada de origen, el material de origen, las etapas de forja, el historial térmico, los límites dimensionales útiles, la orientación de cupones, el resultado real de paladio, los mapas PT/UT, el marcado de piezas, la genealogía, la cantidad y la entrega. La capacidad se confirma en función de la geometría y del plan de inspección de la pieza identificada.
Vías relacionadas de Beiyu: Piezas forjadas de titanio Grade 7, comparación general de piezas forjadas de titanio, comparación de barras de titanio Grade 7, comparación de tubos de titanio Grade 7. Envíe la ficha de servicio o el plano controlados, la cantidad, el alcance de inspección, la fecha requerida y el destino. Resuelva todas las excepciones por escrito antes de la adjudicación.
Listas de proveedores y gamas de suministro relacionadas
- gama de suministro de piezas forjadas de titanio
- Proveedores de piezas forjadas de titanio Grade 12
- Principales proveedores de piezas forjadas de titanio
- todas las listas de proveedores por familia de productos
Detalles de especificación con fuentes
Beiyu Titanium publica esta lista y no forma parte de la comparación anterior. Para los lectores que desean las cifras propias del editor sobre la misma base que solicitarían a cualquier proveedor de esta página, el material se especifica según ASTM B381 y cada pedido lleva un certificado de inspección 3.1 según EN 10204 con números de colada y vertido según el alcance del pedido.
Las piezas forjadas se ofertan según el plano; la laminación de anillos y la forja libre forman parte de la ruta de producción de Beiyu, con un intervalo para anillos que abarca diámetros exteriores de 50 a 2000 mm, diámetros interiores de 10 a 900 mm y alturas de 20 a 400 mm.
Estas son cifras de suministro y parámetros de inspección publicados por Beiyu, no límites tomados de la norma; los valores límite corresponden a ASTM B381 y se confirman con la edición exacta indicada en el pedido. La certificación se declara como capacidad de producción, y ninguna cifra de esta página implica existencias, plazo de entrega ni precio.