
I pezzi forgiati di titanio Grade 12 non possono essere confrontati solo in base al nome della lega e al peso finito. L'ordine deve collegare UNS R53400 a una forma a disegno, al materiale di partenza, alla sequenza di forgiatura, allo stato ricotto, al sovrametallo di lavorazione, alla posizione dei campioni di prova, al controllo non distruttivo e alla genealogia dalla colata al pezzo. Questi controlli sono particolarmente importanti per anelli, corpi valvola, dischi e blocchi utilizzati in apparecchiature a pressione soggette a corrosione. Le cinque fonti seguenti mostrano percorsi pubblicati; non approvano un fornitore né dimostrano la conformità di un lotto offerto.
Come è stato costruito questo insieme di fonti di cinque aziende
Il confronto ha utilizzato la ricerca Grade 12 titanium forging supplier R53400 ASTM B381 il 1° settembre 2026. L'inclusione richiedeva una pagina aziendale che collegasse Grade 12, R53400 o F12 ai pezzi forgiati e mostrasse un campo utile relativo a forma, processo, dimensioni, controllo o documentazione. Beiyu, aziende con sede in India, marketplace, directory e classifiche sono stati rimossi. Le tabelle dei fornitori sono state trattate come spunti, non come norme. Gli identificativi in conflitto sono stati respinti. L'ordine d'acquisto e i documenti originali di colata restano autorevoli.
| Azienda | Risorsa di proprietà aziendale | Campo di applicazione pubblicato | Prove ancora da fornire |
|---|---|---|---|
| Tricor Metals | Pagina di pezzi forgiati e billette | Grade 12 nei percorsi per anelli, dischi, blocchi, pezzi cavi e profili su misura | Identità R53400 corretta, produttore, materiale di partenza, percorso, campione e NDE |
| TSM (tsm-titanium.com) | Gamma di pezzi forgiati di titanio | Grade 12, B381, tipi di processo, dimensioni, trattamento termico e indicazioni sulle prove | Forma offerta, capacità effettiva, colata, sequenza e documenti di accettazione |
| TNTI | Pagina di dati e fornitura Grade 12 | Identità R53400, pezzi forgiati B381 e contesto più ampio delle forme di prodotto | Voce specifica del forgiato, disegno, provenienza, stato e dati del lotto |
| Online Titanium | Pagina del fornitore B381/SB381 | F12 nei componenti forgiati e nelle opzioni di controllo/documentazione | Produttore, colata, forma, revisione, base delle prove e disponibilità |
| Guanxin Forging | Capacità relative alle forme forgiate | R53400/Grade 12 in una pagina sulle capacità per forme forgiate B381 | Conformità al disegno, percorso specifico per il titanio, stato, controllo e tracciabilità |
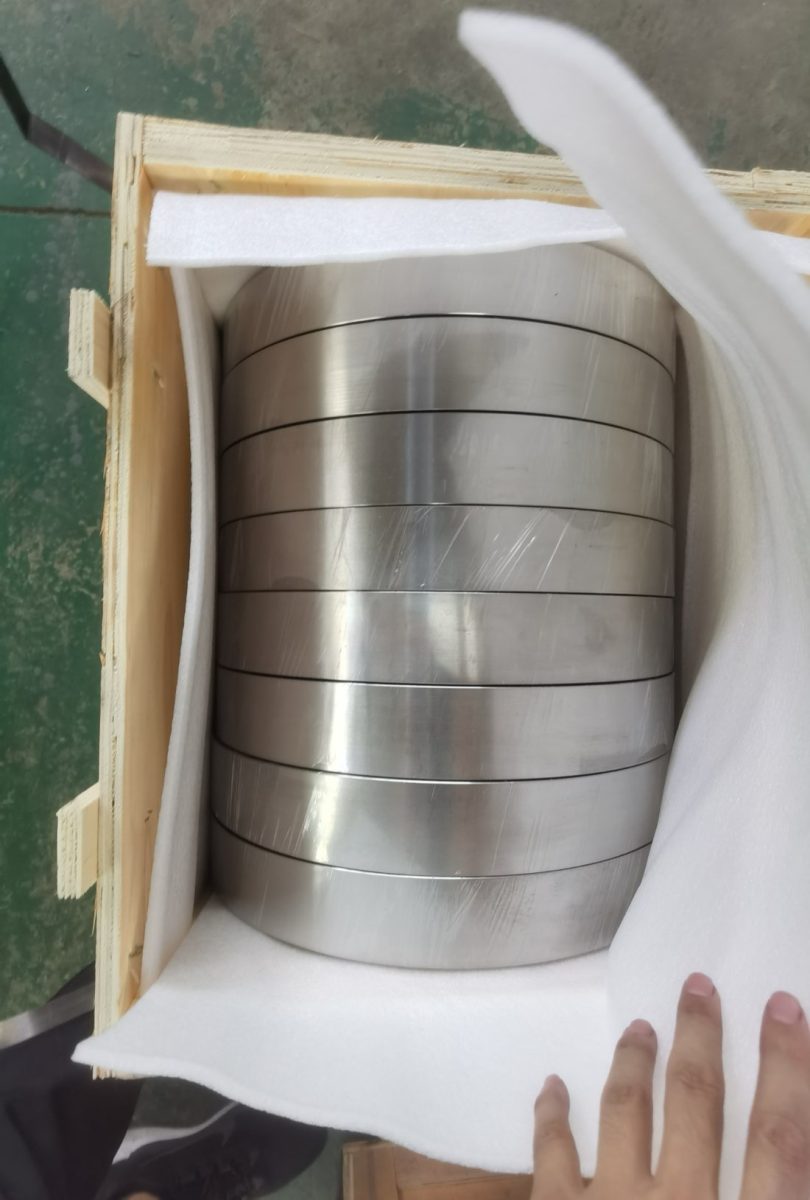
Collegare R53400 alla forma forgiata e alla colata
Indicare Grade 12 / UNS R53400 e la revisione esatta ASTM B381 o ASME SB381, quindi allegare il disegno del pezzo forgiato. Identificare anello, disco, blocco, albero, manicotto o preforma su misura; includere ingombro finito, ingombro del grezzo forgiato, sovrametallo di lavorazione, obiettivo di fibratura e riferimenti. Chiedere al fornitore di indicare la fonte della fusione, il lingotto o la billetta madre, i subfornitori di forgiatura e il sito del trattamento termico finale. Sarebbe opportuno che il disegno mostrasse le zone che non possono essere riparate e le posizioni da cui può essere prelevato un campione di prova senza invalidare il pezzo. Se si applicano regole di codici per apparecchiature a pressione o un elenco di fornitori approvati, inserirli nella richiesta di offerta anziché presumere che B381 li fornisca.
| Punto di controllo | Dati dell'acquirente | Risposta richiesta al fornitore |
|---|---|---|
| Identità | Grade 12/R53400, revisione B381 o SB381 e restrizioni sulla provenienza | Composizione chimica originale della colata, produttore, materiale madre e scostamenti |
| Forma | Disegno finito e del forgiato da acquistare, riferimenti e sovrametallo | Ingombro del forgiato, modello di lavorazione meccanica, peso e fattibilità del processo |
| Percorso termico | Finestra di lavorazione, stato ricotto e riparazioni/riscaldamenti successivi vietati | Sequenza di forgiatura e forno, registrazione del carico e stato finale |
| Campioni | Posizione, orientamento, regola per prolungamento/prelievo e prove | Mappa dei campioni, identità dei provini e risultati meccanici effettivi |
| NDE/genealogia | Zone UT/PT, metodo, copertura, criteri e marcatura dei pezzi | Piano, rapporti e catena colata-materiale madre-forgiato-pezzo |
Pianificare i campioni prima che il metallo fluisca
Un grezzo per corpo valvola Grade 12 può partire da una billetta, subire diverse riduzioni, essere ricotto, prelavorato per il controllo e poi esaminato. Se l'ordine d'acquisto richiede un campione dopo il completamento della forgiatura ma non riserva alcun prolungamento, il fornitore potrebbe non disporre di una posizione di prova rappresentativa. Concordare provenienza, orientamento e punto di prelievo del campione prima dell'inizio dei lavori. Mappare sul disegno le transizioni critiche di spessore di parete, i risalti e le intersezioni dei fori, affinché il piano di forgiatura possa predisporre deliberatamente il flusso del metallo e l'accesso per il controllo. Se il pezzo sarà sottoposto a riporto saldato, alesatura o trattamento termico finale da parte di un altro soggetto, definire quale stato viene certificato dal fornitore del pezzo forgiato. Le dichiarazioni del sito web sull'impiego in ambienti corrosivi non sostituiscono la valutazione del progettista dell'apparecchiatura relativa a salamoia calda, interstizi, depositi, temperatura e composizione chimica in condizioni anomale.
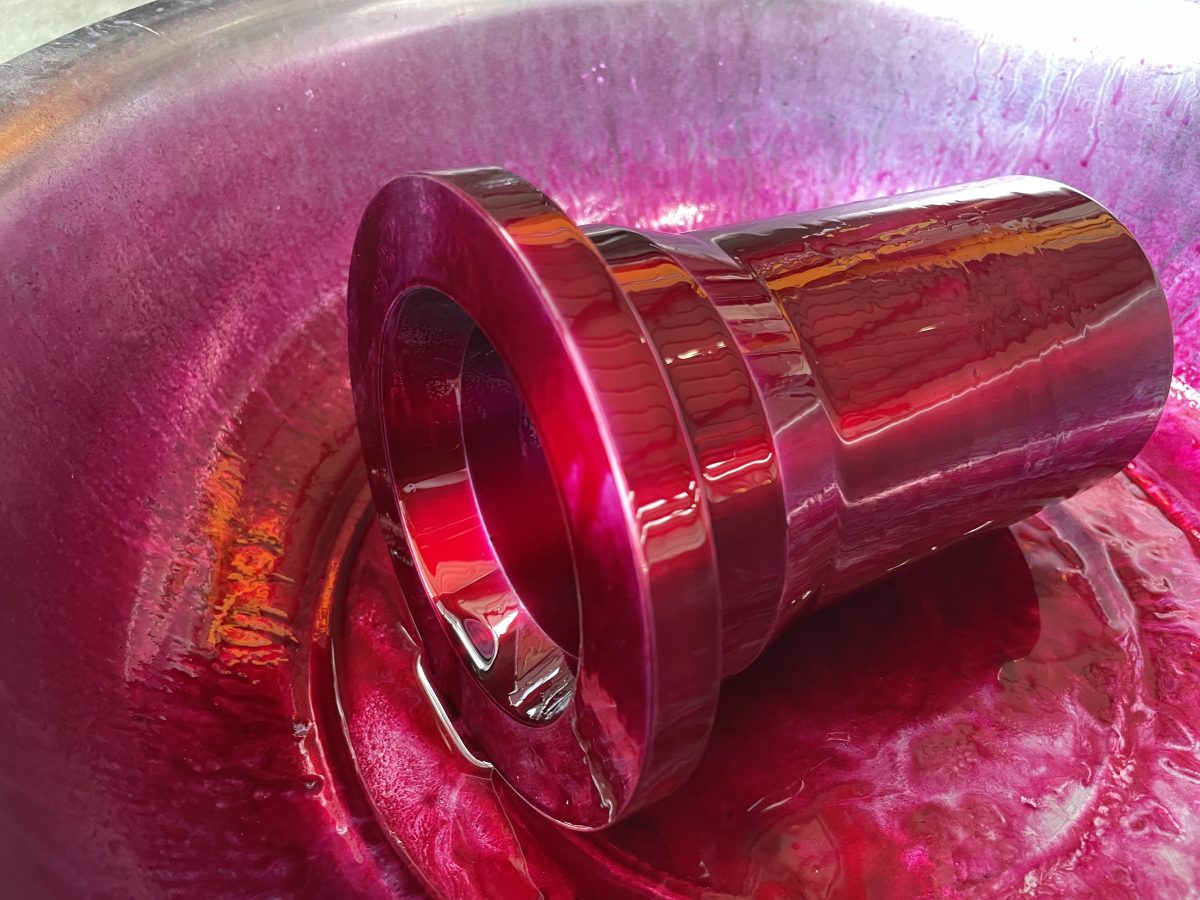
Verificare la coerenza della genealogia del pezzo forgiato
Al rilascio, ripercorrere a ritroso la storia di un pezzo selezionato. Conviene che la sua marcatura permanente sia collegata al rapporto dimensionale finale, ai rapporti PT e UT, al carico di trattamento termico, al verbale delle prove meccaniche, al MTC originale, alla billetta madre e alla colata di origine. Esaminare i risultati effettivi di nichel e molibdeno rispetto ai limiti R53400 ordinati e indagare su eventuali conflitti UNS copiati. Confermare che copertura e accettazione UT corrispondano alla geometria del disegno e al metodo ordinato; una dichiarazione come UT superato non è sufficiente. Conviene che il PT identifichi fase e superfici esaminate. Controllare le superfici allo stato forgiato o sgrossate per individuare ripiegature, discontinuità, molature, riparazioni mediante saldatura, strato alfa residuo o evidenze di contaminazione interstiziale. Registrare il sovrametallo finale affinché un pezzo forgiato pulito contenga ancora materiale sufficiente per il piano di lavorazione meccanica dell'acquirente.
Rendere visibili le differenze di percorso
Richiedere a ciascun offerente di restituire la stessa scheda di percorso. Una massa inferiore o tempi di consegna più brevi possono riflettere materiale di partenza diverso, meno riduzioni, un diverso piano dei campioni o esami omessi. Quotare separatamente le opzioni tecniche, mantenendole però accanto all'operazione interessata affinché i revisori possano vedere che cosa modifica la fornitura.
| Gruppo della richiesta di offerta | L'acquirente indica | Il fornitore restituisce |
|---|---|---|
| Condizioni di esercizio | Funzione del pezzo, fluidi di processo, condizioni di progetto e ambito del codice | Ipotesi sul materiale, esclusioni e decisioni tecniche richieste |
| Materiale | R53400, revisione, restrizioni su fusione/provenienza e stato | Produttore, colata, materiale madre, percorso e scostamenti |
| Disegno | Geometria finita/grezza, sovrametallo, riferimenti e obiettivo di fibratura | Modello di produzione, massa in ingresso, fasi e subfornitori |
| Prove | Piano dei campioni, composizione chimica, trazione, UT/PT e punti di arresto per il controllo dimensionale | ITP, mappa dei provini, metodi, criteri e rapporti |
| Tracciabilità | Marcatura dei pezzi e genealogia completa fino alla fusione originale | Catena indicizzata attraverso taglio, forgiatura, trattamento termico e lavorazione meccanica |
| Commerciale | Quantità, pezzo di prova, imballaggio, destinazione e data richiesta | MOQ, resa, tempi di consegna del percorso, validità ed esclusioni |
Percorso di richiesta Beiyu per pezzi forgiati Grade 12
Beiyu è esclusa dal confronto tra le cinque aziende. La sua richiesta per pezzi forgiati Grade 12 parte da R53400, dalla revisione esatta del materiale e da un disegno controllato del pezzo finito e del forgiato da acquistare. La risposta registra colata di origine, materiale madre, fasi di forgiatura, storia termica, sovrametallo di lavorazione, posizione e orientamento dei campioni, zone UT/PT, criteri di accettazione, risultati dimensionali, marcature dei pezzi, quantità e consegna. La capacità attuale viene confermata rispetto alla geometria e al piano di controllo, anziché dedotta da una pagina generica sui pezzi forgiati.
Utilizzare la pezzi forgiati in titanio Grade 12, confronto generale dei pezzi forgiati di titanio, selezione del grado per i pezzi forgiati di titanio e pezzi forgiati di titanio per processi chimici per il percorso del prodotto, il confronto più ampio e i relativi controlli ingegneristici. Inviare disegni, quantità, ambito del controllo, data richiesta e destinazione insieme alla scheda controllata. Risolvere ogni eccezione segnalata prima dell'assegnazione.
Elenchi di fornitori e gamme di fornitura correlati
- gamma di fornitura di pezzi forgiati in titanio
- Fornitori di pezzi forgiati in titanio Grade 7
- Principali fornitori di pezzi forgiati in titanio
- tutti gli elenchi di fornitori per famiglia di prodotto
Dettagli delle specifiche con fonti
Beiyu Titanium pubblica questo elenco e non fa parte del confronto sopra riportato. Per i lettori che desiderano i dati propri dell'editore sulla stessa base che richiederebbero a qualsiasi fornitore presente in questa pagina, il materiale è specificato secondo ASTM B381 e ogni ordine è accompagnato da un certificato EN 10204 tipo 3.1 con numeri di colata e di getto secondo l'ambito dell'ordine.
I pezzi forgiati sono quotati in base al disegno; la laminazione di anelli e la forgiatura a stampo libero fanno entrambe parte del ciclo produttivo Beiyu, con l'inviluppo degli anelli che copre OD da 50 a 2000 mm, ID da 10 a 900 mm e altezza da 20 a 400 mm.
Questi sono dati di fornitura e parametri di controllo pubblicati da Beiyu, non limiti tratti dalla norma; i valori limite appartengono ad ASTM B381 e vengono confermati rispetto all'edizione esatta indicata sull'ordine d'acquisto. La certificazione è dichiarata come capacità produttiva e nessun dato di questa pagina implica disponibilità a magazzino, tempi di consegna o prezzo.