
ERTi-7 è una classificazione di materiale d'apporto in titanio contenente palladio per unire metalli base in titanio idonei e assiemi per impieghi corrosivi. L'approvvigionamento richiede più del nome filo Grade 7. L'ordine deve collegare AWS A5.16 ERTi-7 e UNS R52401 a composizione chimica effettiva, diametro, forma in bobina o bacchetta diritta, diametro libero della spira e passo dell'elica o rettilineità, pulizia superficiale, sigillatura dell'imballaggio e identità di colata/lotto. Cinque fonti aziendali sono confrontate a fini di ricerca. La loro inclusione non qualifica una procedura di saldatura e non dimostra scorte attuali.
Come sono state selezionate le cinque fonti aziendali
Il confronto ha utilizzato la ricerca ERTi-7 titanium welding wire supplier AWS A5.16 il 1° settembre 2026. Una pagina o scheda tecnica aziendale era ammissibile quando identificava esplicitamente ERTi-7, materiale d'apporto Grade 7 o R52401 e pubblicava un dato utile relativo a specifica, forma, diametro, composizione chimica, imballaggio o utilizzo. Sono stati esclusi Beiyu, aziende con sede in India, marketplace, directory e classifiche. Le righe mantengono l'ordine di individuazione. Le indicazioni dei siti restano attribuite alle rispettive fonti; la WPS, la specifica d'acquisto e il certificato del lotto di produzione disciplinano il consumabile di saldatura.
| Azienda | Risorsa di proprietà aziendale | Campo di applicazione pubblicato | Documentazione ancora da fornire |
|---|---|---|---|
| HST Titanium | Pagina del prodotto ERTi-7 | AWS A5.16, bobine MIG, lunghezze a misura TIG, rocchetti/rotoli e indicazioni sulla lunghezza | Diametro/forma, composizione chimica di Pd/interstiziali, diametro di spira libera/altezza dell'elica o rettilineità, superficie, sigillo e registrazione del lotto |
| Milling Metal | Pagina del filo ERTi-7 | AWS/ASME ERTi-7, UNS R52401 e fornitura da magazzino/su misura | Colata effettiva, diametro/forma, superficie, avvolgimento/raddrizzatura, certificato, lotto e consegna |
| Baoji Titanium Wire Industry | Scheda tecnica aziendale ERTi-7 | Processo di produzione del filo pieno trafilato per saldatura e contesto d'impiego di Grade 7 in ambienti corrosivi | Forma/diametro attuali, composizione chimica, pulizia superficiale, imballaggio, colata/lotto e prove |
| Tianjin Golden Bridge Welding Materials | Pagina del filo per saldatura Grade 7 | Classificazione AWS A5.16/ISO 24034 e indicazioni pubblicate su pulizia e protezione gassosa | Diametro/imballaggio, composizione chimica del lotto, processo produttivo, superficie, geometria e ambito di approvazione |
| Washington Alloy | Scheda tecnica aziendale ERTi-7 | Classificazione del filo/della bacchetta e contesto di abbinamento al metallo base Grade 7 | Forma attuale del prodotto, diametro, composizione chimica della colata, geometria della bobina/bacchetta, superficie, sigillo e documenti del lotto |
Trattare la classificazione del materiale d'apporto e la forma di prodotto come un'unica voce
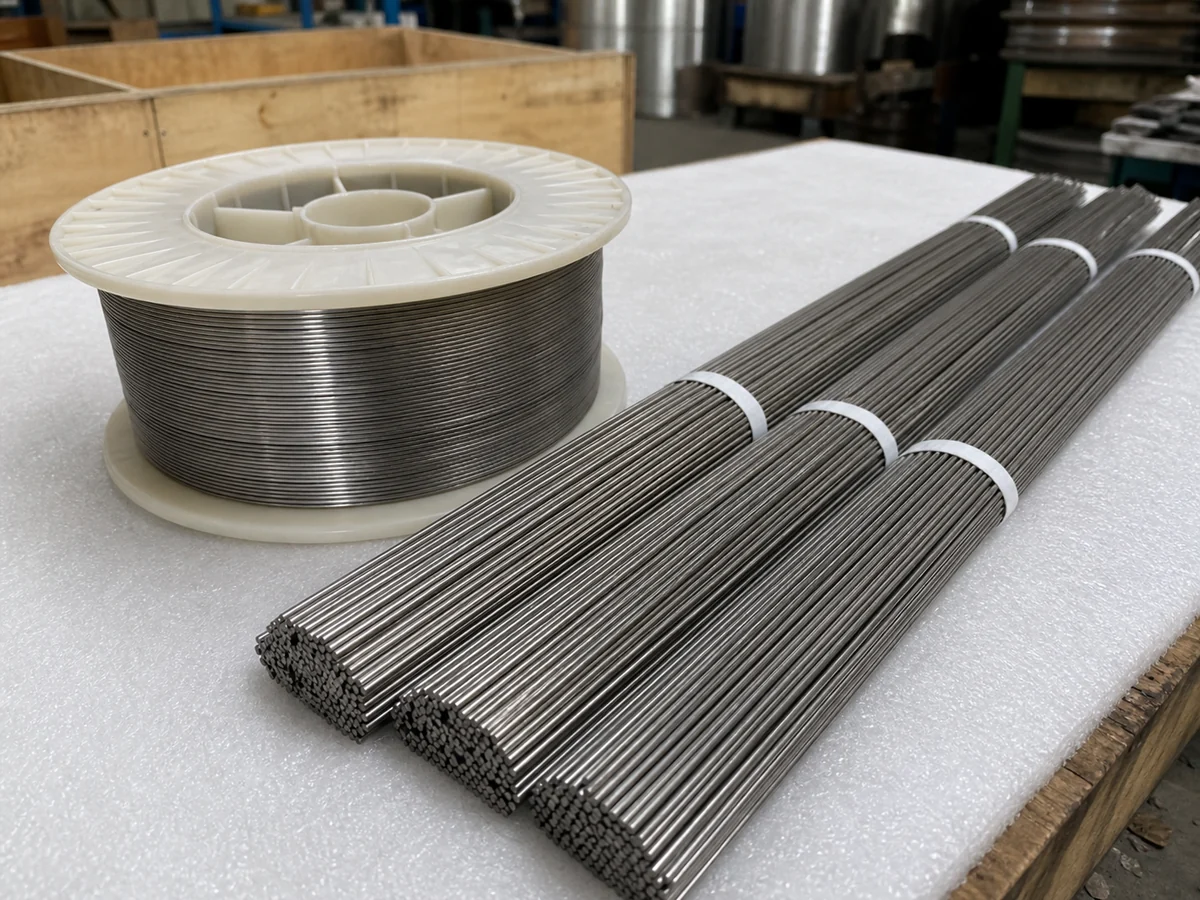
Indicare AWS A5.16 ERTi-7 con l'edizione richiesta e UNS R52401, quindi specificare tolleranza sul diametro e forma di consegna. Una voce relativa alla bobina richiede norma e dimensioni della bobina, peso netto, schema di avvolgimento, diametro di spira libera, altezza dell'elica, bloccaggio dell'estremità libera e compatibilità con il sistema di alimentazione. Una voce relativa alla bacchetta TIG richiede lunghezza, rettilineità, condizione delle estremità tagliate e peso del fascio. Richiedere i valori effettivi di palladio, ossigeno, azoto, idrogeno, carbonio, ferro e degli altri elementi ordinati per la colata o il lotto di produzione secondo le regole richiamate. Definire i requisiti di superficie brillante e pulita, il processo di pulizia ammesso, i controlli di movimentazione e gli eventuali limiti sui residui di lubrificante. Sarebbe opportuno specificare per l'imballaggio barriera interna, essiccante se richiesto, sigillo, etichetta, protezione esterna e conservazione dopo l'apertura.
| Punto di controllo | Dati dell'acquirente | Risposta richiesta al fornitore |
|---|---|---|
| Classificazione | Edizione AWS A5.16, ERTi-7/R52401 ed eventuali integrazioni di progetto | Classificazione esatta, processo produttivo, approvazioni e scostamenti |
| Composizione chimica | Limiti di Pd e interstiziali, relazione campionamento/lotto e tipo di certificato | Valori effettivi di colata/lotto, metodo, origine e applicabilità dei risultati |
| Forma del filo/della bacchetta | Diametro/tolleranza, bobina o bacchetta, peso/lunghezza, diametro di spira libera, altezza dell'elica e rettilineità | Dati geometrici misurati, norma della bobina, processo di avvolgimento o taglio e controllo |
| Superficie | Pulizia, finitura, lavorazioni ammesse, residui e restrizioni di movimentazione | Sequenza di pulizia, condizione visiva, controllo della contaminazione ed eccezioni |
| Imballaggio/tracciabilità | Sigillo, protezione interna/esterna, etichette, conservazione e segregazione dei lotti | Configurazione dell'imballaggio, identità di colata/lotto, quantità e indice dei certificati |
La geometria del filo deve essere adatta al processo di alimentazione selezionato
Una bobina conforme alla composizione chimica può comunque alimentare male se avvolgimento, diametro di spira libera, altezza dell'elica, superficie o dimensioni della bobina sono incompatibili con l'attrezzatura. Registrare generatore e alimentatore, guaina guidafilo, disposizione dei rulli di trascinamento, percorso della torcia e condizioni di avanzamento previste per l'impiego meccanizzato. Chiedere al fornitore di riportare diametro di spira libera e altezza dell'elica utilizzando metodi di misura identificati. Per le bacchette TIG, rettilineità, lunghezza uniforme ed estremità pulite sono importanti durante l'alimentazione manuale. Tenere il filo lontano da polvere d'acciaio, umidità, olio, impronte e imballaggi danneggiati. Stabilire come risigillare e identificare bobine parzialmente utilizzate o tubi portabacchette aperti e come controllarne i tempi di esposizione. Il tecnico responsabile della saldatura resta responsabile dell'abbinamento tra materiale d'apporto, materiale base, protezione gassosa, progettazione del giunto e qualifica della procedura; una pagina del fornitore non può autorizzare tale passaggio di responsabilità.
Preservare l'identità di colata e lotto fino all'apertura e durante questa fase
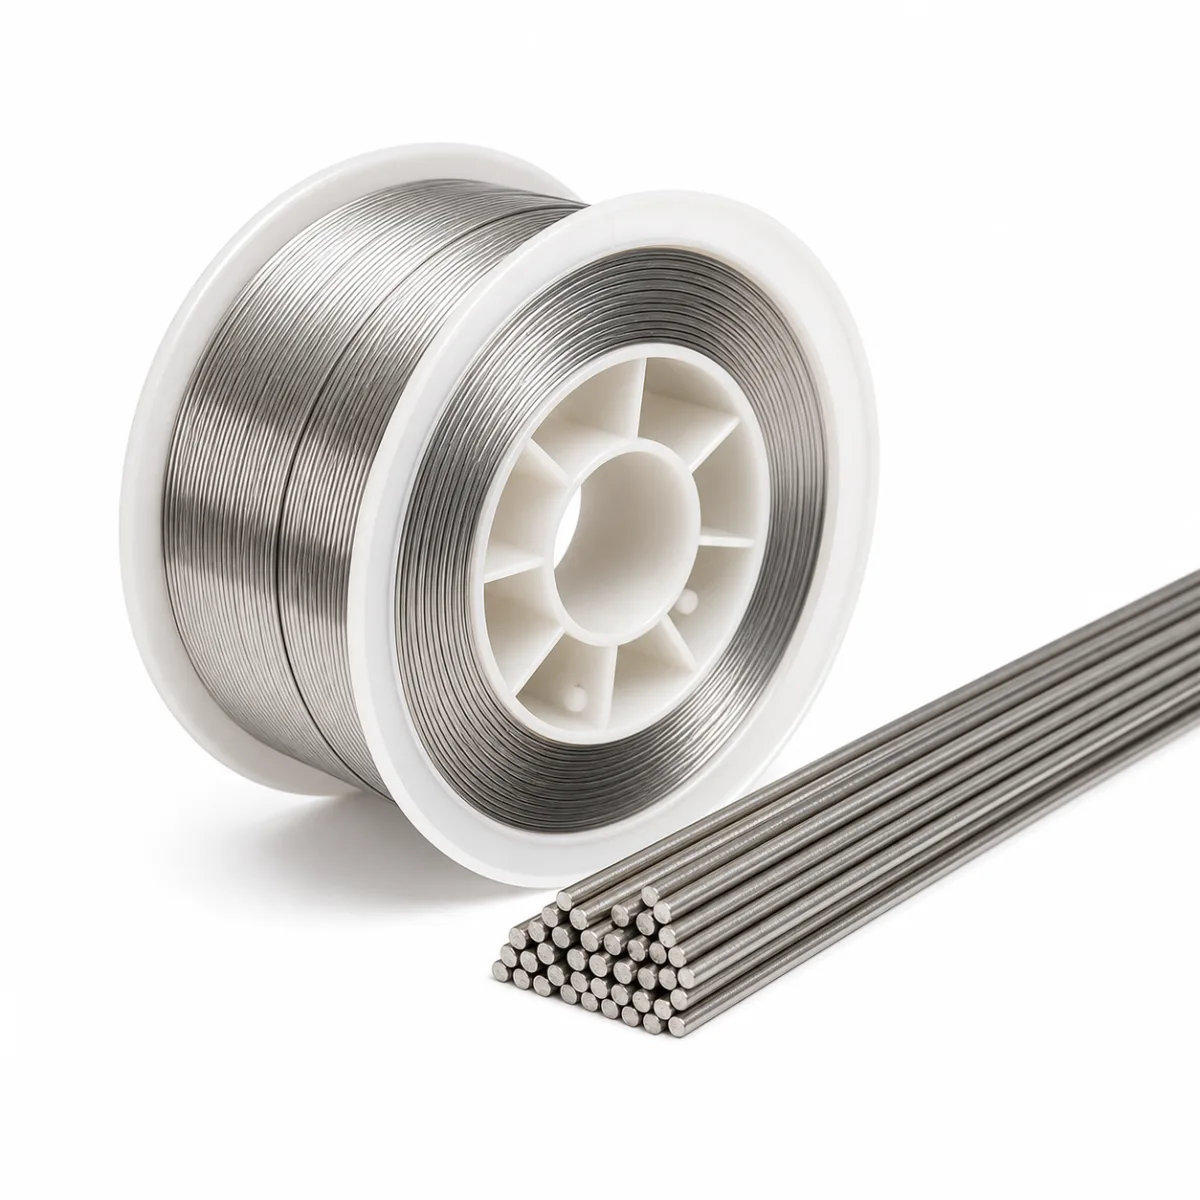
Al ricevimento, confrontare etichetta dell'imballaggio, certificato e voce d'acquisto prima di rompere il sigillo. Confermare classificazione, colata o lotto, diametro, forma, peso netto e composizione chimica effettiva. Controllare l'imballaggio esterno e la barriera interna per rilevare perforazioni, umidità o perdita di tenuta del sigillo. Misurare il diametro campionato e, ove ordinato, diametro di spira libera, altezza dell'elica o rettilineità della bacchetta con il metodo concordato. Esaminare la superficie con illuminazione adeguata per rilevare ossido, alterazioni cromatiche, graffi, olio, particolato o segni di manipolazione. Segregare ogni lotto e riportarne l'identità alla postazione di saldatura e sulla scheda di lavorazione. Se il materiale viene trasferito in un alimentatore o contenitore più piccolo, registrare l'imballaggio di origine e la quantità residua. Mettere in quarantena il materiale mescolato, non marcato o esposto fino all'approvazione della relativa destinazione da parte del responsabile della saldatura.
Restituire i dati del materiale di consumo per diametro e confezione
Creare una voce separata per ogni diametro e forma di consegna. Chiedere ai candidati di riportare i dettagli effettivi di bobina, peso, lunghezza delle bacchette, avvolgimento e imballaggio anziché una gamma dimensionale generica. Allineare definizione del lotto, evidenze della composizione chimica e tracciabilità alla scheda di lavorazione della saldatura dell'acquirente. Quotare campioni di qualifica, imballaggio speciale, certificati e consegne frazionate come voci separate.
| Gruppo della richiesta di offerta | L'acquirente indica | Il fornitore restituisce |
|---|---|---|
| Esigenza di saldatura | Metallo base, processo, ambito della WPS, posizione e interfaccia con l'attrezzatura | Limiti della raccomandazione sul materiale d'apporto, forma, ipotesi di alimentazione ed esclusioni |
| Consumabile | Revisione ERTi-7, diametro, geometria della bobina/bacchetta, peso e quantità | Prodotto esatto, tolleranze, fornitura da magazzino/produzione e disponibilità |
| Qualità | Composizione chimica, superficie, diametro di spira libera/altezza dell'elica/rettilineità, campionamento e presenziamento | Definizione del lotto, risultati effettivi, metodi, decisioni di accettazione e certificato |
| Imballaggio | Sigillo, etichetta, esigenze di essiccante/rivestimento interno, conservazione e regole di frazionamento dei lotti | Imballaggio interno/esterno, segregazione dei lotti, indicazioni di conservazione e marcature |
| Commerciale | Lotti di consegna, destinazione, data richiesta e documentazione | MOQ, programma, validità, costo dei campioni e opzioni quotate separatamente |
Percorso di richiesta Beiyu per filo e bacchette ERTi-7
Beiyu resta esclusa dal confronto tra le cinque aziende. La sua richiesta ERTi-7 registra edizione AWS A5.16, R52401, diametro e tolleranza, formato bobina o bacchetta, peso o lunghezza, diametro di spira libera, altezza dell'elica, rettilineità, preparazione superficiale, valori effettivi di palladio e interstiziali, tracciabilità di colata/lotto, sigillo dell'imballaggio, quantità e destinazione. La risposta registra anche l'alimentatore previsto o il formato TIG. L'approvazione della procedura di saldatura resta di competenza del responsabile qualificato della saldatura dell'acquirente.
Percorsi Beiyu correlati: Filo per saldatura in titanio ERTi-7, confronto generale del filo di titanio per saldatura, gamma di prodotti in filo di titanio per saldatura, confronto delle lamiere sottili di titanio Grade 7. Inviare la scheda di servizio controllata o il disegno, la quantità, l'ambito di controllo, la data richiesta e la destinazione. Risolvere ogni eccezione scritta prima dell'aggiudicazione.
Elenchi di fornitori e gamme di fornitura correlati
- gamma di fornitura di filo in titanio
- Fornitori di filo in titanio Grade 23
- Fornitori di filo per saldatura in titanio
- Fornitori di filo in titanio
- Fornitori di filo ultrafine in titanio
- tutti gli elenchi di fornitori per famiglia di prodotto
Dettagli delle specifiche con fonti
Beiyu Titanium pubblica questo elenco e non fa parte del confronto sopra. Per i lettori che desiderano i dati del pubblicatore sulla stessa base che richiederebbero a qualsiasi fornitore in questa pagina, il materiale è specificato secondo ASTM B863, e ogni ordine è accompagnato da un certificato EN 10204 type 3.1 con numeri di colata e di getto secondo lo scopo dell'ordine.
Beiyu fornisce filo diritto con diametro da 0.8 a 6.0 mm, filo in matassa da 0.8 a 12 mm e filo in bobina da 0.01 a 6.35 mm.
Questi sono dati di fornitura e parametri di controllo pubblicati da Beiyu, non limiti tratti dalla norma; i valori limite appartengono ad ASTM B863 e vengono confermati rispetto all'edizione esatta indicata sull'ordine d'acquisto. La certificazione è dichiarata come capacità produttiva e nessun dato di questa pagina implica disponibilità a magazzino, tempi di consegna o prezzo.