
Ti-6Al-4V, üç fiziksel nedenle zor işlenir. Isıl iletkenliği yaklaşık 6,7 W/m·K, karbon çeliğinin kabaca yedide biridir; bu nedenle kesme ısısı talaşla uzaklaşmak yerine kesici uçta kalır. Metal bu uç sıcaklıklarında kimyasal olarak reaktiftir ve kesilen yüzey pekleşir.
İlk kez titanyum işlemiş herhangi bir atölyeye sorunuz; aynı üç şikâyeti duyarsınız: takım hızla tükendi, talaşlar kesici uca kaynadı ve kestikçe parçanın yüzeyi sertleşti. Bunların hiçbiri şanssızlık değildir. Ti-6Al-4V'nin talaşlı imalatındaki sorunların nedenleri metalin fiziğinde yerleşiktir; bunları gördüğünüzde çözüm büyük ölçüde onlara karşı çalışmamaktan geçer.
Üç özellik neredeyse tüm sorunlara neden olur
1. Isıyı çok az iletir
Ti-6Al-4V, yaklaşık 6.7 W/m·K ısıl iletkenliğe sahiptir; bu, karbon çeliğinin yaklaşık yedide biri olup 304 paslanmaz çeliğin bile çok altındadır. Çelikte kesme ısısının kayda değer bir kısmı talaşla uzaklaşır. Titanyumda böyle olmaz; ısı kesici kenarın hemen yanındaki çok küçük bir bölgede birikir. Kenar sıcaklıkları hızla yükselir ve bu tek olgu sonraki iki soruna yol açar.
| Özellik | Kılavuzun belirttiği durum |
|---|---|
| Ti-6Al-4V ısıl iletkenliği | Yaklaşık 6,7 W/m·K, karbon çeliğinin yaklaşık yedide biri ve 304 paslanmaz çeliğin bile oldukça altında |
2. Takımınıza kimyasal olarak kaynar
Yaklaşık 500 °C üzerinde titanyum kimyasal olarak reaktif hâle gelir ve çoğu kesici takımdaki elementlere güçlü bir afinite gösterir. Sıcak talaş fiilen talaş yüzeyine mikro ölçekte kaynaklanır, kopar ve beraberinde takım malzemesini götürür. Gördüğünüz sıvanma, yığıntı talaş ve krater oluşumu budur; aşınmadan çok yapışma ve kopma söz konusudur. Bu nedenle aşırı sıcak çalıştırılan keskin bir kenar dakikalar içinde parçalanabilir.
3. Esnektir, bu nedenle deformasyonla sertleşir
Ti-6Al-4V elastisite modülü yaklaşık 114 GPa olup çeliğinkinin yarısından biraz fazladır. İş parçası takımdan uzaklaşacak şekilde esner, ardından kenarın altında ve arkasında geri yaylanır. Takım körelmişse veya kesmek yerine sürtünüyorsa, bu sürtünme yüzeyi plastik olarak sıvar ve sertleşmiş bir tabaka bırakır. Sonraki paso daha sert metalle karşılaşır ve döngü başlar. “Titanyumu işlemek imkânsız” söylemlerinin çoğu aslında körelmiş takım, sürtünme ve pekleşme döngüsüdür.
Gerçekte işe yarayan yöntemler
| Talaşlı imalat kontrolü | Kılavuzun belirttiği durum |
|---|---|
| Düşük kesme hızı ve yeterli ilerleme uygulayınız | Kesme hızı kenarda ısı oluşturur; ilerleme, kenarı önceki pasonun sertleşmiş tabakasının altına indirir. Titanyum için klasik kombinasyon, bunun tersi değil, düşük tutulan SFM ile gerçek bir talaş yüküdür. |
| Keskin kaplamalı karbür kullanınız | AlTiN / TiAlN kaplamalı karbür, ısıya ve yapışmaya direnç gösterir. Kenarları keskin tutunuz ve sürtünmeye başlamadan önce belirli bir programa göre değiştiriniz. |
| Bol soğutma sıvısı uygulayınız, tercihen yüksek basınçla | Burada soğutma sıvısı, yağlama kadar ısının ve talaşın uzaklaştırılmasına da hizmet eder. Takım içinden verilen yüksek basınçlı soğutma sıvısı talaşı talaş yüzeyinden kaldırır ve yapışma döngüsünü kırar. |
| Takımın beklemesine asla izin vermeyiniz | Temas hâlindeki hareketsiz kenar, yüzeyi deformasyonla sertleştirirken kendisi de aşırı ısınır. Hareketi ve kesmeyi sürdürünüz; derin deliklerde tamamen geri çekiniz (talaşın tamamen boşaltıldığı kademeli delme uygulayınız). |
| Rijitliği sağlayınız | Düşük modül, uzun takım çıkıntılarında ve zayıf bağlamalarda titreşime yol açar. Takım çıkıntısını kısaltınız, parçayı destekleyiniz ve aynı yönlü frezeleme uygulayınız. |
Başlangıç malzemesi, kesme davranışını belirler
Takımlarla ilgili tavsiye her yerde bulunur; malzeme tarafı ise göz ardı edilir. İkisi de “Grade 5” damgalı iki çubuk, talaşlı imalatta çok farklı davranabilir ve sertifika, ilkini tezgâha yüklemeden önce bunun nedenini gösterir.
| Sipariş alanı | Kılavuzun belirttiği durum |
|---|---|
| Durum | Özellikle çözeltiye alma ve yaşlandırma dayanımına ihtiyaç duymuyorsanız talaşlı imalat için çubuğu tavlanmış durumda sipariş ediniz. Tavlanmış Ti-6Al-4V daha öngörülebilir biçimde işlenir; malzeme sertifikasında sertlik değerini talep ediniz. |
| Oksijen içeriği | Oksijen bir arayer dayanım artırıcısıdır; daha yüksek oksijen, daha yüksek dayanım ve daha zor kesme anlamına gelir. Normal bir Grade 5 yaklaşık 0,18% oksijen içerir; bunun nedenlerinden biri ELI (Grade 23), oksijen ≤0,13% ile sınırlandığında, çoğu zaman biraz daha kolay işlenir. Okursanız bu değeri test raporunda bulabilirsiniz. |
| Doğrusallık ve yüzey | Oksit tufalı, sert alfa tabakası veya eğri çubuk, sürekli kesmeyi kesintili kesmeye dönüştürür; titanyum işlemede kesici kenarlar kesintili kesmelerde kırılır. İhtiyaç duyduğunuz yüzey durumunu ve toleransı belirtiniz. |
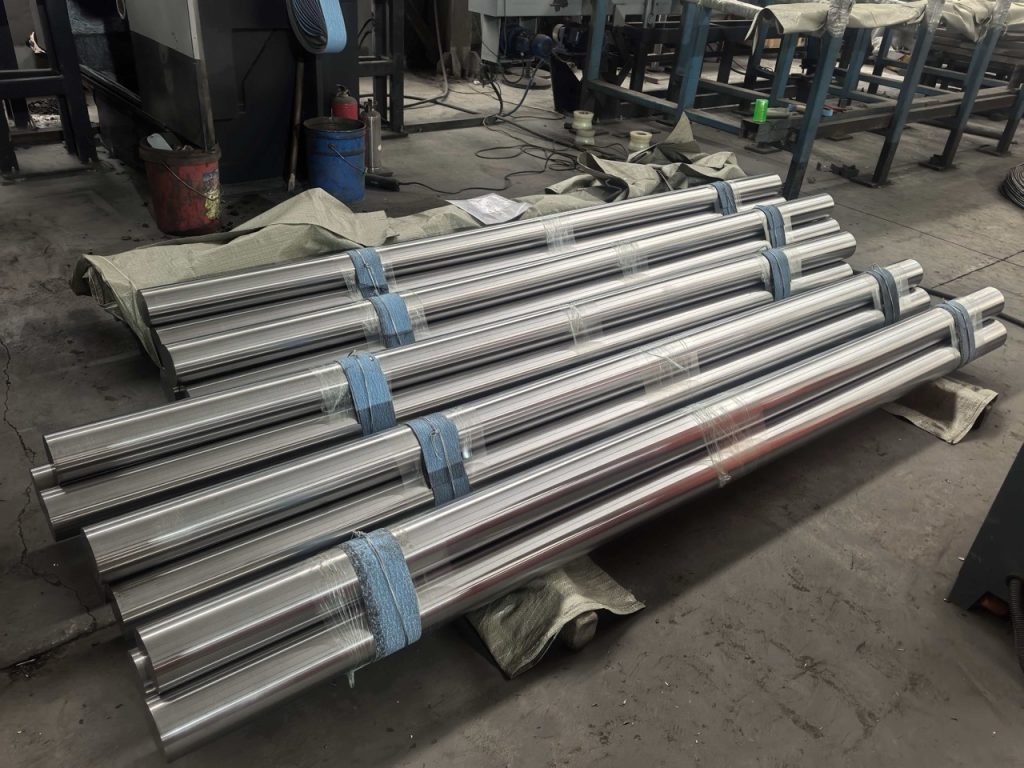
Tedarik ediyoruz Ti-6Al-4V (Grade 5) çubuk ve AMS 4928 çubuk tavlanmış durumda ve malzeme sertifikalarıyla, böylece atölye sertliği, oksijeni ve döküm numarasını parça hurdaya çıktıktan sonra değil, ilk talaştan önce bilir. Nihai şekle yakın daha büyük yarı mamuller için bakınız Grade 5 dövme blok.
Bu özellikler Ti-6Al-4V'nin talaşlı imalatını zorlaştırdığından, spesifikasyona göre titanyum çubuk sipariş eden alıcılar bazen bunu aşağıdaki gibi özel bir CNC talaşlı imalat ortağı tarafından bitmiş parçalara tornalatır ve frezeletir Daxin CNC.
Sıkça Sorulan Sorular
Titanyum daha sert olduğu için mi çelikten daha zor işlenir?
Hayır. Ti-6Al-4V özellikle sert değildir. İşlenmesi zordur çünkü ısıyı kenarda hapseder, takıma kimyasal olarak yapışır ve sürtünmeyle pekleşir. Tek başına bir sertlik değeri bunu öngöremez.
Talaşlarım neden alev alıyor / kor hâlinde parlıyor?
İnce titanyum talaşlarının yüzey alanı yüksektir ve kesme bölgesi sıcaktır. Yeterli ilerlemeyle iri talaş oluşturunuz, soğutma sıvısıyla uzaklaştırınız ve ince talaşların birikmesine izin vermeyiniz. Bu, bir söylenti değil, gerçek bir temizlik ve düzen tehlikesidir.
Grade 2, Grade 5 gibi mi işlenir?
Hayır. Ticari saf Grade 2 daha yumuşak ve yapışkandır ve farklı bir hasar mekanizmasına sahiptir: sert talaş oluşturmak yerine sıvanma ve yığılma eğilimindedir. Grade 5 daha dayanımlıdır ve takımları daha fazla aşındırır. Hızları ve ilerlemeleri kaliteye göre ayarlayınız.
Talaşlı imalat için kesilmiş ve uygun duruma getirilmiş çubuk tedarik edebilir misiniz?
Evet. Kaliteyi, durumu, toleransı ve yüzeyi, ayrıca ihtiyacınız olan belgeleri belirtiniz. Talep gönderiniz ve buna göre teklif vereceğiz.
Kaynaklarıyla şartname ayrıntıları
ASM Handbook talaşlı imalat verileri, titanyumun takım malzemelerine kimyasal yapışmasının başlangıcını yaklaşık 500 °C üzerinde gösterir; bu, bu sayfada açıklanan kesici kenar sıcaklığı bölgesidir. ASTM B348 Grade 5 için oksijeni ağırlıkça yüzde 0.20, Grade 23 için ise yüzde 0.13 ile sınırlar; oksijen kesilen malzemeyi sertleştiren arayer elementi olduğundan bu iki sertifika satırı, çubuk yüklenmeden önce talaşlı imalat davranışını öngörür. AMS 4928, kapsadığı çubuğu tavlanmış durumda minimum 130 ksi çekme dayanımıyla tanımlar; bu sayfanın talaşlı imalat işleri için sipariş edilmesini önerdiği durum budur.
Beiyu Titanium, Ti-6Al-4V talaşlı imalat hammaddesini 1 ila 500 mm çapında ve 6000 mm uzunluğa kadar yuvarlak çubuk olarak, R, M veya Y kodlu üç fabrika durumundan biriyle tedarik eder; durum ve oksijen dahil döküm kimyasal bileşimi siparişle sağlanan EN 10204 3.1 muayene sertifikasında belirtilir. Tolerans açısından kritik hammadde için Beiyu'nun yayımlanan talaşlı imalat kabiliyeti, taşlanmış medikal çubukta Ra 0.8 micron yüzey değerinde ±0.0127 mm çap toleransı sağlar; bu düz, tufalsız çubuk durumu, Beiyu'nun yukarıda açıklanan kesintili kesme ve sertleşmiş yüzey sorunlarına yanıtıdır.
Teknik teklif talebi gönderiniz
Ti-6Al-4V çubuk talaşlı imalat teklif taleplerinde kalite, çap, durum, yüzey kalitesi, tolerans, miktar ve işleme payını belirtiniz.