
İki titanyum çubuğun üzerinde de “Grade 5” damgası bulunabilir, ikisi de ASTM B348'i karşılayabilir ve yine de kimyasal olarak özdeş olmayabilir. Bu kusur değildir; erimiş alaşımlar böyle çalışır. Dökümler arasındaki dağılımı anlamak, doğru spesifikasyon yapan alıcıyla ikinci sipariş biraz farklı işlendiğinde veya kaynaklandığında şaşıran alıcı arasındaki farktır.
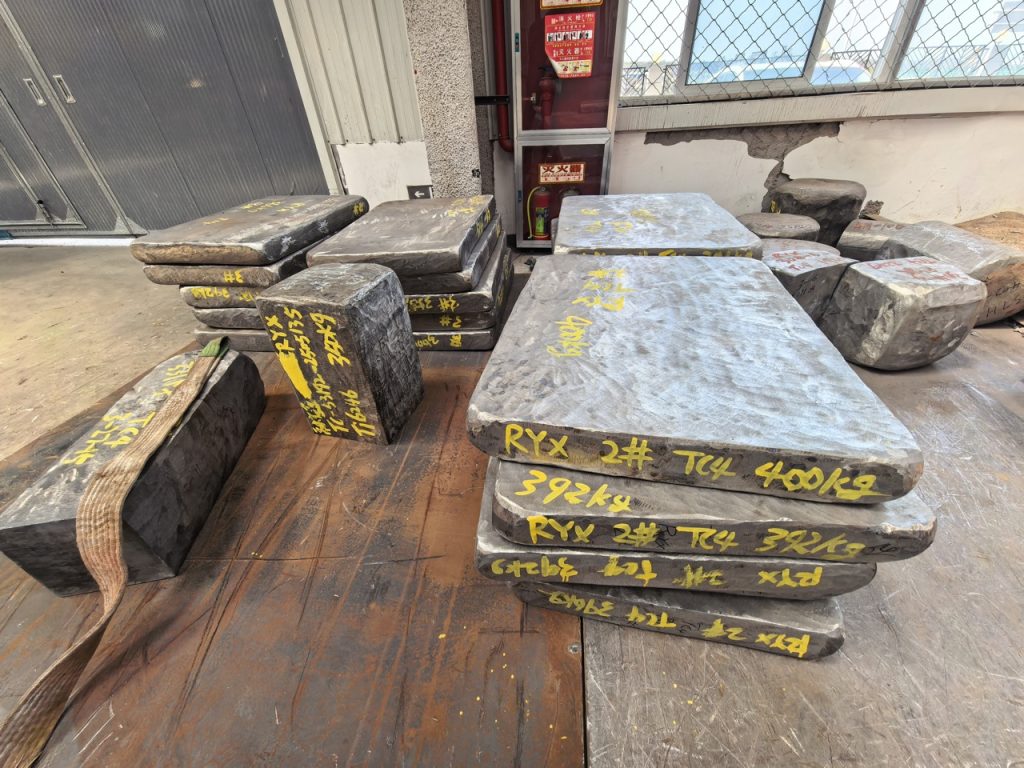
Ergittiğimiz iki gerçek Ti-6Al-4V (TC4) külçe dökümü burada verilmiştir; her ikisi de Φ600 mm olup aynı gün akredite bağımsız bir laboratuvarda üçüncü taraf deneylerinden geçmiştir:
| Element (wt %) | Döküm A | Döküm B | ASTM B348 Gr 5 sınırı |
|---|---|---|---|
| Alüminyum (Al) | 6.35 ila 6.53 | 6.15 ila 6.18 | 5.5 ila 6.75 |
| Vanadyum (V) | 3.77 ila 3.87 | 4.03 ila 4.06 | 3.5 ila 4.5 |
| Demir (Fe) | 0.18 ila 0.19 | 0.18 ila 0.19 | ≤ 0.40 |
| Oksijen (O) | 0.181 ila 0.186 | 0.171 ila 0.172 | ≤ 0.20 |
| Azot (N) | 0.007 | 0.007 ila 0.008 | ≤ 0.05 |
Her ikisi de açıkça Grade 5'tir. Ancak gerçek farklara bakın: döküm 52554 alüminyum bandının üstüne (6,5%) yakın, vanadyumda (3,8%) daha düşüktür; döküm 52556 tersidir: daha az alüminyum (6,2%) ve daha fazla vanadyum (4,0%). Aralarında oksijen 0,014% farklıdır. Bunların hiçbiri yanlış değildir; iki ayrı ergitmenin normal dağılımıdır.
Dökümler neden farklılık gösterir
Titanyum alaşımı, titanyum süngerin ana alaşımla karıştırılması ve elektrotların preslenmesiyle yapılır; bunlar daha sonra genellikle iki veya üç kez Vakum Ark Yeniden Ergitme ile eritilir. Her seferinde son sayıyı biraz değiştiren birkaç unsur vardır:
| Nokta | Kılavuzun belirttiği durum |
|---|---|
| Alüminyum vakum altında uçucudur | Ergitme sırasında bir miktar alüminyum buharlaşır; bu nedenle kayıp beklenerek şarjdaki miktar yüksek tutulur. Kaybedilen miktar ergitme parametrelerine göre değişir; alüminyumun dökümler arasında en çok değişen element olmasının nedeni budur. |
| Ön alaşım ve sünger partileri değişkenlik gösterir | Her ham madde partisinin kendi kalıntı içeriği (demir, oksijen) vardır ve bunlar nihai malzemeye taşınır. |
| Oksijen giderilmez, seviyesi ayarlanır | Arayer oksijeni süngerin kalitesinden ve ilavelerden gelir; sonradan uzaklaştırılamaz, dolayısıyla başlangıç düzeyi her döküm için sabittir. |
Üretici fabrikanın işi her dökümü spesifikasyon sınırları içinde tutmaktır. Külçe sertifikası bunu yaptığının kanıtıdır ve yalnızca kalite satırını değil gerçek sayıları okumanızın nedenidir. (Tek bir sertifikanın baştan sona nasıl okunacağı için bkz. titanyum külçe test raporunu okuma.)
Dökümler arasındaki fark ne zaman önem kazanır
Çoğu yapısal uygulamada ve korozyon uygulamasında Grade 5 aralığındaki tüm malzemeler aynı davranır ve farkı hiç fark etmezsiniz. Bir özellik sınırına yaklaştığınızda veya sıkı kontrol edilen bir süreç yürüttüğünüzde fark önem kazanmaya başlar:
| Durum | Döküm neden önemlidir |
|---|---|
| Yeterliliği onaylanmış kaynak prosedürü | Farklı Al/V dengesi kaynak davranışını hafifçe değiştirebilir; bazı havacılık şartnameleri dolgu ve ana metalin kontrollü dökümlerden gelmesini ister. |
| Talaşlı imalatta sıkı tekrarlanabilirlik | Daha yüksek oksijen = daha yüksek dayanım = biraz daha zor kesme. Daha düşük oksijenli dökümden gelen tekrar sipariş, kesici takımda farklı hissedilebilir. |
| Yorulma / kırılma açısından kritik parçalar | Oksijen ve oksijen eşdeğeri tokluğu belirler; ELI'nin (Grade 23) bandı sıkılaştırmasının nedeni budur. Bkz. titanyumda arayer elementleri. |
| Uzun üretim serileri | Bir parça belirli bir dökümle geliştirildiyse şartnameye uygun ikinci bir dökümde bile kesme hızı/ilerleme veya kaynak ayarlarının yeniden kontrolü gerekebilir. |
Döküm değişkenliğinin sorun yaratmaması için nasıl satın alınmalı
- Hedef bir sayı değil, standart ve kalite belirtiniz. “ASTM B348 Grade 5” izin verilen sınırları tanımlar; talep hakkınız olan budur. Tek bir sertifikada öyle yazdığı için 6,4% Al etrafında bir şartname oluşturmayınız.
- Her döküm için malzeme sertifikası isteyiniz, sertifikadan işaretlenmiş çubuğa kadar döküm numarası ile izlenebilirlik ile birlikte. İki sipariş, iki döküm, iki sertifika.
- Gerçekten tutarlılığa ihtiyacınız varsa, bunu söyleyiniz: işin tamamı için tek bir dökümden (veya tek bir külçeden) malzeme talep ediniz ve siparişte belirtiniz. Kaynak yeterliliği onaylı veya yorulma açısından kritik işler için bu normal bir taleptir.
- Sıkı tokluk gereksinimleri için Grade 23 (ELI) sipariş ediniz şans eseri düşük oksijenli bir Grade 5 dökümüne güvenmek yerine.
Tedarik ediyoruz Ti-6Al-4V (Grade 5) çubuk, plaka ve dövme hammaddesi döküm sertifikasıyla birlikte; süreciniz gerektirdiğinde bir siparişi tek dökümle sınırlandırabiliriz. Kaliteyi, standardı ve tek döküm veya izlenebilirlik gereksinimini birlikte gönderiniz Talep gönderiniz.
Sıkça Sorulan Sorular
Döküm ile parti aynı şey midir?
Yakından ilişkilidir: döküm, bir ergitmedir (bir külçe veya ergitme partisi); parti ise tek sertifika altında gruplanan malzemedir. İzlenebilirlik, çubuğunuzu dökümüne/külçesine bağlar; böylece sertifikadaki kimyasal bileşim gerçekten sizin metaliniz için geçerlidir.
İki döküm de şartnameye uygunsa biri "daha iyi" midir?
Genel olarak değil; ikisi de Grade 5'i karşılar. “Daha iyi” yalnızca uygulamanıza göre vardır: tokluk için daha düşük oksijen, kalifiye bir kaynak için belirli Al/V dengesi vb. Spesifikasyona uygun olan, spesifikasyona uygundur.
Belirli bir alüminyum veya oksijen değeri talep edebilir miyim?
Daha dar bir alt aralık veya tek döküm talep edebilirsiniz; ancak bu, bulunabilirliği sınırlar ve maliyeti artırabilir. Çoğu alıcı için standarda göre sipariş vermek ve önemli olduğunda tek dökümle sınırlandırmak daha uygundur.
İki dökümünüz arasında alüminyum neden demirden daha fazla değişiyor?
Alüminyum ergitme sırasında vakum altında buharlaşır; bu nedenle geri kazanım oranı ergitmeden ergitmeye değişir. Demir ham maddelerle birlikte gelir ve daha dar bir aralıkta kalma eğilimindedir.
Yan yana ölçülen iki Grade 5 dökümü
Uygun iki döküm arasındaki farkı gerçek sayılarla görmek spesifikasyon tablosundan daha kolaydır. Aynı bağımsız laboratuvar tarafından beş hafta arayla analiz edilen iki Beiyu Ti-6Al-4V külçesi, her elementte ASTM B348 Grade 5'i geçti ve yine de farklılık gösterdi.
| Element, w/yüzde | İlk döküm aralığı | İkinci döküm aralığı | Grade 5 sınırı |
|---|---|---|---|
| Alüminyum | 6.08 ile 6.18 arası | 6.15 ile 6.34 arası | 5.50 ile 6.75 arası |
| Vanadyum | 4.17 ile 4.21 arası | 4.22 ile 4.31 arası | 3.50 ila 4.50 |
| Oksijen | 0.098 ile 0.100 arası | 0.092 ile 0.117 arası | 0.20 maksimum |
| Karbon | 0.051 ile 0.068 arası | 0.066 ile 0.070 arası | 0.08 maksimum |
İkinci dökümde alüminyum ve vanadyum daha yüksek, oksijen aralığı daha genişken ilk dökümde değerler daha düşük ve daha dardı. Her ikisi de Grade 5'tir ve her ikisi de doğrudur. Bu nedenle sabit bir programa göre talaşlı imalat yapan veya parçası yorulma gereklilikleri nedeniyle oksijene duyarlı olan bir alıcı, yalnızca siparişten ayırt edilemeyen iki malzemeyi karşılaştırmaktadır. Beiyu analizi nominal bileşim olarak değil, döküm bazında bildirir; gelen muayenesinin bu ikisinden hangisinin geldiğini görmesinin tek yolu budur.
Uygun iki dökümün neden farklı davranabildiği ve her birinde neyin kontrol edildiği
Döküm dökümü arasındaki farklılık, mekanik bir sonucu olan kimyasal bir sorudur ve bunun her iki tarafı da bir işletme uygulamasıyla değil, adı belirtilen yöntemlerle rapor edilir. Bir dökümü diğeriyle karşılaştırılabilir kılan şey de budur.
| Döküm başına rapor edilen | ASTM B348 tarafından atıf yapılan yöntem | Farklılığı neden yönlendirdiği |
|---|---|---|
| Oksijen ve azot | ASTM E1409 | İnterstisyel elementler, tek bir kalite içinde mukavemeti ve sünekliği değiştirir |
| Alaşım bileşimi | ASTM E539 ve ASTM E2371 | Alüminyum ve vanadyum, dökümü kendi bandı içinde konumlandırır |
| Çekme özellikleri | ASTM E8, şartnamenin belirlediği şekil değiştirme hızında, belirtilen akma dayanımına kadar 0,003 ila 0,007 in./in./min | Yukarıdaki iki satırın ölçülen sonucu |
Bir yöntemi belirtmek, bir değerin nasıl üretildiğini netleştirir. Siparişin istemediği bir muayeneyi eklemez.
Teslim edilen malzemede neyin ve hangi kapsamda incelendiği
| Kontrol | Hassas taşlanmış çubuk rotasında kapsam |
|---|---|
| Ultrasonik kusur tespiti | Lotun yüzde 100'i |
| Girdap akımı | Lotun yüzde 100'i |
| Optik yüzey muayenesi | Lotun yüzde 100'i |
| Kızılötesi lazerle çap ölçümü | Lotun yüzde 100'i |
| Doğrusallık | Lotun yüzde 100'i |
Bunlar, teklif edilen hassas rotada yürütülen kontrollerdir; bir stok beyanı olarak değil karşılaştırılarak değerlendirilen bir üretim kapasitesi olarak sunulur. Bir programın, kalitenin izin verdiğinden daha dar bir bantta tutulan dökümlere ihtiyaç duyduğu durumlarda, bu husus sipariş formu metninde yer almalıdır.
Kaynaklarıyla şartname ayrıntıları
Ürün analizindeki izin verilen değişim, tek bir Ti-6Al-4V Grade 5 dökümünden alınan iki sonucun yasal olarak ne kadar farklılaşabileceğini belirleyen maddedir. ASTM B348 bir ürün kontrol analizinin belirtilen bileşim aralığının tanımlı paylarla dışına çıkmasına izin verir, vanadyum için yüzde 0.15, demir için 0.10 ve oksijen için 0.02; tabloda en geniş yeniden analiz payı alüminyum için verilmiştir ve bu pay ergiyik sapması yerine numune alma konumunu ve analitik saçılmayı kapsar. Bu madde, her iki sonuç da geçerliyken alıcının tekrar testinin malzeme sertifikasından biraz sapabilmesinin ve kabulün yalnızca sertifika numarasına göre değil, spesifikasyon kutusu ile değişim tablosuna göre değerlendirilmesinin nedenidir.
Beiyu Titanium dökümler arası saçılmayı ergiyikleri elle seçerek değil, prosedürle kontrol eder: sipariş kimyasal bileşimi üretici fabrika kalite akışında iki noktada, malzeme hazırlığında bir kez ve mekanik test ile işaretlemeden önce nihai numune alma aşamasında tekrar kontrol edilir. Yukarıda açıklanan tek döküm rezervasyonu teklif talebi aşamasında yapılır ve Beiyu, tek döküm numarası altında 6000 mm'ye kadar boylarda çubuk tedarik eder; böylece ilk teslimatta doğrulanan bir kaynak prosedürü veya talaşlı imalat programı, ikinci teslimatta aynı kimyasal bileşimle çalışır.
Teknik teklif talebi gönderiniz
Grade 5 titanyum külçe, kütük veya çubuk teklif taleplerine döküm numarası gereksinimini, ürün formunu, boyutları, toleransı, miktarı ve gerekli kimyasal bileşim veya UT belgelerini ekleyiniz.