
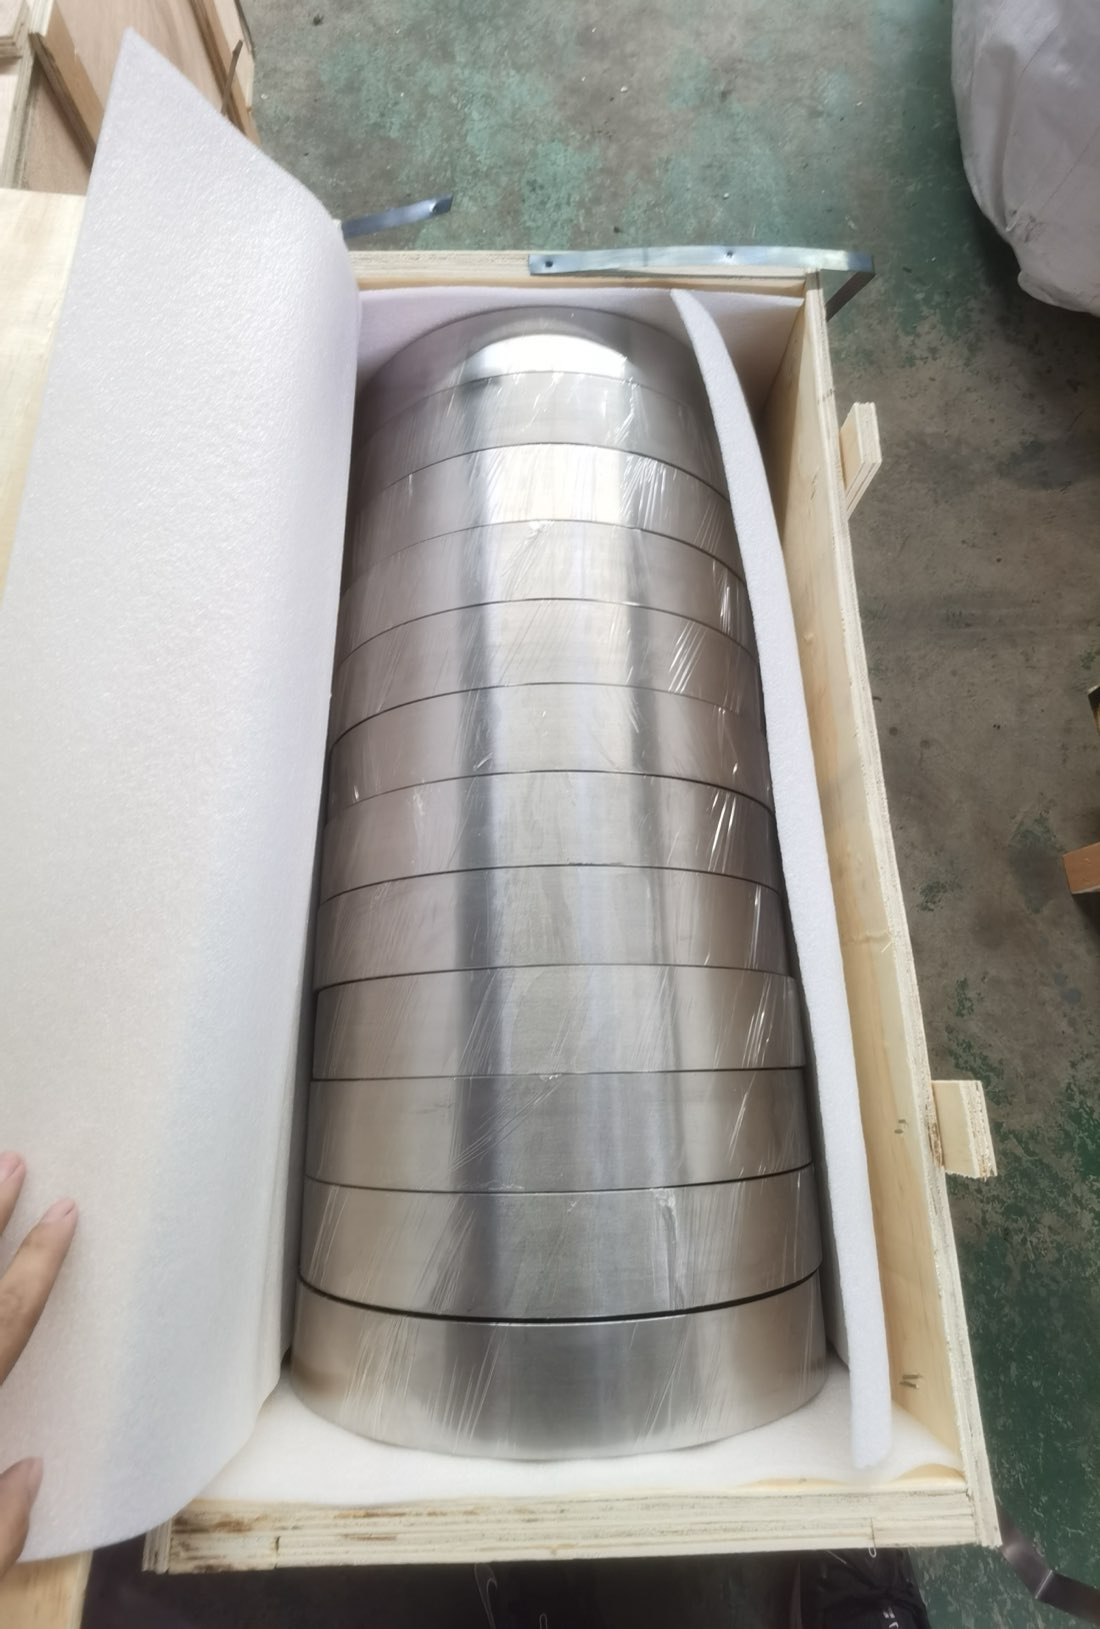
ASTM B381 ist eine Werkstoffspezifikation für Schmiedeteile aus Titan und Titanlegierungen. Sie definiert die abgedeckten Güten und deren chemische und mechanische Anforderungen für Produkte wie Scheiben, Ringe, Blöcke und nach Zeichnung geschmiedete Teile. Eine vollständige Schmiedeteil-RFQ braucht außerdem Güte, Zustand, Zeichnung, Abmessungen, Bearbeitungszugabe, Prüfumfang und Dokumentenanforderungen.
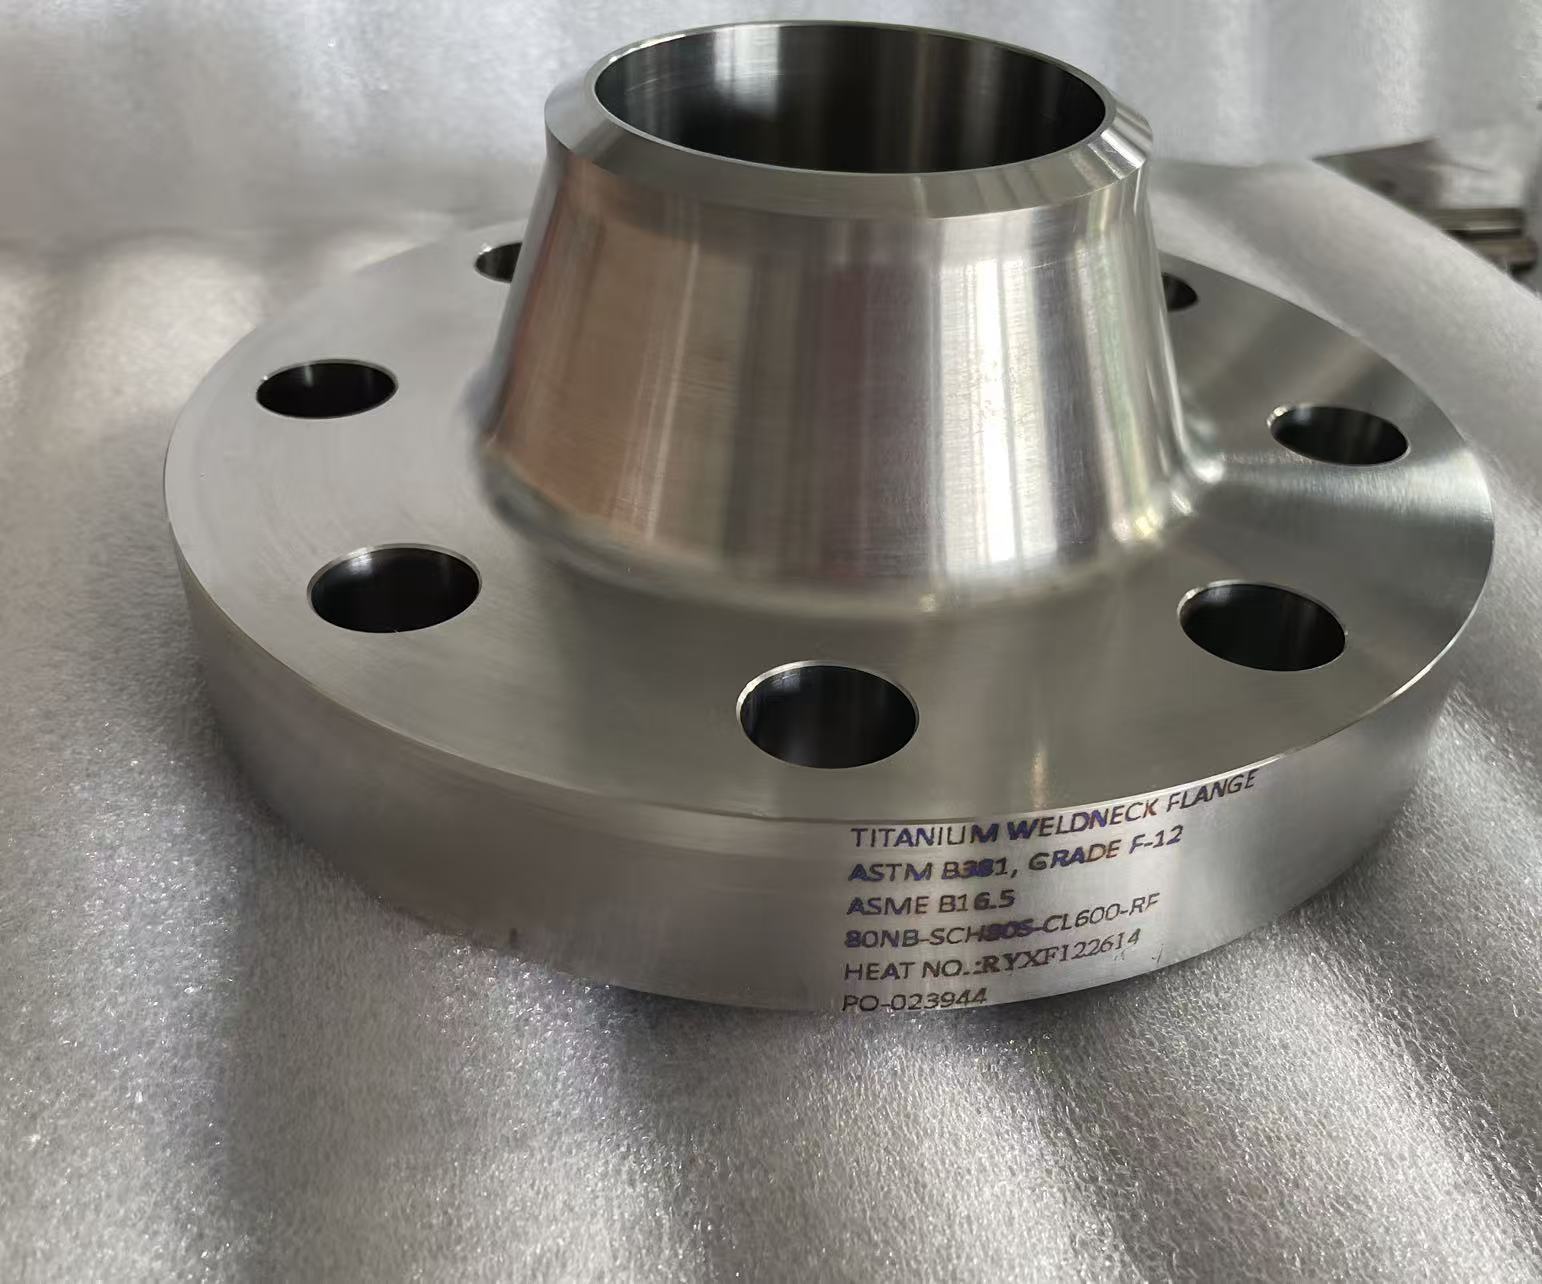
Was ASTM B381 abdeckt
Beiyu Titanium prüft RFQs für Schmiedeteile nach ASTM B381 für ausgewählte Güten und zeichnungsbasierte Formen. Chemische Zusammensetzung, Aufzeichnungen der mechanischen Eigenschaften, Dokumentation nach EN 10204 3.1, Chargen- oder Losrückverfolgbarkeit und jede zusätzliche Prüfung werden in dem Umfang geliefert, der im Angebot und in der Bestellung vereinbart wurde.
ASTM B381 gilt für Schmiedeteile aus Titan und Titanlegierungen. Sie ist nicht die maßgebende Spezifikation für jede Titan-Produktform: Stab und Vorblock werden von ASTM B348 abgedeckt, Blech und Platte von ASTM B265 und Schweißformstücke von ASTM B363. Die Bestellung muss die für jede gelieferte Form geltende Norm benennen.
Eine Schmiedeteil-RFQ sollte die Güte nach B381, den Zustand, die Zeichnung mit Schmiede- und Fertigmaßen, das Bearbeitungsaufmaß, die Anforderungen an die mechanische Prüfung, gegebenenfalls die Probenlage sowie das geforderte Prüf- und Zeugnispaket angeben. Zerstörungsfreie Prüfungen wie Ultraschall-, Durchstrahlungs- oder Oberflächenprüfung werden bei Bedarf vom Besteller vorgegeben.
Für die beiden Zeichnungsfragen, die mehr Detail brauchen, nutzen Sie den Leitfaden zur Route geschmiedeter Ring gegenüber gewalzter Ring und den Leitfaden zu Dicke und Prüfung geschmiedeter Scheiben.
Um Firmenseiten zu vergleichen, bevor Sie dieselbe Zeichnung versenden, nutzen Sie die Liste der Lieferanten für Titan-Schmiedeteile; seine Reihenfolge folgt einer eingefrorenen Ergebnisseiten-Regel und nicht einer Qualitätsbewertung.
Übliche ASTM B381 Güten
Die Güte wird nach Korrosionsumgebung, Festigkeitsanforderung, Regelwerk und Prüfplan ausgewählt. Die Tabelle ist eine Vorauswahlreferenz; die aktuelle Normausgabe und die Bestellung sind maßgebend.
| Güte | UNS | Mindestzugfestigkeit (MPa) | Mindeststreckgrenze (MPa) | Auswahlkontext |
|---|---|---|---|---|
| F-2 | R50400 | 345 | 275 | Flansche, Ventilgehäuse und Formstücke für Korrosionseinsatz |
| F-5 | R56400 | 895 | 828 | Höherfeste Scheiben, Ringe und Struktur-Schmiedeteile |
| F-7 | R52400 | 345 | 275 | Ausgewählte Einsätze in reduzierenden Säuren und spaltkorrosionsempfindlichen Medien |
| F-12 | R53400 | 483 | 345 | Ausgewählte Prozessausrüstung für heiße Chloride und Sole |
| F-23 | R56407 | 828 | 759 | ELI-Schmiedeteile, wo die technische Spezifikation B381 F-23 fordert |
Die angegebenen Werte sind die Mindestwerte nach ASTM B381 für die aufgeführten Güten im geglühten Zustand. Prüfen Sie vor der Bestellung die aktuelle Ausgabe, die Einheiten, die Bestimmungen zu Abmessung oder Orientierung und alle anwendbaren Zusatzanforderungen. Prüfergebnisse und Rückverfolgbarkeitsdokumente werden gemäß dem bestellten Prüf- und Zeugnisumfang geliefert.
ASTM B381 vs ASTM B363: Schmiedeteile und Schweißformstücke
ASTM B381 deckt Titan-Schmiedeteile ab. ASTM B363 deckt werksgefertigte nahtlose und geschweißte Titan-Schweißformstücke wie Bögen, Umkehrbögen, Kappen, T-Stücke, Reduzierstücke und Bördel für Losflansche ab. Ein geschmiedeter Flansch kann nach B381 plus der anwendbaren Maß- oder Konstruktionsnorm spezifiziert werden, während ein Schweißbogen nach B363 bestellt werden kann.
Beide Normen verweisen auf Titangüten und UNS-Identitäten, aber ihre Produktformen, Bezeichnungen, Herstellrouten, Prüfungen und Abnahmeanforderungen sind nicht austauschbar. Wenden Sie jede Norm nur auf die gelieferte Form innerhalb ihres Anwendungsbereichs an.
Wenn eine Stückliste sowohl einen geschmiedeten Flansch als auch einen Schweißbogen enthält, führen Sie die maßgebenden Werkstoff- und Maßanforderungen für jede Position einzeln auf, statt eine Norm für die gesamte Baugruppe zu verwenden.
Was bedeutet die Kennzeichnung F in ASTM B381?
Das Präfix F ist die innerhalb von ASTM B381 verwendete Bezeichnung für Schmiede-Grades, und die Zahl entspricht dem bekannten Titan-Grade. F-1 ist unlegiertes Titan (UNS R50250), F-2 ist unlegiertes Titan (R50400), F-3 ist unlegiertes Titan (R50550), F-5 ist die Legierung Ti-6Al-4V (R56400), F-7 (R52400) und F-11 (R52250) sind unlegiertes Titan mit 0,12 bis 0,25 Prozent Palladium, und F-12 ist die Legierung mit 0,3 Prozent Molybdän und 0,8 Prozent Nickel (R53400). Die Norm reicht von F-1 bis F-38 und deckt insgesamt 39 Grades ab, einschließlich der Varianten mit dem Suffix H wie F-2H und F-7H. Als durchgerechnetes Beispiel müssen F-2 Schmiedeteile mit einer Querschnittsfläche bis 3 in.² (1935 mm²) eine Mindestzugfestigkeit von 50 ksi (345 MPa), eine Mindeststreckgrenze von 40 ksi (275 MPa), 20 Prozent Bruchdehnung und 30 Prozent Brucheinschnürung erreichen; für größere Querschnitte werden die mechanischen Eigenschaften zwischen Hersteller und Besteller vereinbart.
Ein Punkt überrascht Käufer. Die ELI-Schmiedegüte F-23 trägt nach ASTM B381 die UNS R56407, und die industriellen Halbzeugnormen ASTM B348 für Stab, B265 für Platte und B863 für Draht verwenden dieselbe Nummer für Grade 23. Nur die Spezifikation für chirurgische Implantate ASTM F136 bezeichnet ihr Ti-6Al-4V ELI als UNS R56401. Nennen Sie Norm und Gütebezeichnung auf der Bestellung zusammen, damit das Werkstoffzeugnis die Nummer ausweist, die die Zeichnung erwartet.
Welchen Zustand und welche Prüfung verlangt ASTM B381?
ASTM B381 erfasst Schmiedeteile, die im geglühten Zustand geliefert werden, und für bestimmte Güten führen die Eigenschaftstabellen auch weitere Lieferzustände wie transformed-beta und lösungsgeglühtes und ausgelagertes Material auf, daher sollte die Bestellung den Zustand zusammen mit der Güte nennen. Die Abnahme der mechanischen Eigenschaften beruht auf dem Zugversuch, der Zugfestigkeit, Streckgrenze, Bruchdehnung und Brucheinschnürung gegen die bestellte Güte und Querschnittsgröße ausweist; die Härteprüfung wird durchgeführt, wenn die Bestellung sie verlangt, nicht als Standardanforderung. Zerstörungsfreie Prüfung wie Ultraschall-, Durchstrahlungs- oder Oberflächenprüfung wird ebenfalls angewendet, wenn der Besteller sie vorschreibt, nicht automatisch bei jeder Bestellung, daher gehören das geforderte Verfahren, der Prüfumfang und die Abnahmekriterien in die Bestellung. Wird ein Schmiedeteil aus der Schmiederohform spanend bearbeitet, geben Sie auch die Bearbeitungszugabe und die Fertigmaße an, da sie das Einsatzgewicht und die praktische Schmiederoute bestimmen.
| Anforderung | Was der Leitfaden zu ASTM B381 sagt |
|---|---|
| Lieferzustand | Die Bestellung sollte den Zustand neben der Güte benennen |
| Mechanische Abnahme | Beruht auf dem Zugversuch mit Angabe von Zugfestigkeit, Streckgrenze, Bruchdehnung und Brucheinschnürung gegen die bestellte Güte und Querschnittsgröße |
| Härteprüfung | Durchgeführt, wo die Bestellung es verlangt, und nicht als Standardanforderung |
| Zerstörungsfreie Prüfung | Ultraschall-, Durchstrahlungs- oder Oberflächenprüfung wird dort angewendet, wo der Besteller sie vorgibt, nicht automatisch bei jedem Auftrag, daher gehören das geforderte Verfahren, die Abdeckung und die Abnahmekriterien in die Bestellung |
| Bearbeitungszugabe | Wird ein Schmiedeteil aus der Schmiederohform herausgearbeitet, geben Sie auch die Bearbeitungszugabe und die Fertigmaße an, da sie das Einsatzgewicht und den praktischen Schmiedeweg bestimmen |
Wie Titan-Schmiedeteile hergestellt werden: Freiformschmieden, Gesenkschmieden und Ringwalzen
Drei Wege decken die meisten Titan-Schmiedeaufträge ab. Geometrie, Querschnittsgröße, geforderte Faserverlaufsorientierung, Toleranz, Menge, Werkzeugbudget und Prüfanforderungen beeinflussen alle den Weg.
| Ablauf | Typische Formen | Werkzeuge | Wo es passt |
|---|---|---|---|
| Offenes Gesenk, auch Freiformschmieden genannt | Scheiben, Blöcke, Wellen, Hülsen, einfache Ringe, abgesetzte Stäbe | Standard-Flach-, V- oder Reckgesenke; Sonderwerkzeuge können dennoch erforderlich sein, aber es gibt keinen vollständig geschlossenen teilespezifischen Gesenksatz | Kleine Mengen, große Querschnitte, Prototypen und Einzelersatzteile. Die Abmessungen fallen großzügig aus und das Teil wird auf Maß zerspant. |
| Geschlossenes Gesenk, auch Gravurgesenk genannt | Endkonturnahe Teile, geflanschte und konturierte Bauteile | Teilespezifischer Gesenksatz, ein echter Vorabaufwand | Wiederholmengen, bei denen sich Werkzeuge amortisieren lassen. Gegenüber dem Freiformschmieden kann das Gesenkschmieden engere Schmiedemaße und eine kleinere Bearbeitungszugabe bieten; der wirtschaftliche Nutzen hängt von Teilekonstruktion, Losgröße und nachgelagerter Zerspanung ab. |
| Ringwalzen | Nahtlos gewalzte Ringe | Standardwalzen für einfache Rechteckquerschnitte; Profilwalzen und Vorformgesenke können für konturierte Ringe erforderlich sein | Ringe, bei denen ein durchgehender umlaufender Faserverlauf gewünscht ist statt eines aus Platte geschnittenen oder aus einem Vollblock gebohrten Rings. |
Der praktische Zielkonflikt liegt zwischen Werkzeug, Rüsten, Materialausbeute, Zerspanung und Menge. Freiformschmieden hat in der Regel geringe Sonderwerkzeugkosten und eignet sich für kleine Mengen oder für Querschnitte außerhalb der Grenzen des Gesenkschmiedens, sein Stückpreis ist aber nicht in jedem Fall zwangsläufig höher. Gesenke verursachen erhebliche Werkzeugkosten; bei ausreichender Wiederholmenge kann ein endkonturnäheres Schmieden die Fertigzugabe und die Zerspanung so weit verringern, dass die Gesamtstückkosten sinken. Ringwalzen erzeugt einen nahtlosen Ring und entwickelt im Allgemeinen einen umlaufenden Faserverlauf, profilierte Ringe können jedoch eigene Werkzeuge erfordern. Nennen Sie den vorgesehenen Weg in der Anfrage, wenn die Konstruktion einen bestimmten Weg erfordert; ist er offen, nennen Sie die Menge und die Fertigmaße, dann kann der Weg dazu vorgeschlagen werden.
Zwei Einschränkungen, die für das Titanschmieden spezifisch sind
Zwei titanspezifische Prozessvorgaben sollten während der technischen Prüfung behandelt werden. Der Käufer spezifiziert üblicherweise die geforderte Güte, den Zustand, die Eigenschaften, die Abmessungen, den Oberflächenzustand und die Prüfanforderungen; der Hersteller steuert die qualifizierte Schmiedetemperatur, sofern die Einkaufsspezifikation nichts anderes vorgibt.
Die Schmiedetemperatur wird gegen die Beta-Transus-Temperatur festgelegt. Jede Titanlegierung hat eine Temperatur, oberhalb derer sich das Gefüge vollständig in Beta umwandelt, und ob der Werkstoff oberhalb oder unterhalb davon verformt wird, verändert das Endgefüge und damit die Eigenschaften. Für Ti-6Al-4V schwanken die veröffentlichten Werte für den Beta-Transus je nach Quelle, üblicherweise im Bereich von etwa 980 bis 1010 °C. Er verschiebt sich mit der Chargenanalyse und mit der zur Messung verwendeten Methode und ist daher eine metallurgische Eigenschaft der Charge und kein fester Prozesssollwert. ASTM B381 führt für die entsprechenden Grade mehr als einen Lieferzustand auf, wobei geglüht der übliche Standardfall ist und Material im Zustand transformed-beta sowie lösungsgeglüht und ausgelagert in den Eigenschaftstabellen dieser Grade erscheint. Der Zustand muss daher neben dem Grade genannt werden, und die aktuelle Ausgabe der Norm bestimmt, welche Zustände für den bestellten Grade verfügbar sind.
Warmumformung an Luft erzeugt Alpha-Case, und dieser muss entfernt werden. Sauerstoff, mit möglicher Stickstoffaufnahme, diffundiert in die Oberfläche und stabilisiert unter der Oxidschicht eine harte, spröde alpha-reiche Schicht. Verbleibender Alpha-Case kann die Ermüdungsfestigkeit verringern und die Rissbildung an der Oberfläche begünstigen. Die Entfernung kann durch spanende Bearbeitung und/oder ein qualifiziertes chemisches Abtrag- oder Säureätzverfahren erfolgen; gewöhnliches Entzundern allein ist kein Nachweis der Entfernung. Die Materialzugabe und das Maßaufmaß müssen das gewählte Entfernungsverfahren und die nachgewiesene betroffene Tiefe abdecken, weshalb die Angabe der Fertigmaße und des geforderten Oberflächenzustands in der Anfrage wichtig ist. Der Mechanismus und die Vorgabe seiner Entfernung werden behandelt in unserem Leitfaden Alpha-Case.
Über Güte, Norm, Zustand und Fertigmaße mit Aufmaß hinaus lohnt es sich, drei weitere Positionen anzugeben, wenn die Konstruktion davon abhängt: die geforderte Faserverlaufsrichtung, einen etwaigen Mindestschmiedegrad und das zerstörungsfreie Prüfverfahren mit seiner Abnahmestufe. ASTM B381 schließt die Ultraschallprüfung nicht automatisch ein, daher muss eine NDE-Anforderung in die Bestellung geschrieben und nicht vorausgesetzt werden. Beiyu Titanium liefert Titan-Schmiedeteile nach ASTM B381 mit Abnahmeprüfzeugnissen nach EN 10204 3.1, die auf die Produktionscharge rückverfolgbar sind, und prüft Zeichnung, Zustand und Prüfumfang vor der Angebotsabgabe.
Schmiedeformen und wie man sie spezifiziert
Übliche Formen sind Scheiben, Ringe, Blöcke, Buchsen, Ventilgehäuse, Titanflansche und zeichnungsbasierte Sonderschmiedeteile. Da Geometrie und Prüfung auftragsspezifisch sind, sollte die RFQ enthalten:
- Güte, Zustand und anwendbare Normausgabe.
- Zeichnung mit Schmiede- und Fertigmaßen, Toleranz und Bearbeitungszugabe.
- Geforderte mechanische Prüfungen und Probenlage oder -orientierung.
- Zerstörungsfreies Prüfverfahren, Abnahmekriterien und Berichtsanforderung, falls erforderlich.
- Chargen- oder Losrückverfolgbarkeit, Kennzeichnung, MTC nach EN 10204 3.1 und Anforderungen an Drittprüfung, sofern bestellt.
| Anzugebendes Feld auf einer Schmiedeteilbestellung | Detail |
|---|---|
| Güte und Zustand | Güte, Zustand und die geltende Normausgabe |
| Zeichnung | Schmiede- und Fertigmaße, Toleranz und Bearbeitungsaufmaß |
| Mechanische Prüfungen | Geforderte Prüfungen und Probenlage oder -orientierung |
| Zerstörungsfreie Prüfung | Verfahren, Abnahmekriterien und Berichtsanforderung, falls erforderlich |
| Rückverfolgbarkeit und Dokumente | Chargen- oder Losrückverfolgbarkeit, Kennzeichnung, Abnahmeprüfzeugnis nach EN 10204 3.1 und Anforderungen an Drittprüfung, sofern bestellt |
ASTM B381 gegenüber ASTM B348
ASTM B381 gilt für Schmiedeteile; ASTM B348 gilt für Titanstab und Titanvorblock. Gehen Sie nicht davon aus, dass ein B348-Stabzeugnis allein nachweist, dass ein fertiges Schmiedeteil B381 erfüllt. Die Bestellung sollte die Spezifikation des gelieferten Schmiedeteils, Güte, Zustand, Prüfungen und Dokumente festlegen. Wird eine separate Spezifikation für das Einsatzmaterial wie AMS 4928 gefordert, geben Sie sie ausdrücklich an und klären Sie, wie sie sich zum Abnahmeplan des fertigen Schmiedeteils verhält.
| Aspekt | Aussage des Leitfadens |
|---|---|
| Anwendungsbereich von ASTM B381 | Gilt für Schmiedeteile |
| Anwendungsbereich von ASTM B348 | Gilt für Titanstab und -vorblock |
| Der zu vermeidende Fehler | Gehen Sie nicht davon aus, dass ein B348-Stabzeugnis allein nachweist, dass ein fertiges Schmiedeteil B381 erfüllt |
| Was die Bestellung festlegen sollte | Die gelieferte Schmiedeteilspezifikation, Güte, Zustand, Prüfungen und Dokumente |
| Separate Spezifikation des Einsatzwerkstoffs | Wird eine solche wie AMS 4928 gefordert, geben Sie sie ausdrücklich an und bestätigen Sie, wie sie sich zum Abnahmeplan des fertigen Schmiedeteils verhält |
Häufig gestellte Fragen
Was ist der Unterschied zwischen ASTM B381 und ASTM B348?
ASTM B381 gilt für Titan-Schmiedeteile; ASTM B348 gilt für Titanstab und Vorblock. Die gelieferte Produktform und die Abnahmeanforderungen der Bestellung bestimmen, welche Norm gilt.
Welche Güten sind für Titan-Schmiedeteile üblich?
Häufig angefragte Güten sind F-2, F-5, F-7, F-12 und F-23, aber B381 deckt einen breiteren Satz ab. Wählen Sie die Güte nach den Anforderungen an Korrosion, Festigkeit, Temperatur und Regelwerk.
Welche Prüfungen und Dokumente kommen mit B381 Schmiedeteilen?
Die von der bestellten Norm geforderten Aufzeichnungen zu Chemie und mechanischen Eigenschaften werden mit der vom Besteller vorgegebenen Rückverfolgbarkeit, dem Zeugnis und dem zusätzlichen Prüfumfang kombiniert. UT, Durchstrahlungsprüfung, Oberflächenprüfung, EN 10204 3.1 oder Abnahme durch Dritte müssen angegeben werden, wenn sie gefordert sind.
Ist B381 F-23 dieselbe UNS wie ASTM F136?
Nein. ASTM B381 Grade F-23 ist UNS R56407. ASTM F136 bezeichnet geknetetes Ti-6Al-4V ELI Material für die Herstellung chirurgischer Implantate als UNS R56401. Verwenden Sie die Norm und die UNS, die von den technischen und regulatorischen Anforderungen vorgegeben sind.
Was sollte eine Schmiedeteil-RFQ enthalten?
Güte, Zustand, Zeichnung, Schmiede- und Fertigmaße, Bearbeitungszugabe, Menge, Prüfungen, NDT-Abnahmekriterien, Kennzeichnung, Verpackung und Zeugnisumfang.
Leitfaden zur Gütenauswahl für Schmiedeteile
Die Leitfaden zur Auswahl der Titan-Schmiedegüte wenn Anfragen nach ASTM B381 einen praktischen Vergleich von Grade 2, Grade 5, Grade 7, Grade 12 und Grade 23 für geschmiedete Scheiben, Ringe, Blöcke, Ventilgehäuse und bearbeitete Rohlinge benötigen.