
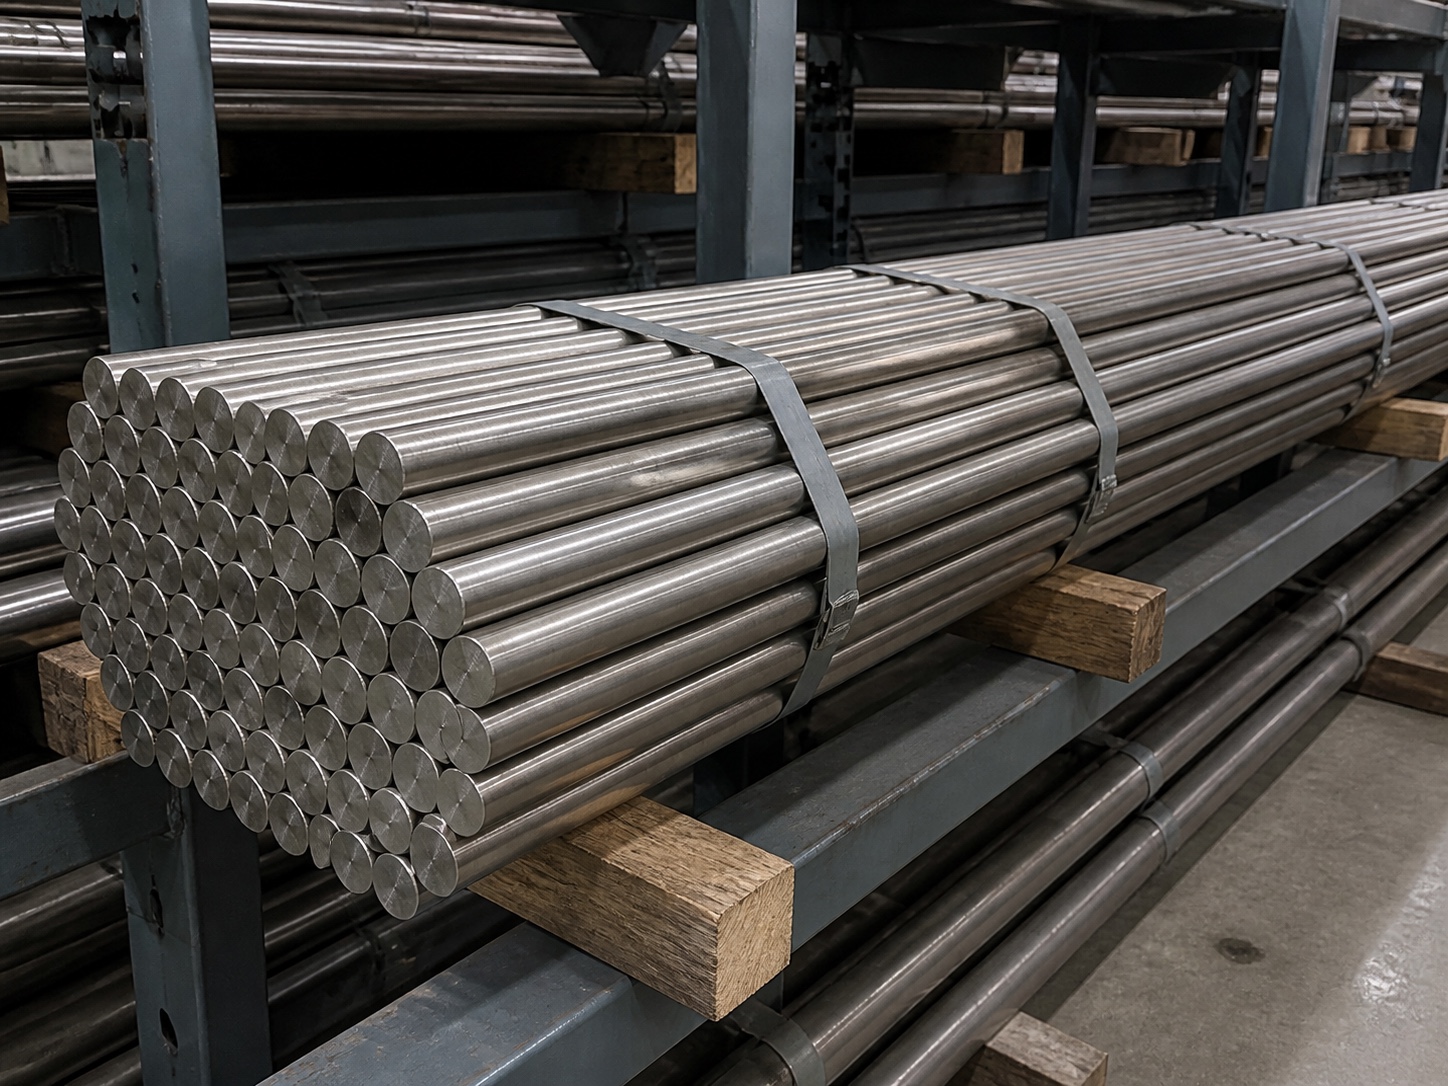
Eine Toleranz für Titanstäbe ist kein einzelner Wert, der für jeden Durchmesser und jede Oberfläche gilt. In einem ausgestellten Angebot mit mehreren Größen wurden ausgewählte spitzenlos geschliffene Stäbe mit ±0,0003 in, die meisten spitzenlos geschliffenen Positionen mit ±0,0005 in und eine größere präzisionsgeschliffene Position mit ±0,002 in angegeben. Die Geradheit wurde bei ausgewählten Durchmessern separat ausgewiesen. Käufer sollten Güte, Norm, Durchmesser, Oberflächenroute, Toleranz, Geradheit, Länge und Prüfdokumente in derselben RFQ angeben.
Was ein ausgestelltes Angebot für Titanstabmaterial zeigt
Die nachstehende Tabelle ist eine anonymisierte Zusammenfassung eines erstellten Angebots für ein Präzisionsbauteilprogramm im Ausland. Sie ist nützlich, weil das Programm mehrere Durchmesser und mehr als eine Schleifroute umfasste. Sie zeigt, wie ein reales Angebot um die Teileanforderung herum aufgebaut wird und nicht um eine einzelne beworbene Toleranz.
| Angebotener Fertigungsweg | Beispieldurchmesser im Programm | Angebotene Durchmessertoleranz | Geradheitsangabe | Bedeutung für die Beschaffung |
|---|---|---|---|---|
| Spitzenlos geschliffen | Ausgewählte Größen Ø0.125 und Ø0.1875 in | ±0,0003 in (±0,00762 mm) | ≤0,062 in auf 5 ft bei einem ausgewählten Durchmesser | Das engste Band in diesem Angebot war für bestimmte Artikel mit kleinem Durchmesser reserviert. |
| Spitzenlos geschliffen | Mehrere Durchmesser von Ø0.125 bis Ø0.625 in | ±0,0005 in (±0,0127 mm) | Nur bei ausgewählten Durchmessern spezifiziert | Dies war das häufigste Toleranzband auf der angebotenen Präzisionsroute. |
| Präzisionsgeschliffen | Ø0,750 in | ±0,002 in (±0,0508 mm) | Auf dieser Bestellzeile nicht angegeben | Ein größerer Stab erhielt nicht automatisch die engste Toleranz. |
| Geglühter Flachstab | Querschnitt 0.50 × 0.75 in | Asymmetrische Querschnittszugaben nur im Plusbereich | Nicht angegeben | Die Bearbeitungszugabe wurde durch Dicke, Breite und Länge kontrolliert, nicht durch den Rundstabdurchmesser. |
Nachweisgrenze: dies sind Werte aus einem ausgestellten Angebot, keine allgemeinen Produktionsgrenzen oder ein Dauerangebot. Die angebotenen Rundstab-Positionen umfassten Ø0,125-0,750 in (Ø3,175-19,05 mm). Die endgültige Fähigkeit hängt von Güte, Standard, Zustand, Durchmesser, Länge, Menge, Schleifroute und Prüfanforderungen ab.
Warum derselbe Einkauf drei Toleranzbänder verwendete
Es ist verlockend, für jede Position die kleinste Toleranz zu fordern. Das kann unnötig sein und den Fertigungsweg verändern. Das ausgegebene Programm ordnete stattdessen jede Zeile ihrer funktionalen Anforderung zu.
| Toleranzband | Wo es eingesetzt wurde |
|---|---|
| ±0,0003 in | verwendet bei ausgewählten spitzenlos geschliffenen Positionen mit kleinem Durchmesser, bei denen der Fertigdurchmesser das engste angebotene Band benötigte. |
| ±0,0005 in | bei den meisten spitzenlos geschliffenen Positionen des Programms verwendet. Es war weiterhin eine auftragsspezifische Präzisionsanforderung, keine pauschale Toleranz für alle Titanstäbe. |
| ±0,002 in | verwendet bei einer präzisionsgeschliffenen Position mit Ø0,750 in. Der Routenname allein bestimmte nicht die Endtoleranz. |
Die praktische Lehre ist, zuerst den funktionalen Grenzwert anzugeben. Erlaubt eine Zeichnung ±0,002 Zoll, kann das automatische Anfordern von ±0,0003 Zoll Prozess- und Prüfaufwand erhöhen, ohne das Fertigteil zu verbessern.
Umrechnung von Zoll in Metrisch für die angegebenen Grenzwerte
| Angabe im Zollmaß | Metrisches Äquivalent | Wohin es gehört |
|---|---|---|
| ±0,0003 in | ±0,00762 mm | Durchmessertoleranz |
| ±0,0005 in | ±0,0127 mm | Durchmessertoleranz |
| ±0,002 in | ±0,0508 mm | Durchmessertoleranz |
| ≤0,062 in auf 5 ft | ≤1,5748 mm auf 1524 mm | Geradheit über eine angegebene Messlänge |
Runden Sie eine umgerechnete Toleranz nicht, bis Käufer und Lieferant sich einig sind, welche Einheit für die Bestellung maßgeblich ist. Eine in Zoll erstellte Zeichnung sollte angeben, ob der Zoll-Wert nach der Umrechnung maßgeblich bleibt.
Durchmessertoleranz und Geradheit lösen unterschiedliche Probleme
Die Durchmessertoleranz kontrolliert die zulässige Größenabweichung. Die Geradheit kontrolliert, wie weit die Stabachse über eine angegebene Länge von einer geraden Referenz abweichen darf. Ein Stab kann seine Durchmessertoleranz einhalten und trotzdem Rundlauf-, Zuführungs- oder Langdrehprobleme verursachen, wenn die Geradheit für den Arbeitsgang nicht geeignet ist.
Im ausgestellten Angebot wurde ≤0,062 in über 5 ft nur bei ausgewählten Positionen angegeben. Dies sollte nicht durch Annahme auf jeden Durchmesser übertragen werden. Eine vollständige Anfrage nennt den Geradheitsgrenzwert, die Messlänge, bei Bedarf die Messmethode, sowie ob die Anforderung für die gesamte gelieferte Länge oder eine Zuschnittlänge gilt.
Spitzenlos geschliffener, präzisionsgeschliffener und im Walzzustand belassener Stab sind keine austauschbaren Bezeichnungen
Der erforderliche Endzustand bestimmt, wie viel Vorbereitung der Stab vor dem Versand benötigt.
| Ablauf |
|---|
| Spitzenlos geschliffener Stab wird über einen kontrollierten Schleifweg verarbeitet, um den bestellten Durchmesser und Oberflächenzustand zu erreichen. Der Käufer muss dennoch die tatsächliche Toleranz angeben. |
| Präzisionsgeschliffener Stab ist eine handelsübliche Bezeichnung, kein Ersatz für Zahlenwerte. Durchmessertoleranz, Geradheit und Oberflächengüte müssen weiterhin ausdrücklich angegeben werden. |
| Stab im Walzzustand oder warmumgeformt kann geeignet sein, wenn die äußere Oberfläche während der Zerspanung entfernt wird. Die Zeichnung sollte ausreichend Reinigungsaufmaß für die gewählte Route enthalten. |
| Flach-, Vierkant- und Sechskantstab benötigen querschnittsspezifische Abmessungen. Schlüsselweite, Dicke, Breite, Kantenzustand und Plus-Bearbeitungszugabe lassen sich nicht als Durchmessertoleranz eines Rundstabs ausdrücken. |
Wie asymmetrische Toleranzen bei Flachstab funktionieren
Eine Grade 5 Flachstab-Position im selben Angebot verwendete einen nominalen Querschnitt von 0.50 × 0.75 in mit +0.050/-0 in bei der Dicke und +0.125/-0 in bei der Breite. Auch ihre Länge von 72 in verwendete eine nur-plus-Toleranz. Dies beschreibt einen übergroßen Bearbeitungsrohling: der Querschnitt darf größer als nominal, aber nicht kleiner sein.
Dieser Ansatz unterscheidet sich von einer beidseitigen Toleranz für geschliffene Rundstäbe. Für einen rechteckigen Rohling geben Sie Dicke, Breite und Länge getrennt an, einschließlich der Angabe, welche Maße nur Plus-Zugabe für die Zerspanung benötigen und welche Flächen im Lieferzustand verbleiben.
Der Werksabmessungsbereich ist kein Toleranzversprechen
Die derzeitigen Fertigungsmöglichkeiten von Beiyu umfassen die folgenden Stabformen. Diese Bereiche helfen zu klären, ob eine Anfrage innerhalb des gesamten Beschaffungs- und Fertigungsrahmens liegt; sie bedeuten nicht, dass jede Kombination aus Grade, Zustand, Oberfläche und Toleranz über den gesamten Bereich verfügbar ist.
| Form | Gesamte Fertigungshüllkurve | So spezifizieren Sie es |
|---|---|---|
| Rundstab | Ø1-500 mm, Länge ≤6000 mm | Durchmesser × Länge, Güte, Zustand und Oberfläche |
| Vierkantstab | 3×3 mm bis 500×500 mm, Länge ≤6000 mm | Schlüsselweite × Länge, einschließlich Eckenanforderung |
| Flachstab | 3×12,7 mm bis 30×500 mm, Länge ≤6000 mm | Dicke × Breite × Länge, einschließlich Bearbeitungsaufmaß |
| Sechskantstab | Schlüsselweite ≤17 mm, Länge ≤6000 mm | Schlüsselweite × Länge, Güte und Oberfläche |
Das oben zusammengefasste Präzisionsangebot deckte einen deutlich engeren Rundstab-Bereich von Ø3.175-19.05 mm ab. Übertragen Sie dessen Werte von ±0.0003 oder ±0.0005 in niemals auf den vollen Lieferbereich von Ø1-500 mm.
Eine Werkstoffnorm ersetzt nicht die Maßangabe
Eine Bestellung kann verweisen auf ASTM B348 Titanstab, ASTM F67 Titanstab, ASTM F136 Grade 23 Stab oder AMS 4928 Ti-6Al-4V bar. Die bestellte Norm regelt Werkstoff- und Prüfanforderungen innerhalb ihres Geltungsbereichs. Die RFQ muss weiterhin Form, Nennmaße, Zustand, Oberflächenart, Toleranz und jede zeichnungsspezifische Prüfung angeben. Hat die Zeichnung die Legierung nicht festgelegt, klären Sie die Entscheidung zu Einsatzbereich und Festigkeit im Leitfaden zur Güteauswahl für Titanstab bevor eine Maßroute angewendet wird.
Ist eine firmeneigene Spezifikation beteiligt, stellen Sie das kontrollierte Dokument oder einen genehmigten Auszug bereit, bevor der Lieferant die Konformität bestätigt. Eine Güteangabe oder Normnummer allein reicht nicht aus, um eine teilespezifische Anforderung zu genehmigen.
Was eine engere Toleranz in einem Angebot ändert
Toleranz betrifft mehr als nur den Schleifgang. Die Angebotsprüfung muss möglicherweise Rohstabzugabe, Rüstung, erreichbare Länge, Geradheitskontrolle, Prüfhäufigkeit, Sortierung, Verpackung und Ausbeute berücksichtigen. Die Durchmesserkonsolidierung innerhalb eines Grades kann sich ebenfalls auf die Produktionsgrundlage auswirken.
Das geprüfte Programm hatte außerdem eine eigene Fertigungsgrundlage und Lieferzeit, doch diese kaufmännischen Bedingungen gehörten zu jenem Angebot und jenem Datum. Sie sind weder eine allgemeine Mindestbestellmenge von Beiyu noch ein aktuelles Leistungsniveau. Eine neue Anfrage wird anhand ihres Grade-Mixes, der Durchmesser, Längen, Toleranzbänder, Dokumente und des aktuellen Fertigungstermins geprüft.
Checkliste für Titanstab-Anfragen
Senden Sie diese Angaben gemeinsam, um Rückfragerunden zu reduzieren:
| Feld bei einer Titanstab-Anfrage | Detail |
|---|---|
| Güte und maßgebende Norm | zum Beispiel Grade 2 nach ASTM B348, oder Ti-6Al-4V nach AMS 4928. |
| Form und Nenngröße | Runddurchmesser, Flachdicke × Breite, Quadratquerschnitt oder Sechskant-Schlüsselweite. |
| Zustand und Endbearbeitungsweg | geglüht, warmumgeformt, zerspant, spitzenlos geschliffen oder in einem anderen zeichnungsdefinierten Zustand. |
| Maßtoleranz | geben Sie den numerischen Plus/Minus- oder einseitigen Grenzwert für jede kontrollierte Abmessung an. |
| Geradheit | geben Sie die maximale Abweichung und die Messlänge an. Schreiben Sie nicht nur „gerader Stab“. |
| Länge und Endzustand | Zufallslänge oder Festlänge, Schnitttoleranz, Fase, Entgraten und Anforderung an die Stirnfläche. |
| Oberfläche und Prüfung | Oberflächenrauheit, falls kontrolliert, Prüfmethode, Stichprobenumfang und jede Anforderung an zerstörungsfreie Prüfung. |
| Menge und Dokumente | Stückzahl oder Gewicht nach Durchmesser, MTC/COA/COC, EN 10204 3.1 falls erforderlich, sowie Chargen- oder Losrückverfolgbarkeit. |
| Zeichnung oder Spezifikation | fügen Sie die kontrollierte Revision bei und geben Sie an, welches Einheitensystem maßgeblich ist. |
Häufig gestellte Fragen
Ist ±0,0005 Zoll eine Standardtoleranz für jeden Titanstab?
Nein. Es war die häufigste Bandbreite in einem ausgestellten Angebot für spitzenlos geschliffenen Stab, aber keine allgemeingültige Grenze. Bestätigen Sie Durchmesser, Güte, Fertigungsweg, Länge und Prüfung vor dem Angebot.
Kann Titanstab mit ±0,0003 in angeboten werden?
Ausgewählte Positionen mit kleinem Durchmesser wurden in der geprüften Kalkulation mit ±0,0003 Zoll angeboten. Die Machbarkeit muss für die tatsächliche Güte, den Durchmesser, die Länge, die Oberfläche und die Geradheitsanforderung geprüft werden.
Bedeutet präzisionsgeschliffen, dass der Stab gerade ist?
Nicht allein dadurch. Schleifen beschreibt einen Bearbeitungsweg; die Geradheit benötigt einen eigenen numerischen Grenzwert und eine Messlänge.
Sollte ich h9, h11 oder eine zweiseitige Toleranz anfordern?
Verwenden Sie das Maßsystem der freigegebenen Zeichnung oder Beschaffungsspezifikation. Geben Sie den numerischen Grenzwert an, damit der Lieferant den genauen Größenbereich und Weg prüfen kann, statt die Anforderung aus einer allgemeinen Bezeichnung abzuleiten.
Kann die angebotene Toleranz auf Zuschnitte angewendet werden?
Der Durchmesser kann dieselbe Anforderung bleiben, aber Schnittlänge, Endzustand, Grat, Fase und Geradheit über das kürzere Stück benötigen eigene Angaben.
Spezifikationsdetails mit Quellenangabe
Die Klassenbuchstaben auf einer Bearbeitungszeichnung für Stäbe entsprechen Zahlenwerten im System ISO 286. ISO 286-1:2010 definiert eine Wellenklasse wie h6 oder h9 als oberes Abmaß von null, wobei die Bandbreite durch die IT-Toleranzklasse festgelegt wird, und ISO 286-2:2010 listet die Breiten tabellarisch auf: bei einem Nennmaß über 18 bis 30 mm erlaubt h6 0 bis -0,013 mm, während h9 0 bis -0,052 mm erlaubt, und bei über 30 bis 50 mm beträgt das h9-Band 0 bis -0,062 mm. Beim gleichen Nenndurchmesser ist das h9-Band etwa 4 mal breiter als h6, sodass die Klasse, nicht das Wort geschliffen, den Prüfplan bestimmt.
In der Lieferpraxis von Beiyu wird spanend bearbeiteter Titanstab je nach Bestellung in h6 bis h9 oder H6 bis H9 gehalten, 4 Klassen in jeder Reihe, mit polierten und sandgestrahlten Oberflächenausführungen aus dem Werk. Beiyu kalkuliert diese Maßarbeit gegen die acht Stabnormen seines Werksdatenblatts, ASME SB348, ASTM B348, ASTM F67, ASTM F136, ISO 5832-2, ISO 5832-3, AMS 4928 und AMS-T-9047, und prüft die Zeichnungsklasse gegen die bestellte Norm, bevor die Schleifroute bestätigt wird.
Toleranzprüfung für Titanstab anfordern
Senden Sie Güte, Norm, Durchmesser oder Querschnitt, Lieferlänge, Toleranz, Geradheit, Oberfläche, Menge und Dokumentenanforderungen. Beiyu trennt die geforderten Zeichnungsgrenzen vom verfügbaren Fertigungsweg, bevor ein Angebot erstellt wird.
- Titanstab-Formen und -Güten durchsuchen
- Grade-2-Titanstab prüfen
- Siehe Grade 5 Ti-6Al-4V Titanstab
- Lesen Sie den Leitfaden zur Bearbeitung von Titanstab
Senden Sie die Zeichnung oder Anfrage per E-Mail an [email protected].