
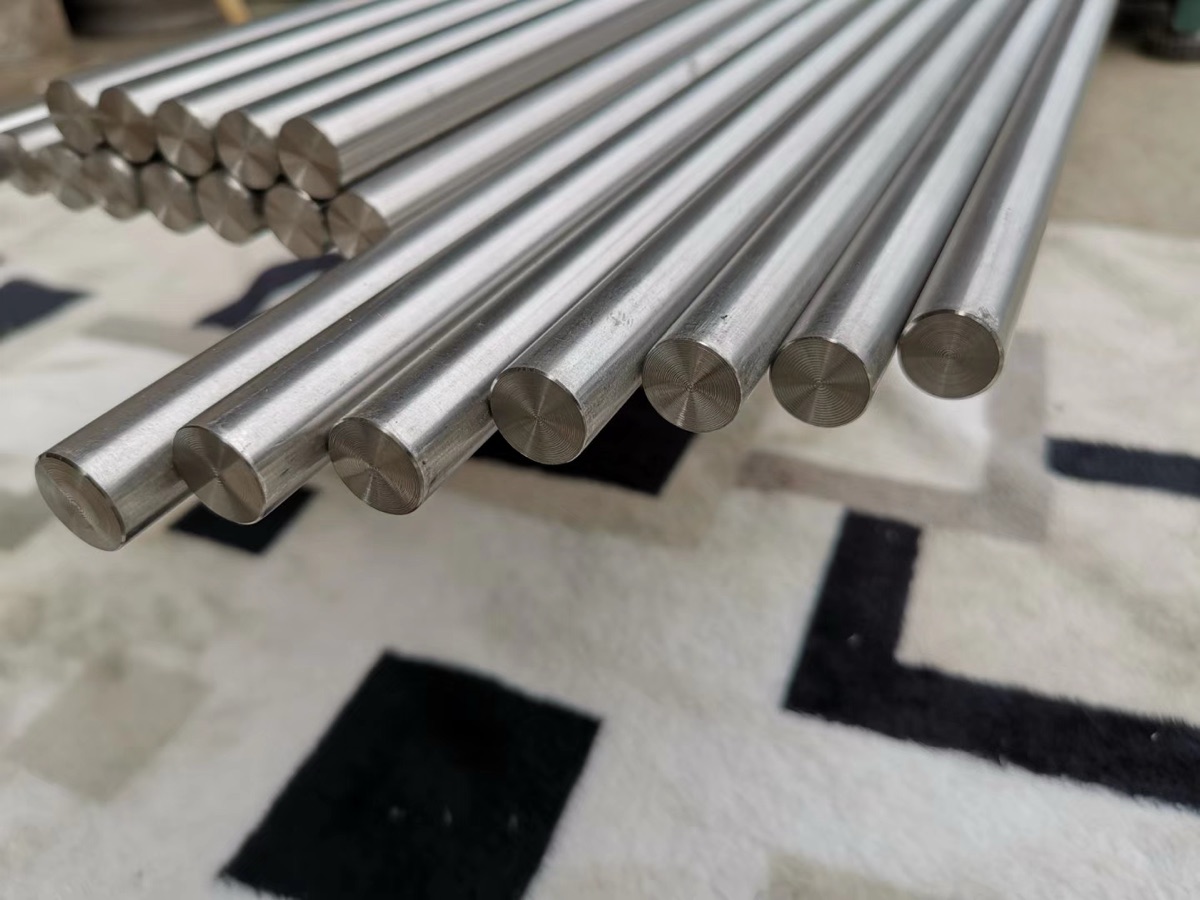
Titanstäbe lassen sich berechenbar zerspanen, wenn Sie von geglühtem Material in der richtigen Güte ausgehen, scharfes Hartmetall mit kontrollierter Geschwindigkeit fahren und das Werkzeug niemals reiben lassen. Titan leitet Wärme mit etwa einem Sechstel der Rate von Stahl, sodass sich die Wärme an der Schneidkante staut, und ein zu niedriger Vorschub verfestigt die Oberfläche und ruiniert den nächsten Schnitt. Wählen Sie zuerst Güte und Zustand, legen Sie dann Schnittgeschwindigkeiten und Vorschübe fest und kühlen Sie den Schnitt anschließend mit Flutkühlung.
Warum Titan dem Werkzeug widersteht
Zwei Eigenschaften verursachen fast jedes Problem bei der Titanzerspanung:
- Geringe Wärmeleitfähigkeit. Ti-6Al-4V leitet Wärme mit etwa einem Sechstel der Rate von Stahl. Die Wärme, die normalerweise mit dem Span abgeführt würde, verbleibt in der Schnittzone und konzentriert sich auf die Schneide, sodass Werkzeuge durch Hitze versagen, nicht durch Abrieb.
- Kaltverfestigung. Wenn die Schneide reibt statt zu schneiden, verfestigt sich die Oberflächenschicht sofort. Die nächste Umdrehung schneidet dann eine härtere Schicht, was den Verschleiß beschleunigt. Zerspaner nennen die Abhilfe „feed or flee“: weiterschneiden oder herausfahren, aber niemals verweilen.
Titan hat außerdem einen niedrigen Elastizitätsmodul, sodass dünne Teile nachgeben und zurückfedern, und es ist bei Temperatur chemisch reaktiv, weshalb eine stumpfe Schneide und ein verklebter Span die Oberfläche schnell ruinieren.
Beginnen Sie mit der richtigen Güte und dem richtigen Zustand
Die Zerspanbarkeit wird entschieden, bevor der Stab die Drehmaschine erreicht:
| Bearbeitungspunkt |
|---|
| Grade 2 (Reintitan) ist am nachsichtigsten bei Bearbeitung und Schweißen und wird für korrosionsbeständige Bauteile verwendet. |
| Grade 5 / Ti-6Al-4V ist fester und beanspruchender für Werkzeuge, aber der Arbeitswerkstoff für zerspante Strukturteile. Für Halbzeug nach Luftfahrtspezifikation siehe Ti-6Al-4V nach AMS 4928. |
| Grade 23 (Ti-6Al-4V ELI) verhält sich wie Grade 5 mit engerer Reinheit für zähigkeitskritische Teile. |
Der Zustand zählt ebenso viel wie die Güte. Geglühte Stäbe lassen sich berechenbarer zerspanen als lösungsgeglühte und ausgelagerte (STA) Stäbe, die härter und abrasiver sind. Wenn das Teil es zulässt, zerspanen Sie im geglühten Zustand. Siehe geglühter vs STA-Titanstab für das, was auf die Bestellung gehört. Wenn die Legierung noch nicht feststeht, wählen Sie sie im Leitfaden zur Güteauswahl für Titanstab bevor Zustand und Schnittzugabe festgelegt werden.
Schnittwerte, die standhalten
Verwenden Sie scharfe, beschichtete Hartmetallwerkzeuge, die für Titan ausgelegt sind. Dies sind Ausgangspunkte, keine Grenzwerte; anpassen nach Werkzeug, Steifigkeit und Kühlmittel.
| Betrieb | Ti-6Al-4V Ausgangs-Schnittgeschwindigkeit | Vorschub |
|---|---|---|
| Drehen (beschichtetes Hartmetall) | 30 bis 60 m/min (etwa 100 bis 200 SFM) | moderat; achten Sie auf eine reale Spanbelastung |
| Fräsen (beschichtetes Hartmetall) | 25 bis 50 m/min | bei oder über 0,05 bis 0,12 mm/Zahn |
| Mindestvorschub | über ~0,002 in (0,05 mm) pro Zahn bleiben | unterhalb dieses Werts reibt die Schneide und verfestigt sich |
Die Geschwindigkeit ist die empfindliche Variable. Aufgrund des Taylor-Standzeit-Zusammenhangs kann eine Erhöhung der Schnittgeschwindigkeit um 10 Prozent die Werkzeugstandzeit um 30 bis 50 Prozent verkürzen. Im Zweifel die Geschwindigkeit senken und den Vorschub beibehalten.
Kaltverfestigung und Werkzeugverschleiß bewältigen
| Zustand und Oberfläche |
|---|
| Verwenden Sie scharfe Werkzeuge und ersetzen Sie sie, bevor sie stumpf werden; eine stumpfe Schneide reibt, verfestigt die Oberfläche und ruiniert die Oberflächengüte. |
| Lassen Sie das Werkzeug nie verweilen oder reiben. Halten Sie eine konstante Spanbelastung und Vorschub in den Schnitt. |
| Bevorzugen Sie Gleichlauffräsen und vermeiden Sie das erneute Schneiden der kaltverfestigten Haut aus einem vorherigen Schnitt. |
| Verwenden Sie auf die Schneide gerichtete Hochdruck-Schwallkühlung, um Wärme aus der Schnittzone abzuführen. Die Wärmekontrolle ist der wichtigste Hebel für die Werkzeugstandzeit. |
| Halten Sie den Aufbau starr. Durchbiegung bei schlankem Stab verursacht Rattern und Nachschneiden. |
Stabmaterial kaufen, das sich vorhersehbar zerspanen lässt
Die halbe Arbeit für eine saubere Titanbearbeitung liegt im eingehenden Stab. Bei der Bestellung von Stab-Rohmaterial zur Bearbeitung:
| Anzugebendes Feld |
|---|
| Geben Sie den geglühten Zustand an, sofern das Teil nicht STA-Festigkeit benötigt. |
| Fordern Sie das Werkstoffzeugnis mit Chemie- und mechanischen Ergebnissen nach Charge an, damit Härte und Festigkeit vor dem Zuschnitt bekannt sind. |
| Geben Sie die für die Aufspannung benötigte Durchmessertoleranz und Geradheit an; kaltfertiges Stabmaterial hält engere Werte als warmgewalztes. Siehe Titanstab Formen und Toleranzen. |
| Fügen Sie über das Fertigmaß hinaus eine Aufmaßzugabe hinzu, besonders bei warmgewalztem Stab mit stärkerer Oberfläche. |
Häufig gestellte Fragen
Warum verschleißt mein Werkzeug bei Titan so schnell?
Wärme. Titan leitet Wärme mit etwa einem Sechstel der Rate von Stahl, sodass sie sich auf die Schneide konzentriert. Reduzieren Sie die Schnittgeschwindigkeit, halten Sie den Vorschub, verwenden Sie scharfes Hartmetall und kühlen Sie den Schnitt reichlich.
Was verursacht Kaltverfestigung bei der Zerspanung von Titan?
Die Schneide reibt, statt zu schneiden. Ein zu niedriger Vorschub oder ein stumpfes Werkzeug verfestigt die Randschicht, sodass der nächste Schnitt eine härtere Schicht bearbeitet. Halten Sie den Vorschub über etwa 0,002 in pro Zahn und lassen Sie das Werkzeug nie verweilen.
Ist Grade 2 leichter zu bearbeiten als Grade 5?
Ja. Reintitan Grade 2 ist weicher und nachgiebiger; Grade 5 (Ti-6Al-4V) ist fester und werkzeugbelastender. Geglühtes Material beider Güten lässt sich vorhersehbarer bearbeiten als STA.
Sollte ich Titan im geglühten oder im STA-Zustand bearbeiten?
Wo es das Bauteil zulässt, geglüht bearbeiten; STA-Stab ist härter und abrasiver. Bestätigen Sie den Zustand in der Stabbestellung.
Wie diese Werte ermittelt werden
Die oben genannten Bereiche für Schnittgeschwindigkeit und Vorschub sind typische Ausgangswerte für beschichtetes Hartmetall auf Ti-6Al-4V, entnommen aus Zerspanungsdaten für Hartmetallwerkzeuge bei Titanlegierungen. Behandeln Sie sie als Ausgangsbasis und passen Sie sie an Ihr Werkzeug, die Steifigkeit und das Kühlmittel an. Das Wärmeverhalten spiegelt veröffentlichte Titanwerkstoffdaten wider: Ti-6Al-4V leitet Wärme mit etwa einem Sechstel der Rate von Kohlenstoffstahl, weshalb sich die Wärme an der Schneide konzentriert. Die hier genannten Grade-, Zustands- und Stabtoleranzen folgen ASTM B348 (Titanstab und -vorblock), AMS 4928 (Luft- und Raumfahrt-Ti-6Al-4V-Stab) und AMS 2241 (Toleranzen für Titanstab und -draht). Bestätigen Sie die endgültigen Schnittparameter anhand der Daten Ihres Werkzeuglieferanten und bestätigen Sie Grade und Zustand anhand des Werkstoffzeugnisses für die jeweilige Charge.
Die Materialangaben, die die Taktzeit vor dem ersten Schnitt bestimmen
Zerspanungsergebnisse werden meist als Frage von Werkzeug und Parametern diskutiert. Das Ausgangsmaterial entscheidet einen großen Teil davon, und diese Felder werden auf der Bestellung festgelegt, nicht an der Maschine.
| Feld | Was es an der Maschine ändert |
|---|---|
| Durchmessertoleranz | Ob der Stab ohne Nachrichten in einer Spannzange läuft |
| Geradheit | Vorschub-, Ratter- und Stangenladerverhalten |
| Oberflächenzustand | Bearbeitungszugabe und ob eine kontaminierte Schicht entfernt werden muss |
| Lieferzustand | Der metallurgische Zustand, den die Oberfläche nicht impliziert |
Was Beiyu zum Weg des präzisionsgeschliffenen Stabs veröffentlicht
Diese gelten für die dokumentierte spitzenlos geschliffene Route von 3,175 mm bis 25,4 mm Durchmesser, als geprüfte Produktionsfähigkeit und nicht als Lagerbestandsangabe.
| Feld | Veröffentlichter Wert |
|---|---|
| Durchmessertoleranz | ±0,0127 mm (±0,0005 in), auf Anfrage verengt auf ±0,0076 mm |
| Geradheit | 0,5 mm pro Meter, und 0,3 mm pro Meter bei Durchmessern bis 25 mm |
| Prüfung | Ultraschall, Wirbelstrom, optische Oberflächenprüfung, Laser-Durchmessermessung und Geradheit, jeweils an 100 Prozent des Loses |
| Zertifikat | Abnahmeprüfzeugnis EN 10204 3.1 mit Chargennummer-Rückverfolgbarkeit |
Diese Kontrollen gehören zum angebotenen Präzisionsprogramm und werden nicht auf den vollen Rundstabbereich von 1 mm bis 500 mm übertragen.
Spezifikationsdetails mit Quellenangabe
Das Zerspanungsverhalten von Titanstab geht zunächst auf veröffentlichte Werkstoffdaten zurück, bevor es auf Werkzeugwahlen zurückgeht. Daten des ASM Handbook geben die Wärmeleitfähigkeit von Ti-6Al-4V bei Raumtemperatur mit etwa 6,7 W/m·K und den Elastizitätsmodul mit etwa 114 GPa an, die zwei Konstanten hinter der oben beschriebenen Wärmekonzentration und Werkstückdurchbiegung. Auf der Lastseite, ASTM B348 legt die Mindestzugfestigkeit für Grade 2 auf 345 MPa gegenüber 895 MPa für Grade 5 fest, was den größten Teil des Zerspanbarkeitsunterschieds zwischen den beiden Güten in einem Zahlenpaar zusammenfasst.
Beiyu Titanium liefert Zerspanungsstab in den Querschnittsformen, die Betriebe direkt aufspannen: Quadratstab von 3 x 3 mm bis 500 x 500 mm, Flachstab von 3 x 12,7 mm bis 30 x 500 mm und Sechskantstab bis 17 mm Schlüsselweite, neben Rundstab, jeweils freigegeben in einem der drei Lieferzustände, die auf dem Werksdatenblatt mit R, M und Y codiert sind, ein von der Oberfläche getrenntes Bestellfeld. Für toleranzkritisches Material bietet Beiyu Stab nach ISO-Toleranzklassen h6 bis h9 mit polierten oder sandgestrahlten Oberflächen an, sodass das Durchmesseraufmaß, mit dem ein Programmierer plant, bereits im Werk festgelegt wird und nicht erst beim ersten Schnitt ermittelt werden muss.
Titanstab-Lagermaterial anfragen
Senden Sie Güte, Zustand, Größe, Toleranz und benötigte Dokumente, und Beiyu bestätigt den Bestand gegen Ihren Bearbeitungsplan vor der Angebotserstellung. Kontakt [email protected].