
Jeder Titanstab, jede Platte, jedes Rohr und Schmiedeteil beginnt als Titanschwamm und durchläuft dieselbe grundlegende Route: der Schwamm wird zu einem Barren erschmolzen, der Barren durch Schmieden oder Walzen zu einer Halbzeugform umgeformt und anschließend auf Güte, Maß und Oberfläche fertiggestellt. Wer diese Route kennt, versteht als Käufer, warum eine bestimmte Form die Normen, den Zustand und die Toleranzen trägt, die sie trägt, und was in der Bestellung zu bestätigen ist.
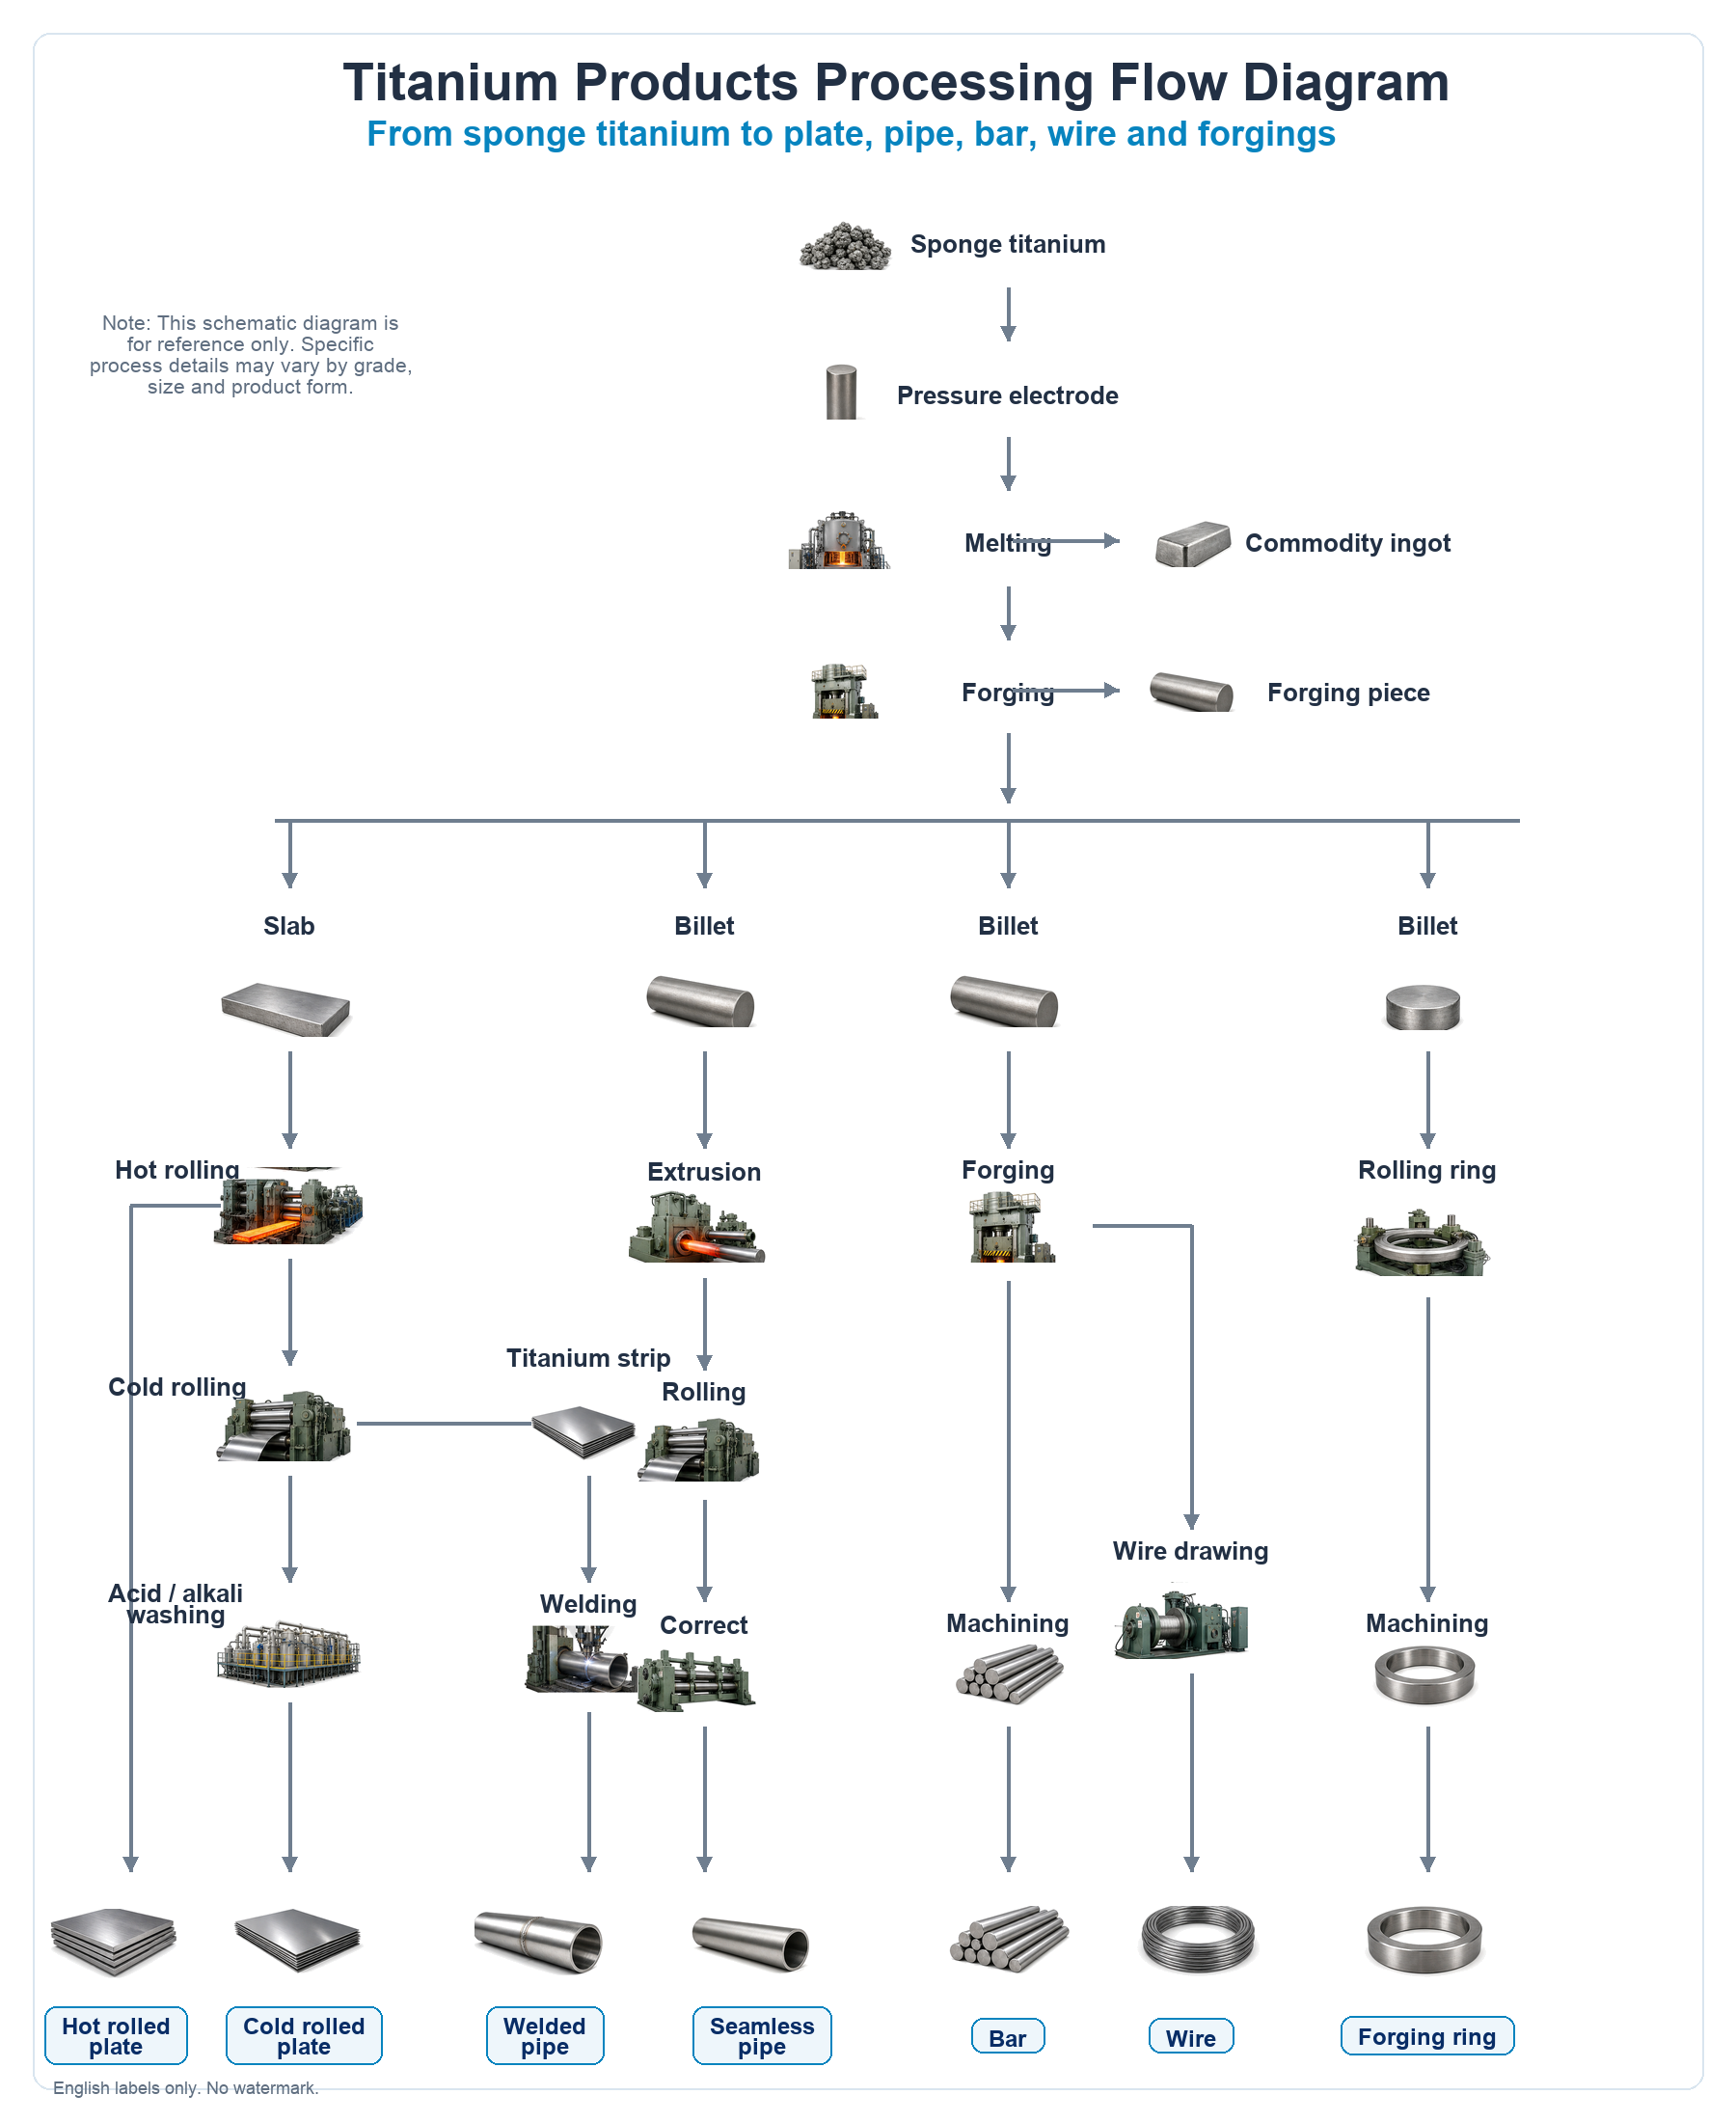
Vom Schwamm zum Barren: Schmelzen
Titanschwamm ist der Rohstoff. Er wird auf die Zielgüte abgemischt, zu Elektroden verpresst und unter Vakuum zu einem massiven Barren erschmolzen. Das Schmelzen unter Vakuum ist entscheidend, weil heißes Titan Sauerstoff, Stickstoff und Wasserstoff aus der Luft aufnimmt und diese Interstitials das Metall verspröden. Das Schmelzen unter Vakuum hält die Chemie kontrolliert. Hochwertiges Material wird für eine gleichmäßige Zusammensetzung oft mehrfach umgeschmolzen. Der Barren ist der Punkt, an dem Güte und Charge festgelegt werden, weshalb sich die Chargennummer auf dem Werkstoffzeugnis auf eine einzige Schmelze zurückführen lässt. Wie diese Chemie ausgewiesen wird, siehe einen Titanbarren-Prüfbericht lesen.
Vom Barren zum Halbzeug: Schmieden, Walzen, Strangpressen und Ziehen
Der Barren wird durch Warmumformung in die vom Käufer benötigte Form gebracht. Das Umformverfahren ist es, was die Produktfamilien unterscheidet.
| Prozess | Hergestellte Halbzeugform | Typische Anwendung |
|---|---|---|
| Schmiedeteil | Geschmiedeter Stab, Ring, Scheibe, Block | endkonturnahe Formen, Teile mit hoher Integrität |
| Warm- und Kaltwalzen | Platte, Blech, Band, Folie | Flachprodukte zur Weiterverarbeitung |
| Walzen und Fertigbearbeitung von Stabmaterial | runder, quadratischer, flacher und sechskantiger Stab | zerspante Teile und Verbindungselemente |
| Strangpressen und Kaltwalzen | nahtlose Rohre | Wärmetauscher, Prozessrohrleitungen |
| Umformung und Schweißen von Band | geschweißtes Rohr | größere Durchmesser und längere Längen |
| Drahtziehen | gerader Draht, Coildraht und Spulendraht | Schweißzusatzwerkstoff, Verbindungselemente, Federn |
Deshalb können ein nahtloses Rohr und ein geschweißtes Rohr dieselbe Güte haben, aber unterschiedlichen Normen und Größenbereichen folgen: Der Weg zu jedem ist unterschiedlich. Dasselbe gilt für einen geschmiedeten Stab und einen gewalzten Stab. Beiyu liefert die Fertigformen aus diesem Weg als Titanstab, Blech und Platte, Rohr und Leitung, Schmiedeteile und Draht.
Endbearbeitung: die Schritte, die die endgültige Spezifikation festlegen
Eine Werkform ist erst fertig, wenn Oberfläche, Abmessungen und Zustand festgelegt sind. In diesen Schritten steckt ein Großteil der Bestelldetails.
| Prozessschritt | Aussage des Leitfadens |
|---|---|
| Entzundern und Beizen | Säure- oder Laugenbehandlung entfernt Walzzunder und die sauerstoffangereicherte Oberflächenschicht. Diese Schicht ist der spröde Alpha-Case; verbleibt er, kommt es im Betrieb zu Rissbildung, weshalb für kritische Anwendungen gebeizte oder bearbeitete Oberflächen spezifiziert werden. Hintergrund: Alpha-Case an Titan. |
| Richten und Schneiden | bringt Stab und Rohr auf die in der Bestellung angegebene Geradheits- und Längentoleranz. |
| Oberflächenbearbeitung | poliert, geschliffen, sandgestrahlt oder blank, gewählt danach, wie das Teil verwendet oder bearbeitet wird. |
| Wärmebehandlung | Glühen für Duktilität, oder Lösungsglühen und Auslagern für höhere Festigkeit bei Legierungsgüten. |
| Prüfung und Dokumentation | chemische Zusammensetzung, mechanische Eigenschaften und Maßprüfungen, dokumentiert in den vereinbarten Freigabedokumenten, mit Dokumentation nach EN 10204 3.1 und Chargenrückverfolgbarkeit, wenn spezifiziert und vereinbart. |
Warum der Weg bei der Bestellung wichtig ist
Jede Produktform ist einer eigenen Norm zugeordnet, weil jede auf eine andere Weise hergestellt wird: Stab und Vorblock nach ASTM B348, Blech und Platte nach ASTM B265, Rohr nach ASTM B338, B861 und B862, Schmiedeteile nach ASTM B381 und Draht nach AWS A5.16 und ASTM B863. Geben Sie in der Anfrage Form, Güte, Größe, Zustand und Norm an, damit die Bestellung dem richtigen Produkt zugeordnet und danach zertifiziert wird. Zu den Güten selbst siehe die Vergleichsleitfaden für Titangüten, und für die Normen siehe die Leitfaden zu Titannormen. Prüfen Sie Titan-Verarbeitungsdienstleistungen für die Arbeiten, die in Ihren Auftrag aufgenommen werden sollen, dann senden Sie Ihre Anforderung und Ihren Dokumentbedarf zur Angebotserstellung.
FAQ
Wie wird Titan geschmolzen?
Titanschwamm wird zu Elektroden verdichtet und unter Vakuum zu einem Barren geschmolzen, oft mehr als einmal für eine gleichmäßige Zusammensetzung. Das Vakuumschmelzen hält Sauerstoff, Stickstoff und Wasserstoff aus dem Metall fern.
Was ist der Unterschied zwischen nahtlosem und geschweißtem Titanrohr?
Nahtloses Rohr wird durch Strangpressen und Kaltwalzen ohne Schweißnaht hergestellt; geschweißtes Rohr wird aus Band geformt und geschweißt, was größere Durchmesser und längere Längen ermöglicht. Gleiche Güte, unterschiedliche Route, unterschiedliche Normen und Größenbereiche.
Warum werden Titanprodukte gebeizt?
Warmumformung hinterlässt Walzzunder und eine sauerstoffangereicherte Alpha-Case-Schicht auf der Oberfläche. Beizen entfernt beides und hinterlässt eine saubere Oberfläche, die weder reißt noch die Bearbeitung verunreinigt.
Ist ein Schmiedestab besser als ein Walzstab?
Sie werden für unterschiedliche Anforderungen unterschiedlich hergestellt. Schmieden wird für endkonturnahe Formen und Bauteile mit hoher Integrität eingesetzt; gewalztes Stabmaterial ist die effiziente Route für gerades Material, das bearbeitet wird. Güte und Zertifikatsanforderung ändern sich nicht; die Form ändert sich.
Welche Dokumente werden mit Material aus dieser Route geliefert?
Das Freigabepaket folgt dem Angebot und der Bestellung. EN 10204 3.1 Dokumentation mit den erforderlichen chemischen und mechanischen Ergebnissen sowie Chargennummer-Rückverfolgbarkeit ist enthalten, sofern angegeben und vereinbart.
Welchen Weg jede Walzproduktform von demselben Barren aus nimmt
Jede Titan-Walzproduktform in diesem Katalog beginnt mit denselben zwei Schritten: Titanschwamm wird zu einer abschmelzenden Elektrode verdichtet, und die Elektrode wird zu einem Barren erschmolzen. Was eine Platte von einem nahtlosen Rohr unterscheidet, ist alles, was danach geschieht. Die folgende Tabelle ist die Arbeitsversion dieser Aufteilung.
| Halbzeugform | Weg ausgehend vom Barren |
|---|---|
| Warmgewalzte Platte | Barren zu Schmiedeplatte, dann Warmwalzen, dann Säure- und Alkalibeizen |
| Kaltgewalzte Platte und Blech | Barren zu Bramme, Warmwalzen, Kaltwalzen, anschließend Säure- und Laugenbeizen |
| Band und Coil | Barren zu Bramme, Warmwalzen, dann Kaltwalzen zu Band |
| Geschweißte Rohrleitung | Band, dann Umformen und Schweißen |
| Nahtlose Rohrleitung | Barren zu Vorblock, Strangpressen, Walzen, dann Richten |
| Stab und Rundstab | Barren zu Vorblock, Schmieden, dann Zerspanung und Endbearbeitung |
| Draht | Barren zu Vorblock oder Drahtausgangsmaterial, dann Ziehen |
| Geschmiedeter Ring | Barren zu Vorblock, Ringwalzen, dann Zerspanung |
Zwei Verzweigungspunkte in dieser Tabelle bestimmen das meiste von dem, was ein Käufer auf dem Zertifikat sieht. Der erste ist Bramme gegen Vorblock: Auf diesen üblichen Wegen versorgt die Bramme die Flachprodukte und der Vorblock die runden, stranggepressten, gezogenen und ringgewalzten Formen, und die Aufteilung erfolgt früh. Der zweite ist Band gegen Vorblock für Rohr, was dem Unterschied zwischen einem geschweißten und einem nahtlosen Rohr entspricht. Prozessdetails variieren zwischen den Werken und zwischen den Bestellungen, daher sind die Wege als üblicher Pfad und nicht als feste Abfolge zu verstehen.
Der Schmelzschritt, und warum sich die Nachfrage nach der Anzahl lohnt
Von Beiyu geliefertes Material wird auf einem dreifachen Vakuumlichtbogen-Umschmelzweg erzeugt, das heißt, das Herstellerwerk schmilzt den Block dreimal unter Vakuum um. Ein drittes Umschmelzen wird für Reinheit gekauft, nicht für Konformität, und das ist der allgemeine Grund, warum es diesen Weg gibt: Die Anzahl der Schmelzen ist nicht das, was eine Chemietabelle prüft, sodass eine zweifach geschmolzene Charge dieselben Zusammensetzungsgrenzen erfüllen kann. Da es sich um einen Weg und nicht um ein Prüfergebnis handelt, wird er Charge für Charge in der mit der Bestellung gelieferten Dokumentation bestätigt, nicht anhand eines Datenblatts.
Interstitials verdienen eine gesonderte Anmerkung, da sie sich nicht alle gleich verhalten. Sauerstoff und Stickstoff werden in der Schmelze festgelegt: Walzen, Schmieden und Glühen verändern Festigkeit und Gefüge, aber keiner dieser Schritte senkt einen Sauerstoff- oder Stickstoffwert, weshalb die Schmelzchemie bestimmt, welche Güte-Grenzwerte eine Charge erfüllen kann. Sauerstoff kann später noch an der Oberfläche hinzukommen, als sauerstoffangereicherte Schicht, die entsteht, wenn Titan ungeschützt heiß an Luft gehalten wird. Wasserstoff ist die Ausnahme in die andere Richtung, da er durch Vakuumglühen reduziert werden kann. Die Schmelzchemie ist somit die vorgelagerte Kontrolle, und die nachgelagerten Schritte benötigen weiterhin ihre eigene Kontrolle und Verifizierung, statt als neutral behandelt zu werden.
Wo die Prüfung innerhalb der Route liegt, nicht danach
Eine Prozessbeschreibung endet üblicherweise bei der Fertigform. Was darüber entscheidet, ob diese Form abgenommen wird, ist, an welcher Stelle im Ablauf die Prüfung stattfindet und mit welchem Umfang, denn eine Prüfung am Rohteil und eine Prüfung nach der Endbearbeitung erfassen nicht dasselbe Material.
| Prüfpunkt | Abdeckung auf der Präzisions-Schleifstabroute | Was es festlegt |
|---|---|---|
| Ultraschall-Fehlerprüfung | 100 Prozent des Loses | Innere Ungänzen gegen die in der Bestellung genannte Abnahmeklasse |
| Wirbelstrom | 100 Prozent des Loses | Oberflächen- und oberflächennahe Ungänzen |
| Optische Oberflächenprüfung | 100 Prozent des Loses | Sichtbarer Oberflächenzustand über die gesamte Länge |
| Infrarot-Laser-Durchmessermessung | 100 Prozent des Loses | Durchmesser über die gesamte Länge, keine Stichprobe an den Enden |
| Geradheit | 100 Prozent des Loses | Durchbiegung gegenüber dem veröffentlichten Wert über eine angegebene Messlänge |
Fünf Prüfungen bei voller Abdeckung sind etwas anderes als fünf an Stichproben durchgeführte Prüfungen, weshalb die Spalte Abdeckung existiert. Dies sind die Prüfungen, die auf der angebotenen Präzisionslinie durchgeführt werden, als Produktionsfähigkeit betrachtet und nicht als pauschale Lageraussage angeboten.
Warum die Fertigungsstufe ebenso zählt wie die Prüfung
| Phase | Was eine Prüfung an dieser Stelle zeigen kann |
|---|---|
| Am umgeformten Rohling | Unstetigkeiten, die vorhanden sind, bevor Material abgetragen wird |
| Nach der Endbearbeitung | Der Zustand des Materials, das tatsächlich geliefert wird |
| Auf der Bestellung genannt | Welches der beiden der Käufer bezahlt, und gegen welche Abnahmeklasse |
Eine Bestellung, die die Prüfung, aber nicht die Stufe benennt, lässt die teuerste Unklarheit in der Route ungelöst.
Spezifikationsdetails mit Quellenangabe
Physikalische Konstanten erklären, warum die Titanproduktion um das Vakuumschmelzen herum aufgebaut ist. Daten aus dem ASM Handbook geben den Schmelzpunkt von unlegiertem Titan mit 1668 °C und seine Dichte mit 4,51 g/cm³ an, etwa 57 Prozent der 7,85 g/cm³ von Kohlenstoffstahl, und bei Schmelztemperatur reagiert das Metall mit Luft und mit herkömmlichen feuerfesten Materialien, weshalb die Produktionsschmelze unter Vakuum in einem wassergekühlten Kupfertiegel erfolgt, typischerweise über 2 oder 3 Umschmelzzyklen bei Legierungsgüten.
Beiyu Titanium liefert beide Extreme dessen, was dieser Weg erreichen kann: kaltgewalzte Folie bis 0,02 mm Dicke und bis 600 mm Breite am einen Ende, und geschweißtes Titanrohr in Längen bis 22000 mm am anderen, mit Kapillarrohr von 1 bis 5 mm Außendurchmesser bei 0,1 bis 2 mm Wanddicke dazwischen. Der Spulendraht in der obigen Tabelle beginnt bei 0,01 mm Durchmesser aus Beiyus Kaltziehweg, und die Zusatzwerkstoffzuordnung folgt AWS A5.16, Grade 2 wird als ERTi-2 und Grade 5 als ERTi-5 geliefert, sodass der Schweißzusatzwerkstoff gegen dasselbe Normblatt wie das Grundmetall bestellt werden kann.
Das fertige Ergebnis dieser Route sowie die Größen, die eine Bestellung abdecken kann, ist dargelegt in Titan-Rundstab im Bereich von 1 bis 500 mm.