
Cada barra, chapa gruesa, tubo y pieza forjada de titanio comienza como esponja de titanio y pasa por la misma ruta general: fundir la esponja para convertirla en un lingote, transformar el lingote en una forma de fábrica mediante forja o laminación, y después terminarlo según una calidad, tamaño y superficie. Conocer esa ruta indica al comprador por qué una forma determinada tiene las normas, el estado y las tolerancias que tiene, y qué confirmar en el pedido.
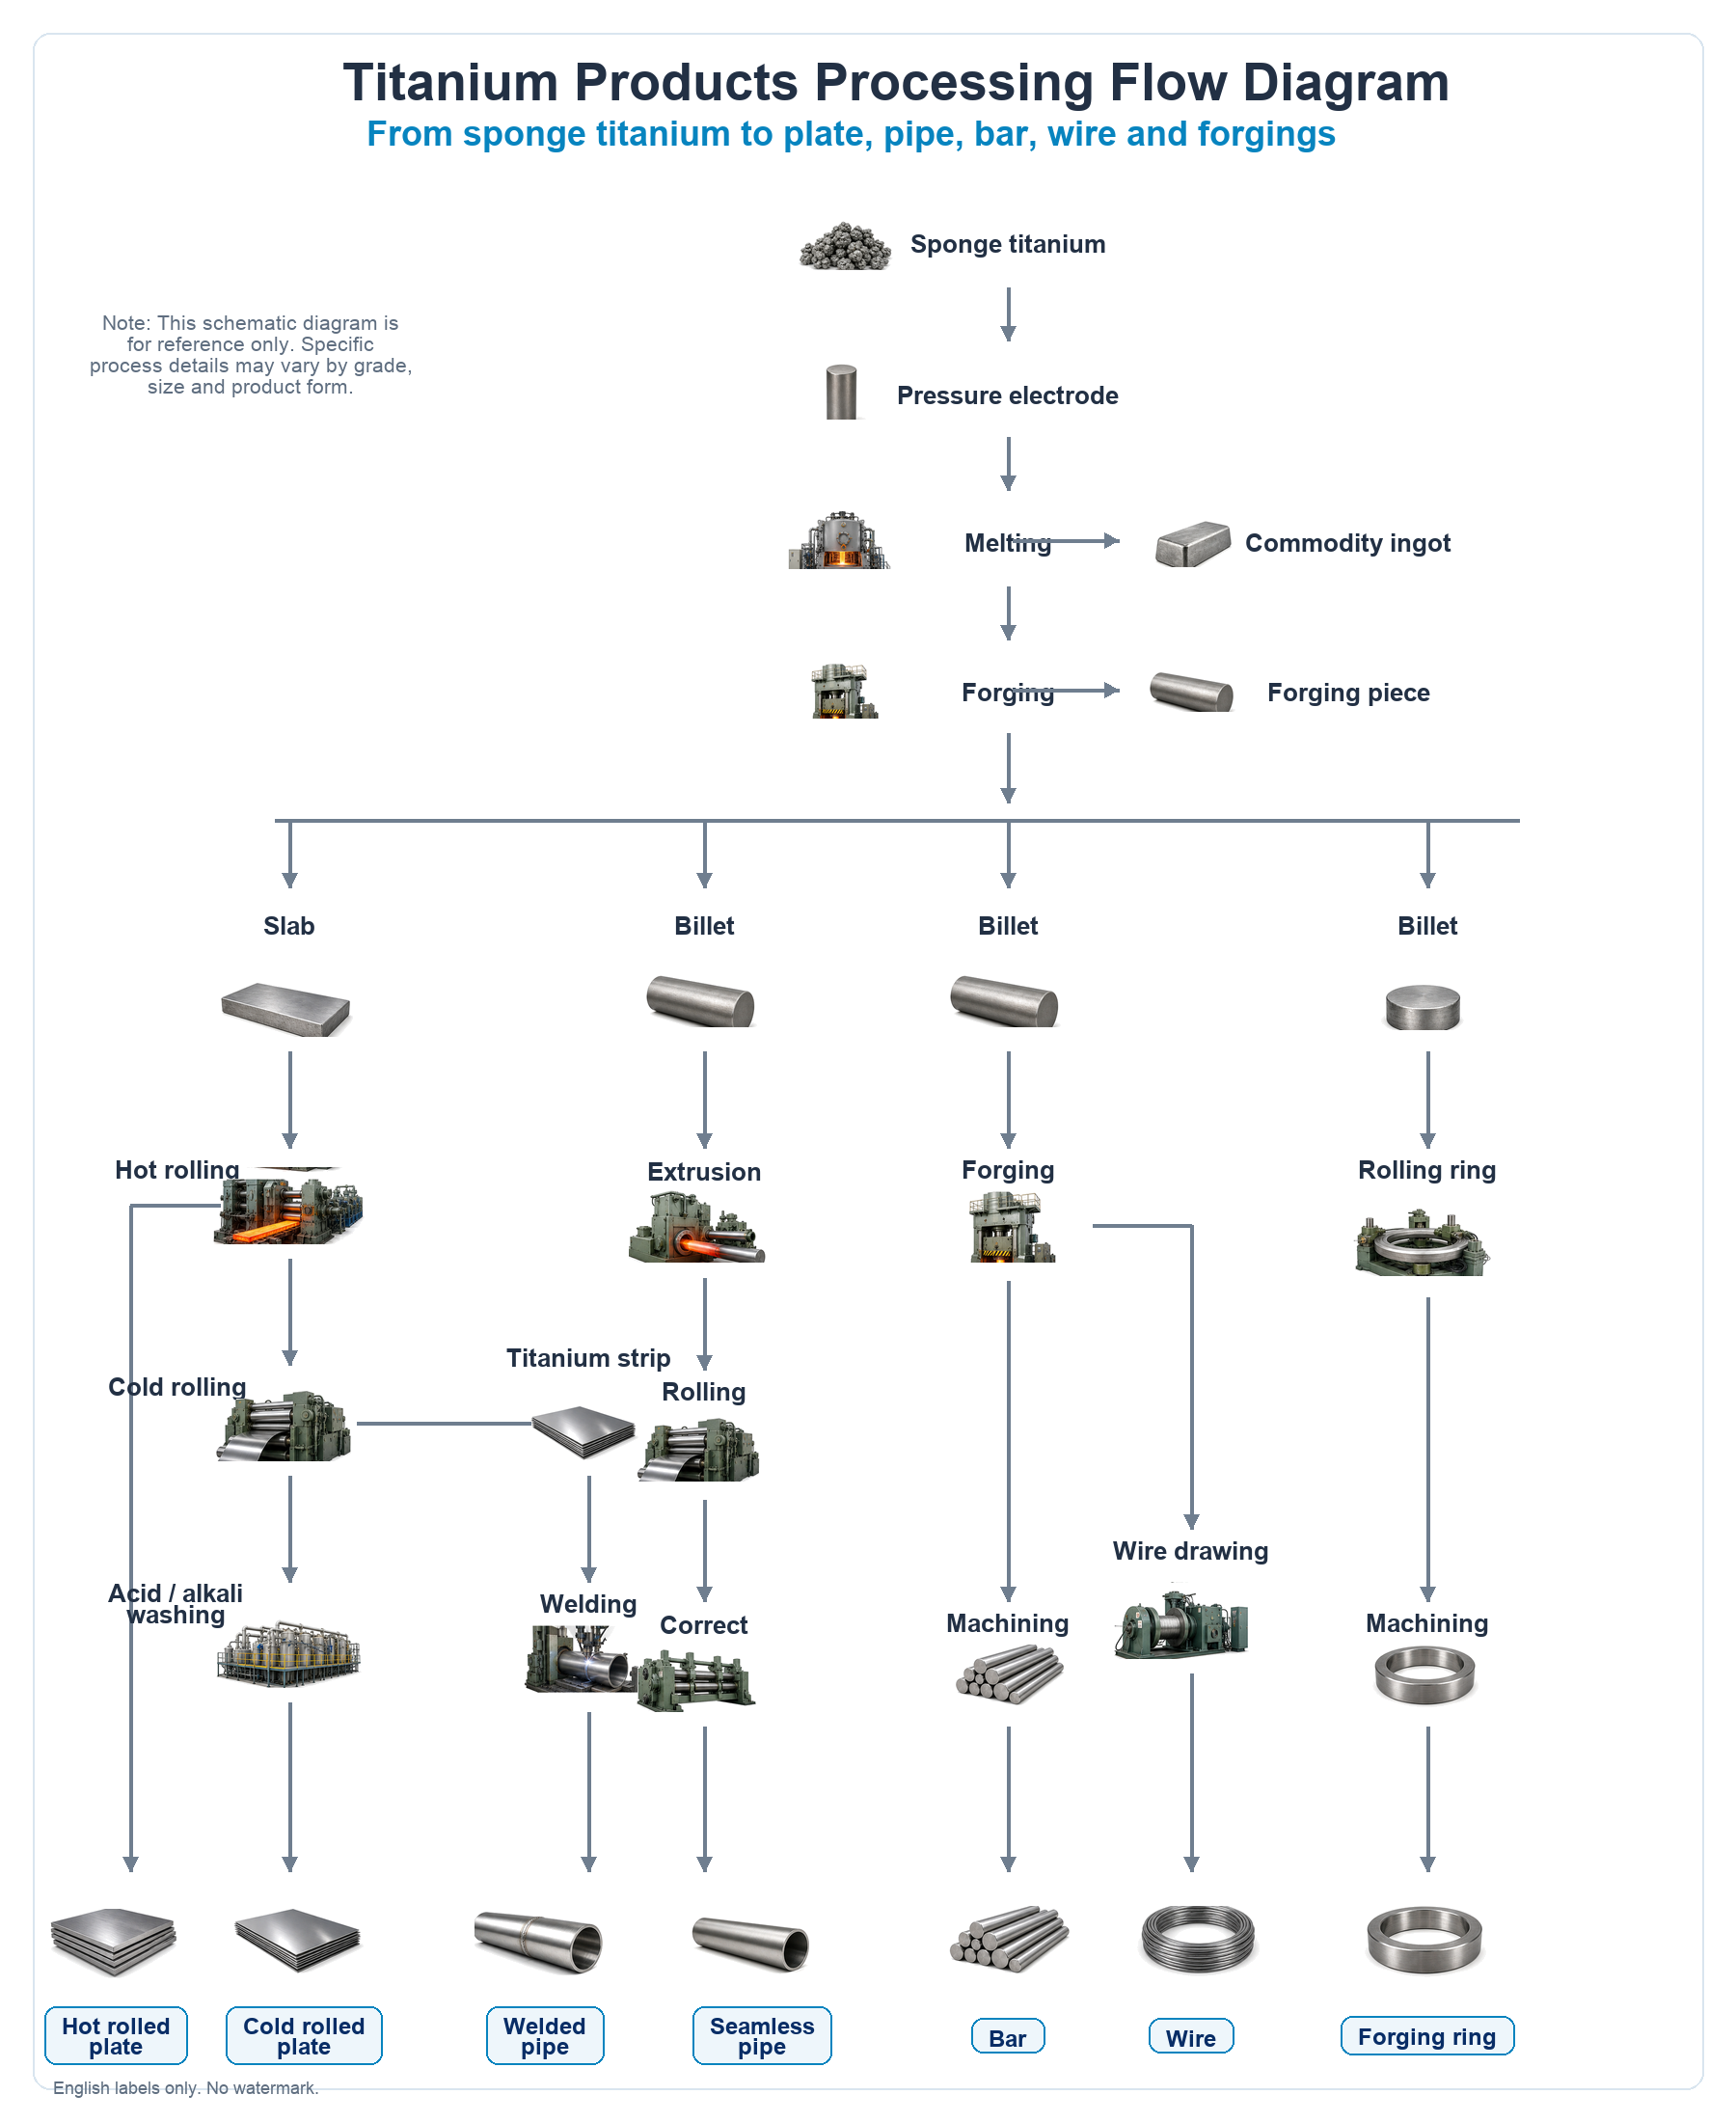
De esponja a lingote: fusión
La esponja de titanio es la materia prima de alimentación. Se mezcla para alcanzar la calidad objetivo, se compacta en electrodos y se funde al vacío para obtener un lingote macizo. La fusión al vacío es importante porque el titanio caliente absorbe oxígeno, nitrógeno e hidrógeno del aire, y esos intersticiales fragilizan el metal; la fusión al vacío mantiene controlada la composición química. El material de alta integridad suele fundirse más de una vez para obtener una composición uniforme. El lingote es el punto en el que se fijan la calidad y la colada, por lo que el número de colada del certificado de materiales se remonta a una única fusión. Para saber cómo se informa esa composición química, consulte cómo leer un informe de ensayo de lingote de titanio.
De lingote a forma de fábrica: forja, laminación, extrusión y trefilado
El lingote se transforma mediante trabajo en caliente en la forma que necesita el comprador. El método de trabajo es lo que diferencia las familias de productos.
| Proceso | Forma de fábrica producida | Uso típico |
|---|---|---|
| Pieza forjada | barra forjada, anillo, disco, bloque | formas próximas a la forma final, piezas de alta integridad |
| Laminación en caliente y en frío | chapa gruesa, chapa fina, fleje, lámina | productos planos para fabricación |
| Laminación y acabado de material en barra | barra redonda, cuadrada, plana y hexagonal | piezas mecanizadas y elementos de fijación |
| Extrusión y laminación en frío | tubo sin soldadura | intercambiadores de calor, tuberías de proceso |
| Conformación y soldadura de fleje | tubo soldado | diámetros mayores y longitudes más largas |
| Trefilado de alambre | alambre recto, en bobina y en carrete | material de aporte para soldadura, elementos de fijación, muelles |
Por ello, un tubo sin soldadura y un tubo soldado pueden ser de la misma calidad, pero seguir normas y rangos de tamaño diferentes: la ruta para cada uno es distinta. Lo mismo se aplica a una barra forjada y una barra laminada. Beiyu suministra las formas acabadas de esta ruta como barra de titanio, chapa fina y chapa gruesa, tubo, piezas forjadas y alambre.
Acabado: las etapas que establecen la especificación final
Una forma de fábrica no está terminada hasta que se definen su superficie, dimensiones y estado. Estos pasos son donde se concentra gran parte del detalle del pedido.
| Etapa del proceso | Qué indica la guía |
|---|---|
| Descascarillado y decapado | el tratamiento ácido o alcalino elimina la cascarilla de laminación y la capa superficial enriquecida en oxígeno. Esa capa es la capa alfa frágil; dejarla provoca fisuración en servicio, por lo que se especifican superficies decapadas o mecanizadas para trabajos críticos. Información de referencia: capa alfa en titanio. |
| Enderezado y corte | llevar la barra y el tubo a la rectitud y la tolerancia de longitud indicadas en el pedido. |
| Acabado superficial | pulido, rectificado, arenado o brillante, elegido según el uso o mecanizado de la pieza. |
| Tratamiento térmico | recocido para ductilidad, o tratamiento de solución y envejecimiento para mayor resistencia en calidades de aleación. |
| Inspección y documentación | composición química, propiedades mecánicas y comprobaciones dimensionales registradas en los documentos de liberación acordados, con documentación EN 10204 3.1 y trazabilidad por número de colada cuando se especifican y acuerdan. |
Por qué la ruta importa al realizar un pedido
Cada forma corresponde a su propia norma porque cada una se fabrica de manera distinta: barra y tocho según ASTM B348, chapa fina y chapa gruesa según ASTM B265, tubo según ASTM B338, B861 y B862, piezas forjadas según ASTM B381 y alambre según AWS A5.16 y ASTM B863. Indique la forma, la calidad, las medidas, el estado y la norma en la solicitud para que el pedido se asigne al producto correcto y se certifique conforme a él. Para las propias calidades, consulte la guía comparativa de calidades de titanio, y para las normas consulte la guía de normas de titanio. Revise servicios de procesamiento de titanio para el trabajo que incluir en su pedido, después envíe sus requisitos y necesidades documentales para recibir una oferta.
Preguntas frecuentes
¿Cómo se funde el titanio?
La esponja de titanio se compacta en electrodos y se funde al vacío en un lingote, a menudo más de una vez para obtener una composición uniforme. La fusión al vacío mantiene el oxígeno, el nitrógeno y el hidrógeno fuera del metal.
¿Cuál es la diferencia entre el tubo de titanio sin soldadura y el soldado?
El tubo sin soldadura se fabrica mediante extrusión y laminación en frío sin cordón de soldadura; el tubo soldado se conforma y suelda a partir de fleje, lo que permite diámetros mayores y longitudes más largas. Misma calidad, ruta diferente, normas y rangos de tamaño diferentes.
¿Por qué se decapan los productos de titanio?
El trabajo en caliente deja cascarilla de laminación y una capa alfa enriquecida en oxígeno en la superficie. El decapado elimina ambas, dejando una superficie limpia que no se fisurará ni contaminará el mecanizado.
¿Es una barra forjada mejor que una barra laminada?
Se fabrican de manera diferente para necesidades distintas. La forja se utiliza para formas próximas a la forma final y piezas de alta integridad; la barra laminada es la ruta eficiente para material recto que se mecanizará. La calidad y el requisito de certificado no cambian; la forma sí.
¿Qué documentos acompañan al material de esta ruta?
El paquete de liberación se ajusta a la oferta y al pedido. Se incluye documentación EN 10204 3.1 con los resultados de composición química y mecánicos requeridos y trazabilidad por número de colada cuando se especifica y acuerda.
Qué proceso sigue cada formato de fábrica a partir del mismo lingote
Todos los formatos de fábrica de titanio de este catálogo comienzan con los mismos dos pasos: la esponja de titanio se compacta en un electrodo consumible y el electrodo se funde para formar un lingote. Lo que diferencia una chapa gruesa de un tubo sin soldadura es todo lo que sucede después. La tabla siguiente es la versión práctica de esa separación.
| Formato de fábrica | Proceso a partir del lingote |
|---|---|
| Chapa gruesa laminada en caliente | Del lingote al desbaste plano forjado, después laminación en caliente y, finalmente, decapado ácido y alcalino |
| Chapa gruesa y chapa fina laminadas en frío | Del lingote al desbaste plano, laminación en caliente, laminación en frío y, finalmente, decapado ácido y alcalino |
| Fleje y bobina | Del lingote al desbaste plano, laminación en caliente y, después, laminación en frío hasta obtener fleje |
| Tubo soldado | Fleje, después conformado y soldadura |
| Tubo sin soldadura | Del lingote al tocho, extrusión, laminación y, después, enderezado |
| Barra y varilla | Del lingote al tocho, forja y, después, mecanizado y acabado |
| Alambre | Del lingote al tocho o al material de partida para alambre y, después, trefilado |
| Anillo forjado | Del lingote al tocho, laminación de anillos y, después, mecanizado |
Dos bifurcaciones de esa tabla determinan gran parte de lo que un comprador ve en el certificado. La primera es desbaste plano frente a tocho: en estos procesos habituales, el desbaste plano alimenta los productos planos y el tocho alimenta los formatos redondos, extruidos, estirados y de anillos laminados, y la separación se produce pronto. La segunda es fleje frente a tocho para tubos, que constituye la diferencia entre un tubo soldado y uno sin soldadura. Los detalles del proceso varían entre fábricas y entre pedidos, por lo que conviene tratar estos procesos como el recorrido habitual y no como una secuencia fija.
La etapa de fusión y por qué conviene preguntar por su número
El material suministrado por Beiyu se produce mediante una vía de triple refusión por arco al vacío, lo que significa que la fábrica productora refunde el lingote tres veces al vacío. Una tercera refusión se compra por limpieza y no por cumplimiento, que es la razón general de que exista esta vía: el número de fusiones no es lo que comprueba una tabla de composición química, por lo que una colada fundida dos veces puede cumplir los mismos límites de composición. Como se trata de una vía y no de un resultado de ensayo, la forma de confirmarla es colada por colada en la documentación suministrada con el pedido, y no a partir de una ficha técnica.
Los intersticiales merecen una nota aparte, porque no todos se comportan igual en las etapas posteriores. El oxígeno y el nitrógeno se fijan en la fusión: la laminación, la forja y el recocido modifican la resistencia y la estructura, pero ninguno reduce un resultado de oxígeno o nitrógeno, por lo que la composición química de la colada determina qué límites de calidad puede cumplir. El oxígeno todavía puede incorporarse después en la superficie, como la capa enriquecida en oxígeno que se forma cuando el titanio se mantiene caliente al aire sin protección. El hidrógeno es la excepción en sentido contrario, ya que puede reducirse mediante recocido al vacío. Por tanto, la composición química de la colada es el control inicial, y las etapas posteriores siguen necesitando su propio control y verificación en lugar de tratarse como neutras.
Dónde se sitúa la inspección dentro del proceso, no después de él
Una descripción del proceso suele terminar en la forma acabada. Lo que determina si esa forma se acepta es dónde se realiza la inspección durante el proceso y con qué cobertura, porque una comprobación sobre una pieza en bruto y otra después del mecanizado final no abarcan el mismo material.
| Comprobación | Cobertura en la vía de barra rectificada de precisión | Qué define |
|---|---|---|
| Detección de defectos por ultrasonidos | 100 por ciento del lote | Discontinuidades internas conforme a la clase de aceptación indicada en el pedido |
| Corrientes inducidas | 100 por ciento del lote | Discontinuidades superficiales y próximas a la superficie |
| Inspección óptica de la superficie | 100 por ciento del lote | Estado superficial visible a lo largo de toda la longitud |
| Medición de diámetro por láser infrarrojo | 100 por ciento del lote | Diámetro a lo largo de la longitud, no una comprobación puntual en los extremos |
| Rectitud | 100 por ciento del lote | Curvatura respecto al valor publicado sobre una longitud de referencia indicada |
Cinco comprobaciones con cobertura total no equivalen a cinco comprobaciones realizadas sobre muestras, por lo que existe la columna de cobertura. Estas son las comprobaciones realizadas en el proceso de precisión ofertado, evaluadas como capacidad de producción y no ofrecidas como declaración de existencias.
Por qué la fase importa tanto como la comprobación
| Etapa | Qué puede mostrar un examen en este punto |
|---|---|
| Sobre la pieza en bruto trabajada | Discontinuidades presentes antes de eliminar material |
| Después del acabado | El estado del material que realmente se entregará |
| Indicado en el pedido | Por cuál de las dos paga el comprador y según qué clase de aceptación |
Un pedido que indica el examen pero no la fase deja sin resolver la ambigüedad más costosa del proceso.
Detalles de especificación con fuentes
Las constantes físicas explican por qué la producción de titanio se basa en la fusión al vacío. Los datos de ASM Handbook sitúan el punto de fusión del titanio sin alear en 1668 °C y su densidad en 4,51 g/cm³, aproximadamente el 57 por ciento de los 7,85 g/cm³ del acero al carbono, y a la temperatura de fusión el metal reacciona con el aire y con los refractarios convencionales, por lo que la fusión de producción se realiza al vacío en un crisol de cobre refrigerado por agua, normalmente durante 2 o 3 ciclos de refusión en las calidades aleadas.
Beiyu Titanium suministra ambos extremos que esta ruta puede alcanzar: lámina laminada en frío de hasta 0.02 mm de espesor mínimo y hasta 600 mm de anchura en un extremo, y tubo de titanio soldado en longitudes de hasta 22000 mm en el otro, con tubo capilar de 1 a 5 mm de diámetro exterior y espesor de pared de 0.1 a 2 mm entre ambos. El alambre en carrete de la tabla anterior comienza en 0.01 mm de diámetro mediante la ruta de trefilado en frío de Beiyu, y la correspondencia de aportación sigue AWS A5.16, Grade 2 suministrado como ERTi-2 y Grade 5 como ERTi-5, por lo que el consumible de soldadura puede pedirse según la misma ficha de normas que el metal base.
El producto acabado de esa ruta y las dimensiones que puede cubrir un pedido se detallan en barra redonda de titanio en el intervalo de 1 a 500 mm.