
Ogni barra, lamiera spessa, tubo e pezzo forgiato in titanio nasce dalla spugna di titanio e segue lo stesso processo generale: fusione della spugna in un lingotto, trasformazione del lingotto in un semilavorato mediante forgiatura o laminazione, quindi finitura secondo grado, dimensioni e superficie. Conoscere questo processo permette all'acquirente di capire perché una determinata forma abbia quelle norme, quello stato e quelle tolleranze, e cosa confermare nell'ordine.
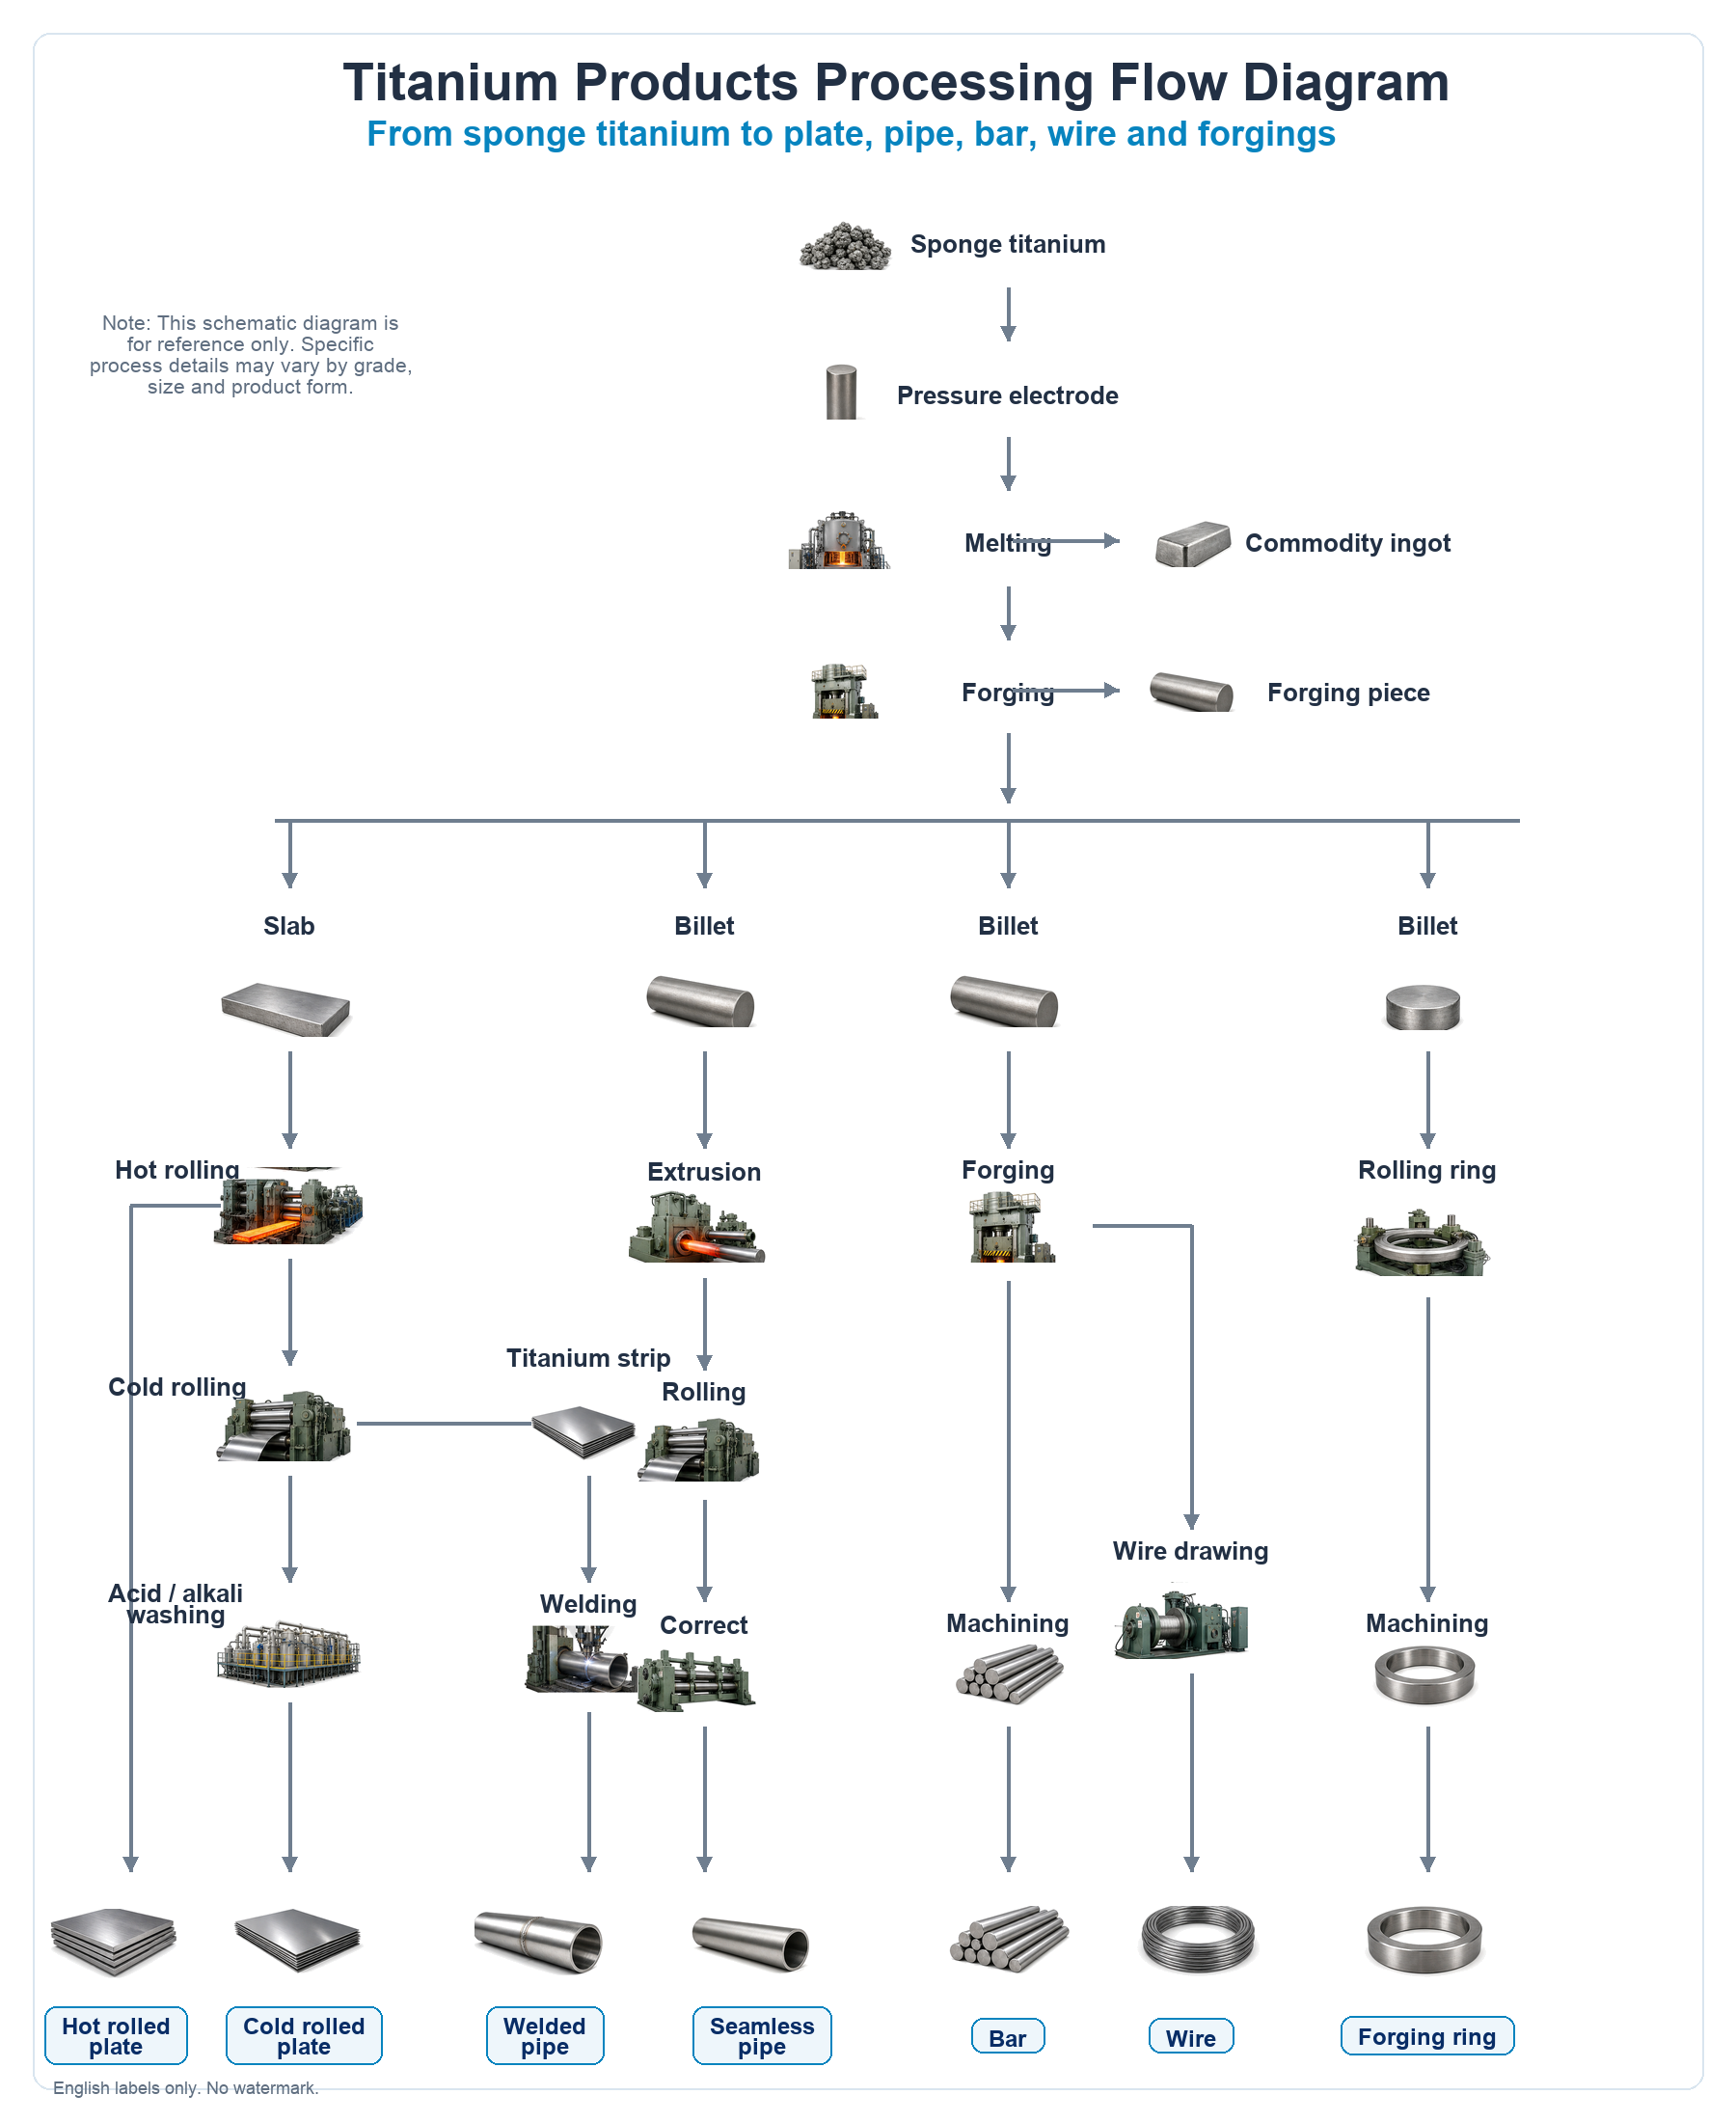
Dalla spugna al lingotto: fusione
La spugna di titanio è la materia prima di partenza. Viene miscelata per ottenere il grado desiderato, compattata in elettrodi e fusa sotto vuoto in un lingotto solido. La fusione sotto vuoto è importante perché il titanio caldo assorbe ossigeno, azoto e idrogeno dall'aria, e questi elementi interstiziali infragiliscono il metallo; la fusione sotto vuoto mantiene controllata la composizione chimica. Il materiale ad alta integrità viene spesso fuso più di una volta per ottenere una composizione uniforme. Il lingotto è il punto in cui vengono definiti grado e colata, per questo il numero di colata sul certificato del materiale risale a una singola fusione. Per sapere come viene riportata la composizione chimica, consultare la lettura di un rapporto di prova di un lingotto in titanio.
Dal lingotto al semilavorato: forgiatura, laminazione, estrusione e trafilatura
Il lingotto viene trasformato mediante lavorazione a caldo nella forma richiesta dall'acquirente. Il metodo di lavorazione distingue le famiglie di prodotti.
| Processo | Forma del semilavorato prodotto | Impiego tipico |
|---|---|---|
| Pezzo forgiato | barra forgiata, anello, disco, blocco | forme prossime alla geometria finale, componenti ad alta integrità |
| Laminazione a caldo e a freddo | lamiera spessa, lamiera sottile, nastro, lamina | prodotti piani per fabbricazione |
| Laminazione e finitura delle barre | barra tonda, quadra, piatta ed esagonale | componenti lavorati meccanicamente ed elementi di fissaggio |
| Estrusione e laminazione a freddo | tubi e tubi per tubazioni senza saldatura | scambiatori di calore, tubazioni di processo |
| Formatura e saldatura del nastro | tubi e tubi per tubazioni saldati | diametri maggiori e lunghezze superiori |
| Trafilatura del filo | filo diritto, in matassa e su bobina | materiale d'apporto per saldatura, elementi di fissaggio, molle |
Per questo un tubo senza saldatura e un tubo saldato possono avere lo stesso grado ma seguire norme e gamme dimensionali diverse: il processo di ciascuno è diverso. Lo stesso vale per una barra forgiata e una barra laminata. Beiyu fornisce le forme finite ottenute con questo processo come barra in titanio, lamiera sottile e lamiera spessa, tubi, pezzi forgiati e filo.
Finitura: le fasi che determinano la specifica finale
Un semilavorato non è finito finché non ne sono definiti superficie, dimensioni e stato. In queste fasi si concentra gran parte dei dettagli dell'ordine.
| Fase di processo | Cosa afferma la guida |
|---|---|
| Disincrostazione e decapaggio | il trattamento acido o alcalino rimuove la calamina e lo strato superficiale arricchito di ossigeno. Questo strato è l'alpha case fragile; lasciarlo causa cricche in esercizio, per questo si specificano superfici decapate o lavorate meccanicamente per gli impieghi critici. Approfondimento: alpha case sul titanio. |
| Raddrizzatura e taglio | portare barre e tubi alla rettilineità e alla tolleranza di lunghezza indicate nell'ordine. |
| Finitura superficiale | lucidata, rettificata, sabbiata o brillante, scelta in base all'impiego o alla lavorazione meccanica del componente. |
| Trattamento termico | ricottura per la duttilità, oppure solubilizzazione e invecchiamento per una maggiore resistenza nei gradi di lega. |
| Controllo e documentazione | composizione chimica, proprietà meccaniche e verifiche dimensionali registrate nei documenti di rilascio concordati, con documentazione EN 10204 3.1 e tracciabilità tramite il numero di colata quando specificate e concordate. |
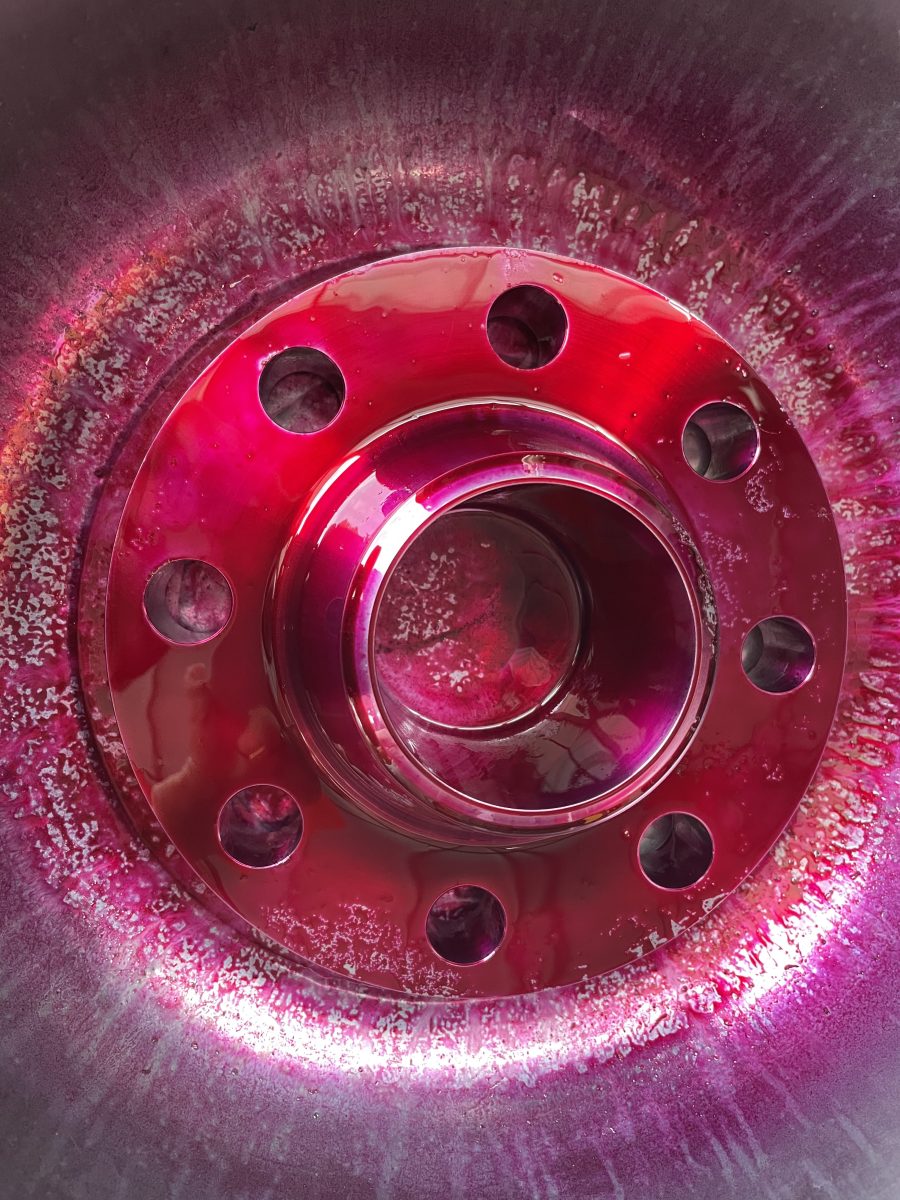
Perché il processo conta al momento dell'ordine
Ogni forma corrisponde alla propria norma perché viene realizzata in modo diverso: barre e billette secondo ASTM B348, lamiere sottili e spesse secondo ASTM B265, tubi secondo ASTM B338, B861 e B862, pezzi forgiati secondo ASTM B381 e filo secondo AWS A5.16 e ASTM B863. Indicare forma, grado, dimensioni, stato e norma nella richiesta affinché l'ordine sia indirizzato al prodotto corretto e certificato di conseguenza. Per i gradi stessi vedere la guida al confronto dei gradi di titanio, e per le norme consultare la guida alle norme sul titanio. Esaminare servizi di lavorazione del titanio per le lavorazioni da includere nell'ordine, quindi inviare i requisiti e le esigenze documentali per un'offerta.
FAQ
Come viene fuso il titanio?
La spugna di titanio viene compattata in elettrodi e fusa sotto vuoto in un lingotto, spesso più di una volta per ottenere una composizione uniforme. La fusione sotto vuoto impedisce l'ingresso di ossigeno, azoto e idrogeno nel metallo.
Qual è la differenza tra tubo in titanio senza saldatura e saldato?
Il tubo senza saldatura viene prodotto mediante estrusione e laminazione a freddo, senza cordone di saldatura; il tubo saldato viene formato e saldato a partire da nastro, consentendo diametri maggiori e lunghezze superiori. Stesso grado, processo diverso, norme e gamme dimensionali diverse.
Perché i prodotti in titanio vengono decapati?
La lavorazione a caldo lascia sulla superficie calamina e un alpha case arricchito di ossigeno. Il decapaggio rimuove entrambi, lasciando una superficie pulita che non formerà cricche né contaminerà la lavorazione meccanica.
Una barra forgiata è migliore di una barra laminata?
Sono prodotte in modo diverso per esigenze diverse. La forgiatura viene utilizzata per forme prossime alla geometria finale e componenti ad alta integrità; la barra laminata è il processo efficiente per semilavorati diritti destinati alla lavorazione meccanica. Il grado e i requisiti di certificazione non cambiano; cambia la forma.
Quali documenti accompagnano il materiale ottenuto con questo processo?
Il pacchetto di rilascio segue l'offerta e l'ordine. La documentazione EN 10204 3.1 con i risultati chimici e meccanici richiesti e la tracciabilità tramite il numero di colata è inclusa quando specificata e concordata.
Quale ciclo segue ogni forma di prodotto a partire dallo stesso lingotto
Ogni forma di prodotto in titanio di questo catalogo inizia con le stesse due fasi: la spugna di titanio viene compattata in un elettrodo consumabile e l'elettrodo viene fuso in un lingotto. Ciò che distingue una lamiera spessa da un tubo senza saldatura è tutto quello che avviene dopo. La tabella seguente è la versione operativa di questa distinzione.
| Forma di prodotto dello stabilimento produttore | Ciclo a partire dal lingotto |
|---|---|
| Lamiera spessa laminata a caldo | Dal lingotto alla bramma forgiata, poi laminazione a caldo, quindi decapaggio acido e alcalino |
| Lamiera spessa e lamiera sottile laminate a freddo | Dal lingotto alla bramma, laminazione a caldo, laminazione a freddo, quindi decapaggio acido e alcalino |
| Nastro e coil | Dal lingotto alla bramma, laminazione a caldo, quindi laminazione a freddo in nastro |
| Tubo saldato | Nastro, poi formatura e saldatura |
| Tubo senza saldatura | Dal lingotto alla billetta, estrusione, laminazione, quindi raddrizzatura |
| Barre e barre tonde | Dal lingotto alla billetta, forgiatura, quindi lavorazione meccanica e finitura |
| Filo | Dal lingotto alla billetta o al semilavorato per filo, quindi trafilatura |
| Anello forgiato | Dal lingotto alla billetta, laminazione dell'anello, quindi lavorazione meccanica |
Due punti di diramazione di questa tabella determinano gran parte di ciò che un acquirente vede sul certificato. Il primo è bramma rispetto a billetta: in questi cicli usuali, la bramma alimenta i prodotti piani e la billetta le forme tonde, estruse, trafilate e laminate ad anello, e la separazione avviene presto. Il secondo è nastro rispetto a billetta per i tubi, che costituisce la differenza tra un tubo saldato e uno senza saldatura. I dettagli di processo variano tra stabilimenti produttori e tra ordini, quindi considerare i cicli come percorsi usuali anziché sequenze fisse.
La fase di fusione e perché conviene chiedere il numero di fusioni
Il materiale fornito da Beiyu viene prodotto mediante tripla rifusione ad arco sotto vuoto, il che significa che lo stabilimento produttore rifonde il lingotto tre volte sotto vuoto. Una terza rifusione viene acquistata per la pulizia metallurgica anziché per la conformità, che è il motivo generale dell'esistenza del processo: il numero di fusioni non è ciò che verifica una tabella di composizione chimica, quindi una colata fusa due volte può soddisfare gli stessi limiti di composizione. Poiché si tratta di un processo anziché di un risultato di prova, il modo per confermarlo è colata per colata nella documentazione fornita con l'ordine anziché da una scheda tecnica.
Gli interstiziali meritano una nota separata, perché non si comportano tutti allo stesso modo nelle fasi successive. Ossigeno e azoto vengono fissati durante la fusione: laminazione, forgiatura e ricottura modificano resistenza e struttura, ma nessuna riduce un risultato di ossigeno o azoto, motivo per cui la composizione chimica di fusione determina quali limiti di grado una colata può soddisfare. L'ossigeno può comunque aggiungersi successivamente in superficie, come strato arricchito di ossigeno che si forma quando il titanio viene mantenuto caldo in aria senza protezione. L'idrogeno è l'eccezione nella direzione opposta, poiché può essere ridotto mediante ricottura sotto vuoto. La composizione chimica di fusione è quindi il controllo a monte, e le fasi a valle richiedono comunque controlli e verifiche propri anziché essere considerate neutre.
Dove si colloca il controllo nel processo, non dopo di esso
Una descrizione del processo termina solitamente con la forma finita. A determinare se quella forma viene accettata sono il punto del processo in cui avviene il controllo e la sua copertura, perché un controllo su un grezzo e un controllo dopo la lavorazione meccanica finale non coprono lo stesso materiale.
| Verifica | Copertura sul percorso delle barre rettificate di precisione | Cosa definisce |
|---|---|---|
| Rilevamento dei difetti a ultrasuoni | 100 per cento del lotto | Discontinuità interne rispetto alla classe di accettazione indicata nell'ordine |
| Correnti indotte | 100 per cento del lotto | Discontinuità superficiali e subsuperficiali |
| Controllo ottico della superficie | 100 per cento del lotto | Condizione superficiale visibile lungo tutta la lunghezza |
| Misura del diametro con laser a infrarossi | 100 per cento del lotto | Diametro lungo tutta la lunghezza, non un controllo puntuale alle estremità |
| rettilineità | 100 per cento del lotto | Curvatura rispetto al valore pubblicato su una lunghezza di riferimento dichiarata |
Cinque controlli con copertura totale sono una dichiarazione diversa da cinque controlli eseguiti su campioni, motivo per cui esiste la colonna della copertura. Questi sono i controlli eseguiti nel processo di precisione oggetto dell'offerta, considerati come capacità produttiva rispetto alla quale valutare la richiesta anziché offerti come dichiarazione di disponibilità a magazzino.
Perché la fase conta quanto il controllo
| Fase | Cosa può mostrare un esame in questo punto |
|---|---|
| Sul grezzo lavorato | Discontinuità presenti prima di qualsiasi asportazione di materiale |
| Dopo la finitura | Lo stato del materiale che verrà effettivamente consegnato |
| Indicato nell'ordine | Quale dei due l'acquirente sta pagando e secondo quale classe di accettazione |
Un ordine che indica l'esame ma non la fase lascia irrisolta l'ambiguità più costosa del processo.
Dettagli delle specifiche con fonti
Le costanti fisiche spiegano perché la produzione del titanio si basa sulla fusione sotto vuoto. I dati dell'ASM Handbook collocano il punto di fusione del titanio non legato a 1668 °C e la sua densità a 4,51 g/cm³, circa 57 per cento dei 7,85 g/cm³ dell'acciaio al carbonio, e alla temperatura di fusione il metallo reagisce con l'aria e con i refrattari convenzionali; per questo la fusione produttiva si svolge sotto vuoto in un crogiolo di rame raffreddato ad acqua, tipicamente per 2 o 3 cicli di rifusione sui gradi legati.
Beiyu Titanium fornisce entrambi gli estremi raggiungibili con questo percorso: lamina laminata a freddo fino a 0.02 mm di spessore e fino a 600 mm di larghezza da un lato, e tubo in titanio saldato in lunghezze fino a 22000 mm dall'altro, con tubi capillari da 1 a 5 mm di diametro esterno e da 0.1 a 2 mm di spessore di parete tra i due. Il filo in bobina nella tabella sopra parte da 0.01 mm di diametro dal processo di trafilatura a freddo di Beiyu, e l'abbinamento del materiale d'apporto segue AWS A5.16, con Grade 2 fornito come ERTi-2 e Grade 5 come ERTi-5, quindi il consumabile di saldatura può essere ordinato secondo la stessa scheda di norme del metallo base.
Il prodotto finito di questo ciclo e le dimensioni che un ordine d'acquisto può comprendere sono illustrati in barra tonda in titanio nell'intervallo da 1 a 500 mm.