
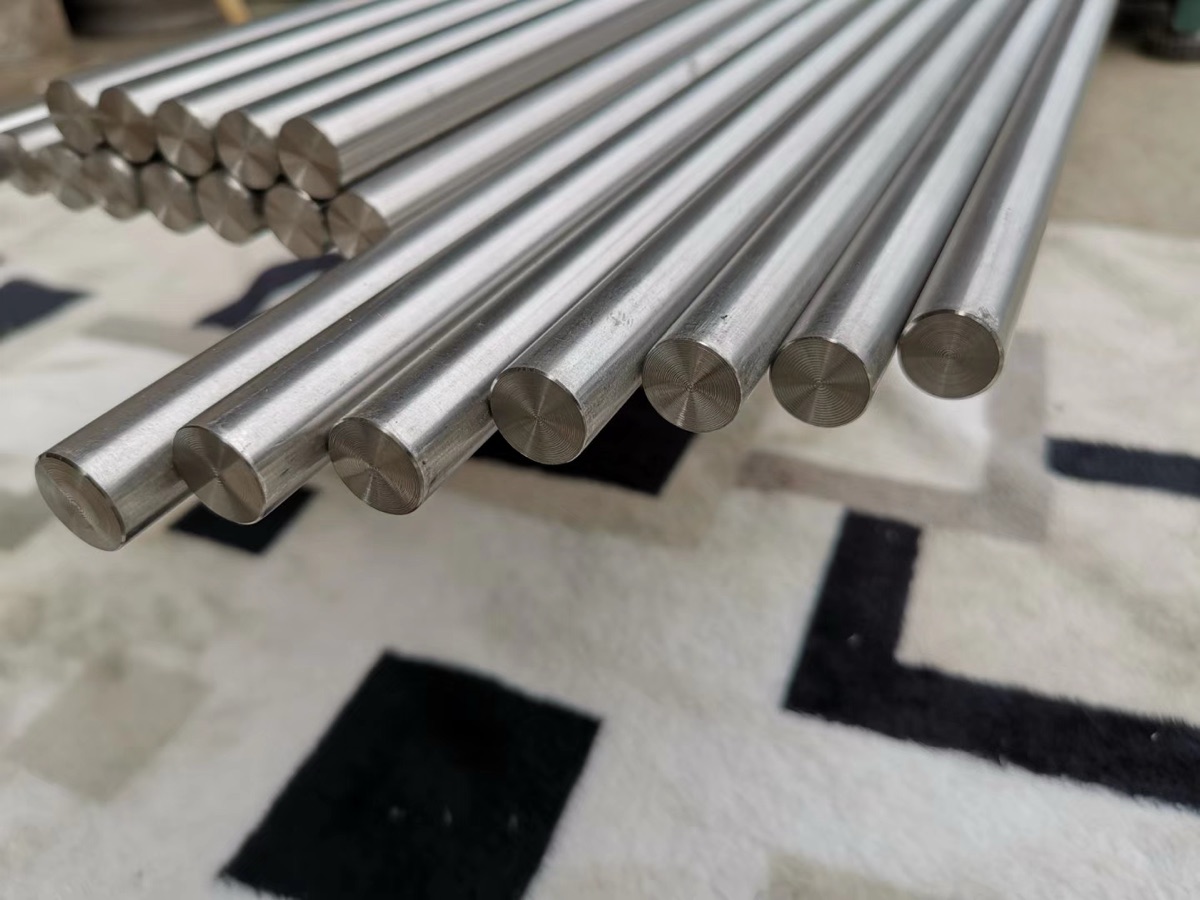
La barre en titane s'usine de façon prévisible lorsqu'on part d'un matériau recuit dans la bonne nuance, qu'on utilise du carbure affûté à une vitesse contrôlée, et qu'on ne laisse jamais l'outil frotter. Le titane conduit la chaleur à environ un sixième de la vitesse de l'acier, la chaleur s'accumule donc à l'arête de coupe, et une avance trop faible écrouit la surface et compromet la passe suivante. Choisissez d'abord la nuance et l'état métallurgique, puis réglez les vitesses et les avances, puis inondez la coupe de lubrifiant.
Pourquoi le titane résiste à l'outil
Deux propriétés sont à l'origine de presque tous les problèmes d'usinage du titane :
- Faible conductivité thermique. Le Ti-6Al-4V conduit la chaleur à environ un sixième de la vitesse de l'acier. La chaleur qui partirait normalement avec le copeau reste dans la zone de coupe et se concentre sur l'arête, si bien que les outils s'usent par la chaleur, pas par l'abrasion.
- Écrouissage. Si l'arête frotte au lieu de couper, la peau de surface durcit immédiatement. Le tour suivant coupe alors une couche plus dure, ce qui accélère l'usure. Les usineurs appellent cette règle « feed or flee » (avancer ou fuir) : continuer à couper ou se retirer, mais ne jamais stationner.
Le titane possède également un faible module d'élasticité, si bien que les pièces minces fléchissent et reviennent en arrière, et il est chimiquement réactif à chaud, ce qui explique pourquoi une arête émoussée et un copeau collé dégradent rapidement un état de surface.
Commencer par la bonne nuance et le bon état métallurgique
L'usinabilité est déterminée avant que la barre n'atteigne le tour:
| Point d'usinage |
|---|
| Grade 2 (commercialement pur) est le plus tolérant à l'usinage et au soudage, utilisé pour les pièces anticorrosion. |
| Grade 5 / Ti-6Al-4V est plus résistant et plus dur pour les outils, mais reste la nuance de référence pour les pièces structurelles usinées. Pour un matériau à spécification aérospatiale, voir Ti-6Al-4V selon AMS 4928. |
| Grade 23 (Ti-6Al-4V ELI) se comporte comme le Grade 5 avec une propreté renforcée pour les pièces critiques en ténacité. |
L'état métallurgique compte autant que la nuance. La barre recuite s'usine de façon plus prévisible que la barre traitée par mise en solution et vieillissement (STA), plus dure et plus abrasive. Si la pièce le permet, usinez à l'état recuit. Voir barre de titane recuite vs STA pour savoir quoi indiquer sur la commande. Si l'alliage n'est pas encore défini, choisissez-le dans le guide de sélection des nuances de barres en titane avant de définir l'état et la surépaisseur de coupe.
Des vitesses et avances qui tiennent
Utilisez du carbure revêtu affûté conçu pour le titane. Ces valeurs sont des points de départ, non des limites ; ajustez selon l'outil, la rigidité et le liquide de refroidissement.
| Opération | Vitesse initiale Ti-6Al-4V | Avance |
|---|---|---|
| Tournage (carbure revêtu) | 30 à 60 m/min (environ 100 à 200 SFM) | modérée ; maintenez une charge de copeau réelle |
| Fraisage (carbure revêtu) | 25 à 50 m/min | à 0.05 à 0.12 mm/dent ou plus |
| Seuil minimal d'avance | maintenez au-dessus de ~0,002 in (0,05 mm) par dent | en dessous, l'arête frotte et écrouit |
La vitesse est la variable sensible. En raison de la relation de durée de vie des outils de Taylor, augmenter la vitesse de coupe de 10 pour cent peut réduire la durée de vie de l'outil de 30 à 50 pour cent. En cas de doute, réduisez la vitesse et maintenez l'avance.
Vaincre l'écrouissage et l'usure de l'outil
| État et finition |
|---|
| Utilisez des outils affûtés et remplacez-les avant qu'ils ne s'émoussent ; une arête émoussée frotte, écrouit la surface et dégrade la finition. |
| Ne laissez jamais l'outil stationner ou frotter. Maintenez une charge de copeau constante et avancez dans la coupe. |
| Privilégiez le fraisage en avalant et évitez de recouper la couche écrouie lors d'une passe précédente. |
| Utilisez un arrosage abondant haute pression dirigé vers l'arête afin d'extraire la chaleur de la zone de coupe. Le contrôle de la chaleur est le principal levier pour la durée de vie de l'outil. |
| Maintenez un montage rigide. La déflexion sur une barre élancée provoque des vibrations et des recoupes. |
Acheter une barre qui s'usine de façon prévisible
La moitié d'un usinage propre du titane repose sur la barre entrante. Lors de la commande de barres destinées à l'usinage :
| Champ à indiquer |
|---|
| Spécifiez l'état recuit, sauf si la pièce nécessite la résistance STA. |
| Demandez le certificat matière avec la composition chimique et les résultats mécaniques par numéro de coulée, afin que la dureté et la résistance soient connues avant la coupe. |
| Indiquez la tolérance de diamètre et la rectitude nécessaires au montage ; une barre finie à froid présente des tolérances plus serrées qu'une barre laminée à chaud. Voir formes et tolérances des barres en titane. |
| Ajoutez une surépaisseur d'usinage par rapport à la dimension finie, en particulier pour les barres laminées à chaud présentant une surface plus importante. |
Questions fréquemment posées
Pourquoi mon outil pour titane s'use-t-il si vite ?
La chaleur. Le titane conduit la chaleur à environ un sixième de la vitesse de l'acier, elle se concentre donc sur l'arête de coupe. Réduisez la vitesse, maintenez l'avance, utilisez du carbure affûté et arrosez abondamment la coupe.
Qu'est-ce qui provoque l'écrouissage lors de l'usinage du titane ?
Le frottement de l'arête au lieu de la coupe. Une avance trop faible ou un outil émoussé écrouit la couche superficielle, de sorte que la passe suivante coupe une couche plus dure. Maintenez l'avance au-dessus d'environ 0,002 in par dent et ne stationnez jamais.
Le Grade 2 est-il plus facile à usiner que le Grade 5 ?
Oui. Le Grade 2 commercialement pur est plus tendre et plus tolérant ; le Grade 5 (Ti-6Al-4V) est plus résistant et plus exigeant pour les outils. Le matériau recuit de l'une ou l'autre nuance s'usine de manière plus prévisible que le STA.
Dois-je usiner le titane recuit ou à l'état STA ?
Usinez à l'état recuit lorsque la pièce le permet ; la barre STA est plus dure et plus abrasive. Confirmez l'état sur la commande de barres.
Comment ces chiffres sont établis
Les plages de vitesse et d'avance ci-dessus constituent des points de départ typiques pour le carbure revêtu sur Ti-6Al-4V, tirés de données d'usinage avec des outils en carbure pour les alliages de titane. Considérez-les comme une référence et ajustez-les à votre outil, votre rigidité et votre liquide de refroidissement. Le comportement thermique reflète les données publiées sur les matériaux en titane : Ti-6Al-4V conduit la chaleur à environ un sixième de la vitesse de l'acier au carbone, c'est pourquoi la chaleur se concentre sur l'arête de coupe. La nuance, l'état et les tolérances de barre mentionnés ici sont conformes à ASTM B348 (barres et billettes en titane), AMS 4928 (barres Ti-6Al-4V pour l'aéronautique) et AMS 2241 (tolérances pour barres et fils en titane). Confirmez les paramètres de coupe définitifs avec les données de votre fournisseur d'outils, et confirmez la nuance et l'état par rapport au certificat matière de la coulée spécifique.
Les caractéristiques du stock qui déterminent le temps de cycle avant la première coupe
Les résultats d'usinage sont généralement examinés sous l'angle de l'outillage et des paramètres. Le matériau d'entrée en détermine une grande partie, et ces caractéristiques sont définies sur la commande plutôt qu'à la machine.
| Champ | Ce que cela modifie à la machine |
|---|---|
| Tolérance de diamètre | La possibilité pour la barre de tourner dans une pince sans rectification préalable |
| Rectitude | Comportement de l'alimentation, du broutage et du chargeur de barres |
| État de surface | Surépaisseur d'usinage et nécessité d'enlever une couche contaminée |
| Condition de livraison | L'état métallurgique, que la finition n'implique pas |
Ce que Beiyu publie pour la filière des barres rectifiées de précision
Ces éléments s'appliquent au procédé documenté de rectification sans centre de 3,175 mm à 25,4 mm de diamètre, examiné comme une capacité de production plutôt que comme une déclaration de stock.
| Champ | Valeur publiée |
|---|---|
| Tolérance de diamètre | ±0,0127 mm (±0,0005 in), resserrée à ±0,0076 mm sur demande |
| Rectitude | 0,5 mm par mètre, et 0,3 mm par mètre pour les diamètres jusqu'à 25 mm |
| Contrôle | Ultrasons, courants de Foucault, surface optique, diamètre laser et rectitude, chacun sur 100 pour cent du lot |
| Certificat | Certificat de réception 3.1 selon EN 10204 avec traçabilité par numéro de coulée |
Ces contrôles relèvent du programme de précision proposé et ne s'appliquent pas à l'ensemble de la gamme de barres rondes de 1 mm à 500 mm.
Détails des spécifications avec sources
Le comportement à l'usinage des barres en titane découle d'abord des données de propriétés publiées, avant de découler des choix d'outillage. Les données de l'ASM Handbook situent la conductivité thermique à température ambiante du Ti-6Al-4V près de 6,7 W/m·K et son module d'élasticité près de 114 GPa, les deux constantes à l'origine de la concentration de chaleur et de la déflexion de la pièce décrites ci-dessus. Du côté des charges, ASTM B348 fixe une résistance à la traction minimale de 345 MPa pour Grade 2 contre 895 MPa pour Grade 5, ce qui représente l'essentiel de l'écart d'usinabilité entre les deux nuances en une paire de chiffres.
Beiyu Titanium fournit des barres d'usinage dans les formes de section que les ateliers montent directement sur leurs montages : barre carrée de 3 x 3 mm à 500 x 500 mm, barre plate de 3 x 12,7 mm à 30 x 500 mm et barre hexagonale jusqu'à 17 mm entre plats, ainsi que des barres rondes, chacune livrée dans l'une des trois conditions de livraison codées R, M et Y sur la fiche usine, qui constitue un champ de commande distinct de l'état de surface. Pour les produits où la tolérance est critique, Beiyu propose des barres selon les classes de tolérance ISO h6 à h9 avec surfaces polies ou sablées, de sorte que la surépaisseur de diamètre prévue par le programmeur est définie à l'usine plutôt que récupérée lors de la première coupe.
Demander une barre de titane
Envoyez la nuance, l'état, la dimension, la tolérance et les documents nécessaires, et Beiyu confirmera le stock par rapport à votre plan d'usinage avant l'offre. Contact [email protected].