
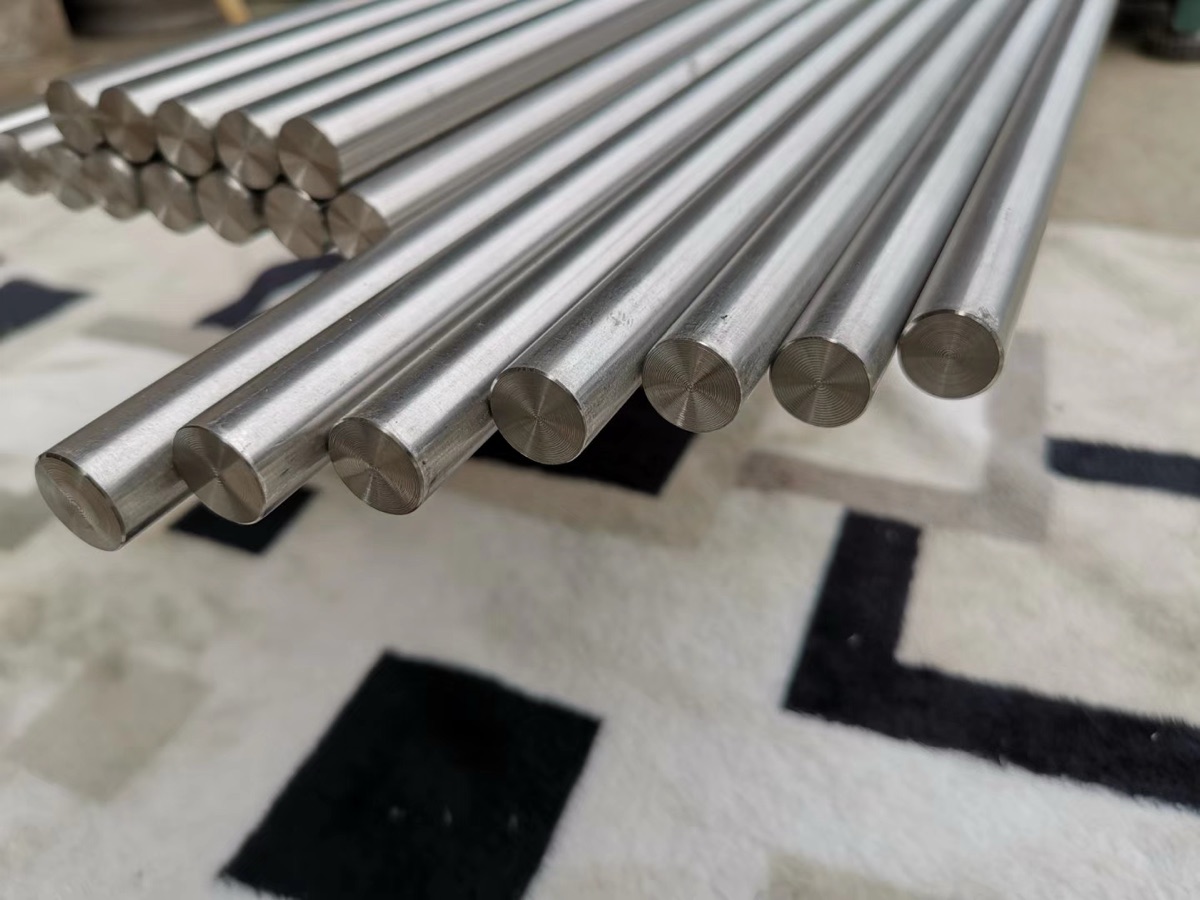
La barra de titanio se mecaniza de manera predecible cuando se parte de material recocido de la calidad adecuada, se emplean herramientas de carburo afiladas a una velocidad controlada y nunca se deja que la herramienta roce. El titanio conduce el calor aproximadamente a una sexta parte de la velocidad del acero, por lo que el calor se acumula en el filo de corte, y una velocidad de avance demasiado baja endurece la superficie por deformación y arruina la siguiente pasada. Seleccione primero la calidad y el estado, después establezca las velocidades y los avances, y luego inunde la zona de corte.
Por qué el titanio se opone a la herramienta
Dos propiedades impulsan casi todos los problemas de mecanizado del titanio:
- Baja conductividad térmica. Ti-6Al-4V conduce el calor aproximadamente a una sexta parte de la velocidad del acero. El calor que normalmente saldría con la viruta permanece en la zona de corte y se concentra en el filo, por lo que las herramientas fallan por el calor, no por abrasión.
- Endurecimiento por deformación. Si el filo roza en lugar de cortar, la capa superficial se endurece inmediatamente. La siguiente revolución corta entonces una capa más dura, lo que acelera el desgaste. Los mecanizadores llaman a la solución «avance o retirada»: siga cortando o retire la herramienta, pero nunca la mantenga detenida.
El titanio también tiene un módulo elástico bajo, por lo que las piezas delgadas se deforman y recuperan su forma, y es químicamente reactivo a temperatura, por lo que un filo desafilado y una viruta adherida arruinan rápidamente el acabado.
Comience con la calidad y el estado adecuados
La maquinabilidad se decide antes de que la barra llegue al torno:
| Aspecto de mecanizado |
|---|
| Grade 2 (comercialmente puro) es el más fácil de mecanizar y soldar, utilizado para componentes resistentes a la corrosión. |
| Grade 5 / Ti-6Al-4V es más resistente y más exigente para las herramientas, pero es el material de referencia para piezas estructurales mecanizadas. Para material conforme a especificación aeroespacial, consulte Ti-6Al-4V conforme a AMS 4928. |
| Grade 23 (Ti-6Al-4V ELI) se comporta como Grade 5 con requisitos de limpieza más estrictos para piezas críticas en cuanto a tenacidad. |
El estado importa tanto como la calidad. La barra recocida se mecaniza de forma más predecible que la barra tratada en solución y envejecida (STA), que es más dura y abrasiva. Si la pieza lo permite, mecanice en estado recocido. Consulte barra de titanio recocida frente a STA para saber qué incluir en el pedido. Si la aleación aún no está definida, elíjala en la guía de selección de calidad de barra de titanio antes de establecer la condición y el margen de corte.
Velocidades y avances que se mantienen
Utilice carburo recubierto afilado diseñado para titanio. Estos son puntos de partida, no límites; ajuste según la herramienta, la rigidez y el refrigerante.
| Operación | Velocidad inicial para Ti-6Al-4V | Avance |
|---|---|---|
| Torneado (carburo recubierto) | 30 a 60 m/min (aproximadamente 100 a 200 SFM) | moderado; mantenga una carga de viruta real |
| Fresado (carburo recubierto) | 25 a 50 m/min | en 0.05 a 0.12 mm/diente o por encima |
| Avance mínimo | mantenga por encima de ~0,002 in (0,05 mm) por diente | por debajo de este valor, el filo roza y endurece por deformación |
La velocidad es la variable sensible. Debido a la relación de vida útil de la herramienta de Taylor, aumentar la velocidad de corte en 10 por ciento puede reducir la vida útil de la herramienta en 30 a 50 por ciento. En caso de duda, reduzca la velocidad y mantenga el avance.
Cómo combatir el endurecimiento por deformación y el desgaste de la herramienta
| Estado y acabado |
|---|
| Utilice herramientas afiladas y sustitúyalas antes de que se desafilen; un filo desafilado roza, endurece la superficie y arruina el acabado. |
| Nunca deje que la herramienta permanezca detenida o roce. Mantenga una carga de viruta constante y avance hacia el corte. |
| Prefiera el fresado en concordancia y evite volver a cortar la capa endurecida por deformación de una pasada anterior. |
| Utilice refrigerante abundante a alta presión dirigido al filo para extraer el calor de la zona de corte. El control del calor es el principal factor para la vida útil de la herramienta. |
| Mantenga el montaje rígido. La deflexión en barras esbeltas provoca vibración y recorte. |
Compra de material en barra que se mecaniza de manera predecible
La mitad de un trabajo de titanio bien ejecutado depende de la barra recibida. Al pedir barras para mecanizado:
| Campo que debe indicarse |
|---|
| Especifique el estado recocido salvo que la pieza necesite la resistencia del estado STA. |
| Solicite el certificado de materiales con los resultados de composición química y propiedades mecánicas por colada, para conocer la dureza y la resistencia antes de cortar. |
| Indique la tolerancia de diámetro y la rectitud necesarias para la fijación; la barra acabada en frío mantiene tolerancias más ajustadas que la laminada en caliente. Consulte formas y tolerancias de barra de titanio. |
| Añada sobremetal de mecanizado sobre la dimensión final, especialmente en barra laminada en caliente con una superficie más rugosa. |
Preguntas frecuentes
¿Por qué se desgasta tan rápido mi herramienta para titanio?
Calor. El titanio conduce el calor a aproximadamente una sexta parte de la velocidad del acero, por lo que se concentra en el filo de corte. Reduzca la velocidad, mantenga el avance, utilice carburo afilado y aplique refrigerante abundante al corte.
¿Qué causa el endurecimiento por deformación durante el mecanizado de titanio?
El filo roza en lugar de cortar. Un avance demasiado bajo, o una herramienta desafilada, endurece la capa superficial, de modo que la siguiente pasada corta una capa más dura. Mantenga el avance por encima de aproximadamente 0,002 in por diente y nunca se detenga.
¿Es Grade 2 más fácil de mecanizar que Grade 5?
Sí. Grade 2 comercialmente puro es más blando y más tolerante; Grade 5 (Ti-6Al-4V) es más resistente y más exigente para las herramientas. El material recocido de cualquiera de las dos calidades se mecaniza de forma más predecible que STA.
¿Conviene mecanizar el titanio recocido o en condición STA?
Mecanice recocido cuando la pieza lo permita; la barra STA es más dura y más abrasiva. Confirme la condición en el pedido de barra.
Cómo se derivan estas cifras
Los rangos de velocidad y avance anteriores son puntos de partida típicos para carburo revestido en Ti-6Al-4V, extraídos de datos de mecanizado con herramientas de carburo para aleaciones de titanio. Considérelos una base y ajústelos a su herramienta, rigidez y refrigerante. El comportamiento térmico refleja datos publicados de materiales de titanio: Ti-6Al-4V conduce el calor a aproximadamente una sexta parte de la velocidad del acero al carbono, razón por la cual el calor se concentra en el filo de corte. La calidad, condición y tolerancias de barra aquí indicadas siguen ASTM B348 (barra y tocho de titanio), AMS 4928 (barra aeroespacial Ti-6Al-4V) y AMS 2241 (tolerancias de barra y alambre de titanio). Confirme los parámetros finales de corte con los datos de su proveedor de herramientas y confirme la calidad y condición con el certificado de materiales de la colada específica.
Los campos del material de partida que determinan el tiempo de ciclo antes del primer corte
Los resultados del mecanizado suelen analizarse en términos de herramientas y parámetros. El material de partida determina gran parte de ellos, y esos campos se fijan en el pedido, no en la máquina.
| Campo | Qué cambia en la máquina |
|---|---|
| Tolerancia de diámetro | Si la barra gira en una pinza sin volver a centrarla |
| Rectitud | Alimentación, vibraciones y comportamiento del cargador de barras |
| Condición superficial | Sobremetal de mecanizado y si debe eliminarse una capa contaminada |
| Estado de suministro | El estado metalúrgico, que no se deduce del acabado |
Qué publica Beiyu sobre la ruta de barras rectificadas de precisión
Estos valores se aplican al proceso documentado de rectificado sin centros para diámetros de 3,175 mm a 25,4 mm, como capacidad de producción frente a la que se evalúan los requisitos, no como declaración de existencias.
| Campo | Valor publicado |
|---|---|
| Tolerancia de diámetro | ±0,0127 mm (±0,0005 in), reducida a ±0,0076 mm bajo pedido |
| Rectitud | 0,5 mm por metro, y 0,3 mm por metro en diámetros de hasta 25 mm |
| Examen | Ultrasonidos, corrientes inducidas, inspección óptica de superficie, diámetro por láser y rectitud, cada uno en el 100 por ciento del lote |
| Certificado | Certificado de inspección 3.1 según EN 10204 con trazabilidad por número de colada |
Estos controles pertenecen al programa de precisión cotizado y no se extienden a todo el intervalo de barras redondas de 1 mm a 500 mm.
Detalles de especificación con fuentes
El comportamiento de la barra de titanio durante el mecanizado depende de los datos publicados sobre sus propiedades antes que de las herramientas elegidas. Los datos de ASM Handbook sitúan la conductividad térmica a temperatura ambiente de Ti-6Al-4V cerca de 6,7 W/m·K y su módulo elástico cerca de 114 GPa, las dos constantes que explican la concentración de calor y la flexión de la pieza descritas anteriormente. En cuanto a la carga, ASTM B348 establece una resistencia a la tracción mínima de 345 MPa para Grade 2 frente a 895 MPa para Grade 5, lo que resume gran parte de la diferencia de maquinabilidad entre ambas calidades en un par de cifras.
Beiyu Titanium suministra barras para mecanizado con las secciones que los talleres sujetan directamente: barra cuadrada de 3 x 3 mm a 500 x 500 mm, barra plana de 3 x 12,7 mm a 30 x 500 mm y barra hexagonal de hasta 17 mm entre caras, además de barras redondas, cada una entregada en uno de los tres estados codificados R, M e Y en la ficha de fábrica, que constituye un campo de pedido separado de la superficie. Para material con tolerancias críticas, Beiyu oferta barras según las clases de tolerancia ISO h6 a h9 con superficies pulidas o granalladas, de modo que el margen de diámetro que utiliza el programador se establece en fábrica en lugar de recuperarse en el primer corte.
Solicite material en barra de titanio
Envíe la calidad, condición, dimensión, tolerancia y documentos que necesita, y Beiyu confirmará el material disponible conforme a su plan de mecanizado antes de la oferta. Contacto [email protected].