
Chaque barre, plaque, tube et pièce forgée en titane commence sous forme de éponge de titane et suit le même parcours général : l'éponge est fondue en lingot, le lingot est transformé en produit corroyé par forgeage ou laminage, puis fini selon une nuance, des dimensions et un état de surface. La connaissance de ce parcours indique à l'acheteur pourquoi une forme donnée est assortie de ces normes, état et tolérances, ainsi que les points à confirmer sur la commande.
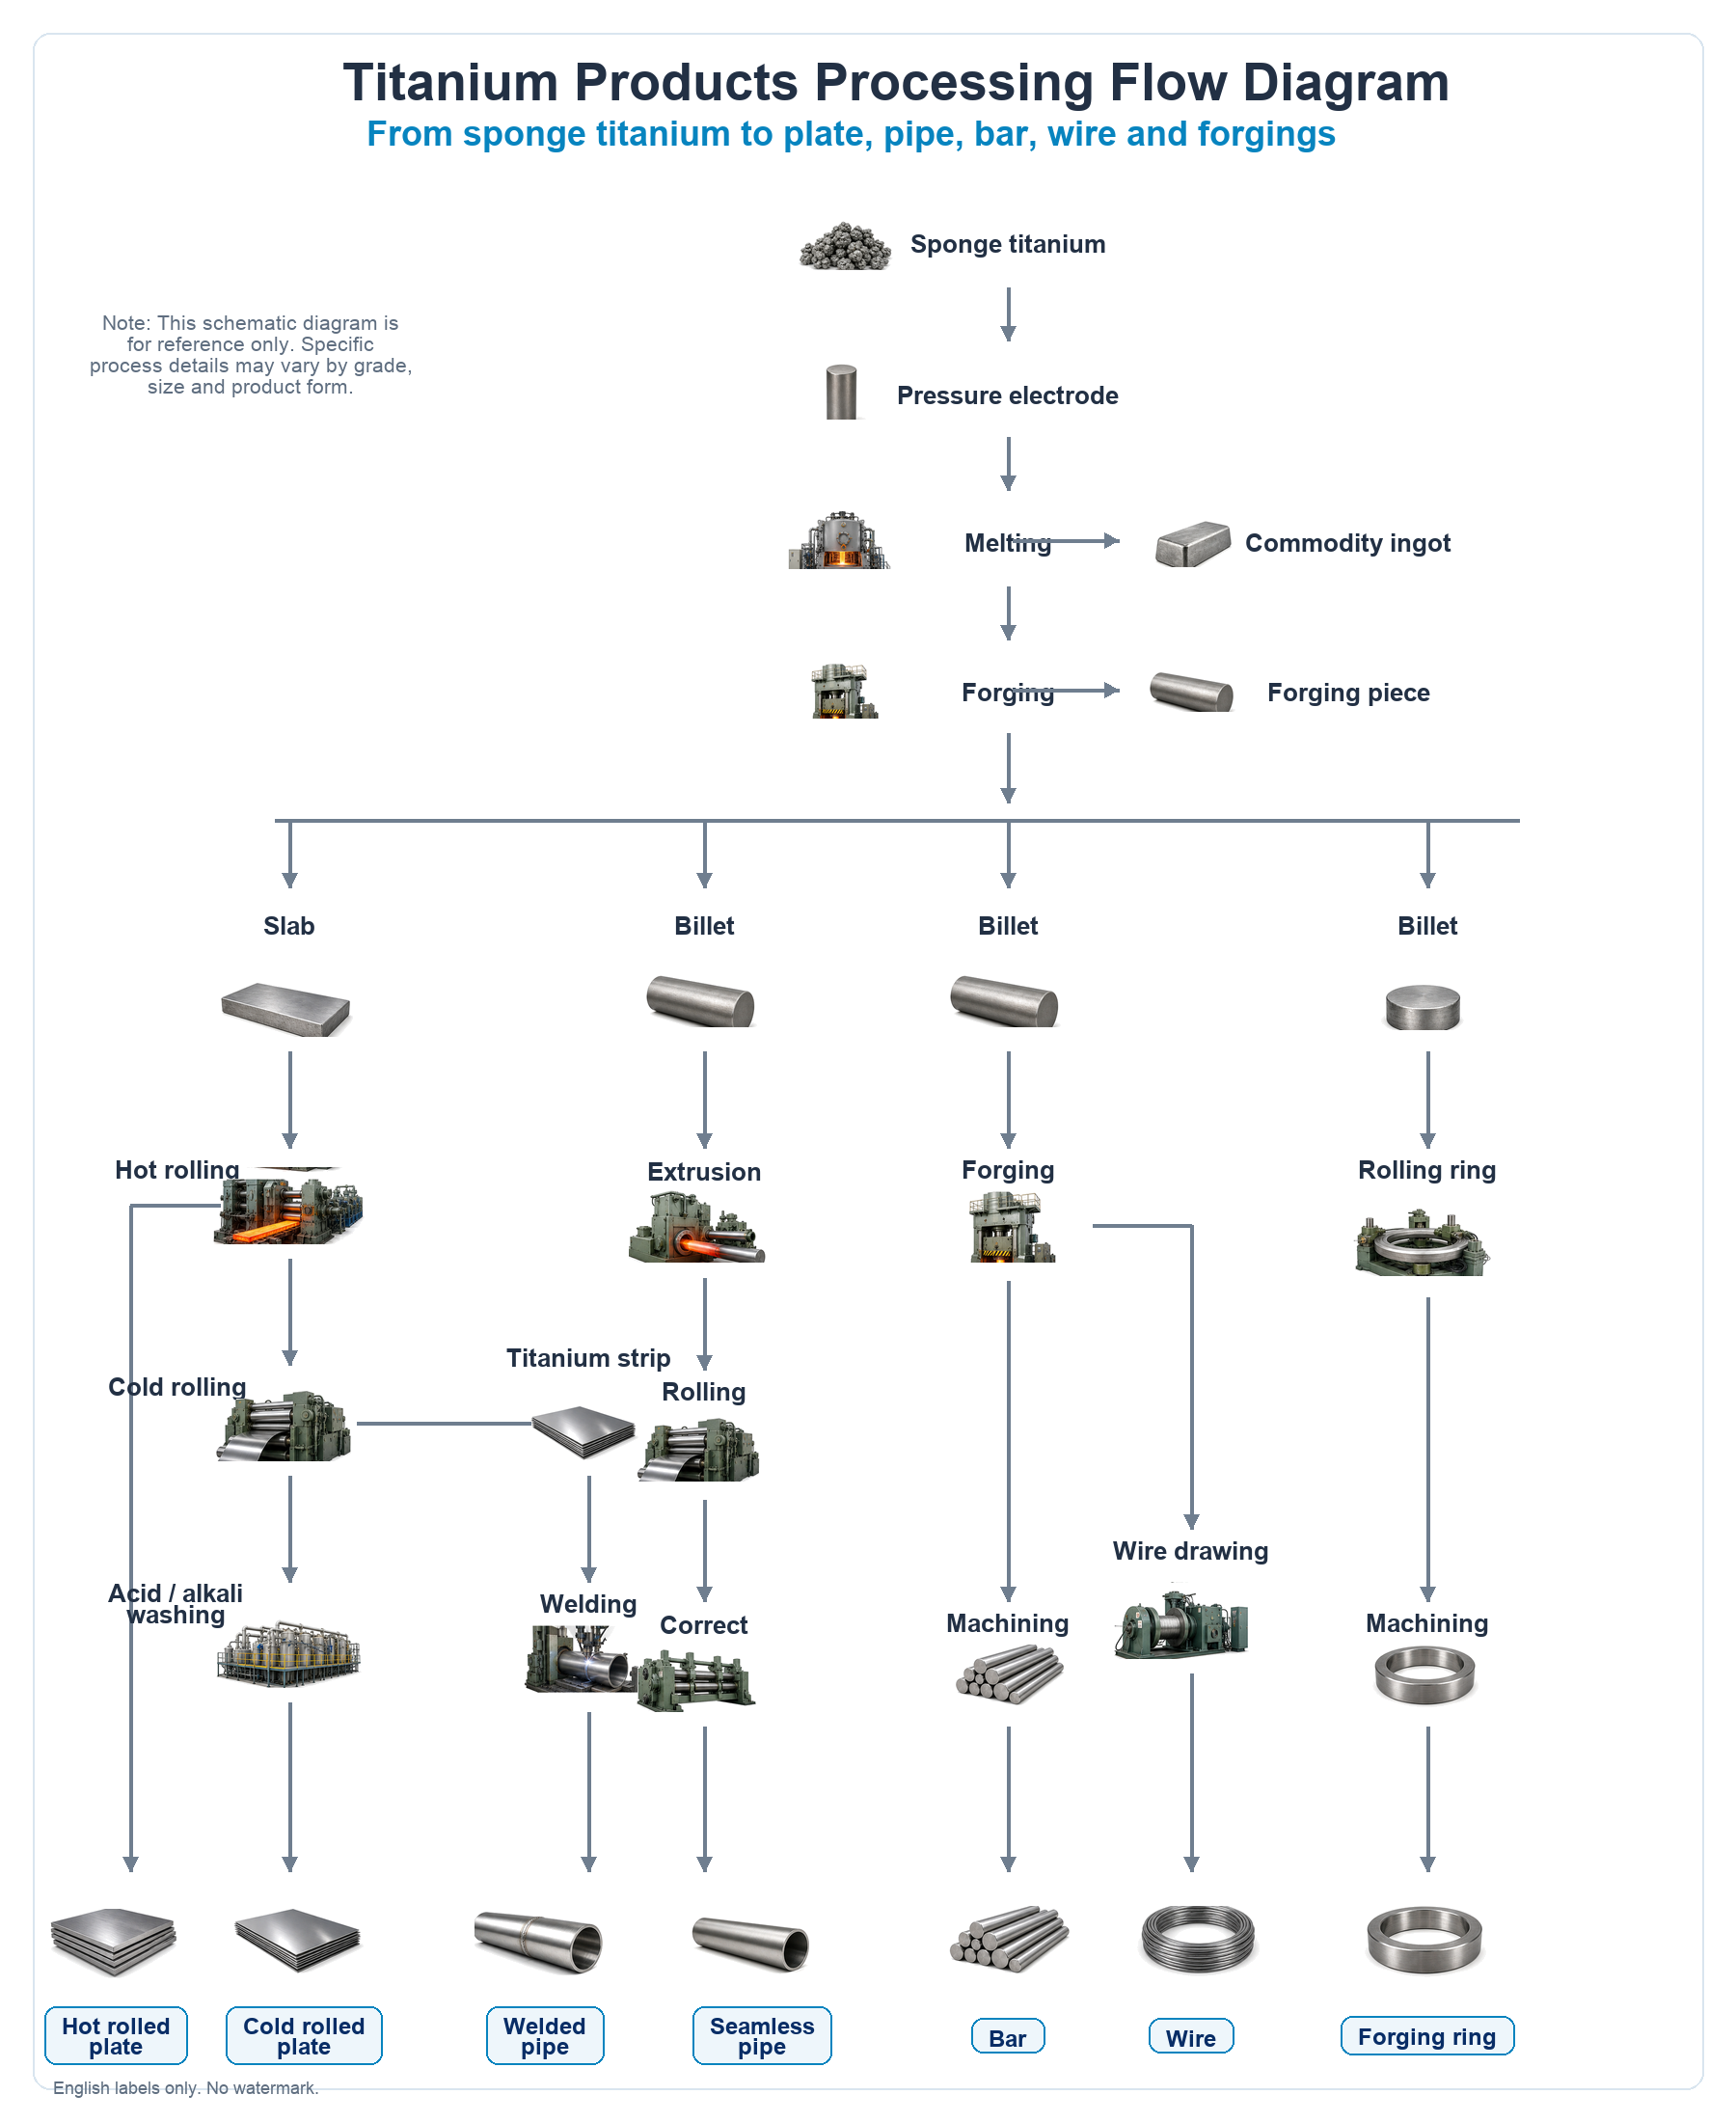
De l'éponge au lingot : fusion
L'éponge de titane est la matière première. Elle est mélangée pour obtenir la nuance cible, compactée en électrodes et fondue sous vide en un lingot massif. La fusion sous vide est importante, car le titane chaud absorbe l'oxygène, l'azote et l'hydrogène de l'air, et ces éléments interstitiels fragilisent le métal ; la fusion sous vide maintient la composition chimique sous contrôle. Les matériaux à haute intégrité sont souvent fondus plus d'une fois afin d'obtenir une composition uniforme. Le lingot est le point où la nuance et la coulée sont définies, ce qui explique pourquoi le numéro de coulée figurant sur le certificat matière remonte à une seule fusion. Pour savoir comment cette composition chimique est indiquée, voir comment lire un rapport d'essai de lingot de titane.
Du lingot au produit corroyé : forgeage, laminage, extrusion et étirage
Le lingot est transformé par corroyage à chaud en la forme dont l'acheteur a besoin. La méthode de transformation distingue les familles de produits.
| Procédé | Produit corroyé fabriqué | Utilisation typique |
|---|---|---|
| Pièce forgée | barre, anneau, disque, bloc forgés | formes quasi finies, pièces à haute intégrité |
| Laminage à chaud et à froid | plaque, tôle, bande, feuille | produits plats pour fabrication |
| Laminage et finition de barres | barre ronde, carrée, plate et hexagonale | pièces usinées et éléments de fixation |
| Extrusion et laminage à froid | tube et pipe sans soudure | échangeurs de chaleur, tuyauteries de procédé |
| Formage et soudage de bande | tube et pipe soudé | diamètres plus importants et longueurs supérieures |
| Tréfilage | fil droit, en couronne et sur bobine | métal d'apport de soudage, éléments de fixation, ressorts |
C'est pourquoi un tube sans soudure et un tube soudé peuvent être de la même nuance mais relever de normes et de plages dimensionnelles différentes : le procédé de fabrication de chacun est différent. Il en va de même pour une barre forgée et une barre laminée. Beiyu fournit les formes finies issues de ce procédé sous forme de barre en titane, tôle et plaque, tube, pièces forgées et fil.
Finition : les étapes qui définissent la spécification finale
Une forme d'usine n'est pas finie tant que sa surface, ses dimensions et son état ne sont pas définis. C'est à ces étapes que se situe une grande partie des détails de la commande.
| Étape de procédé | Ce que le guide indique |
|---|---|
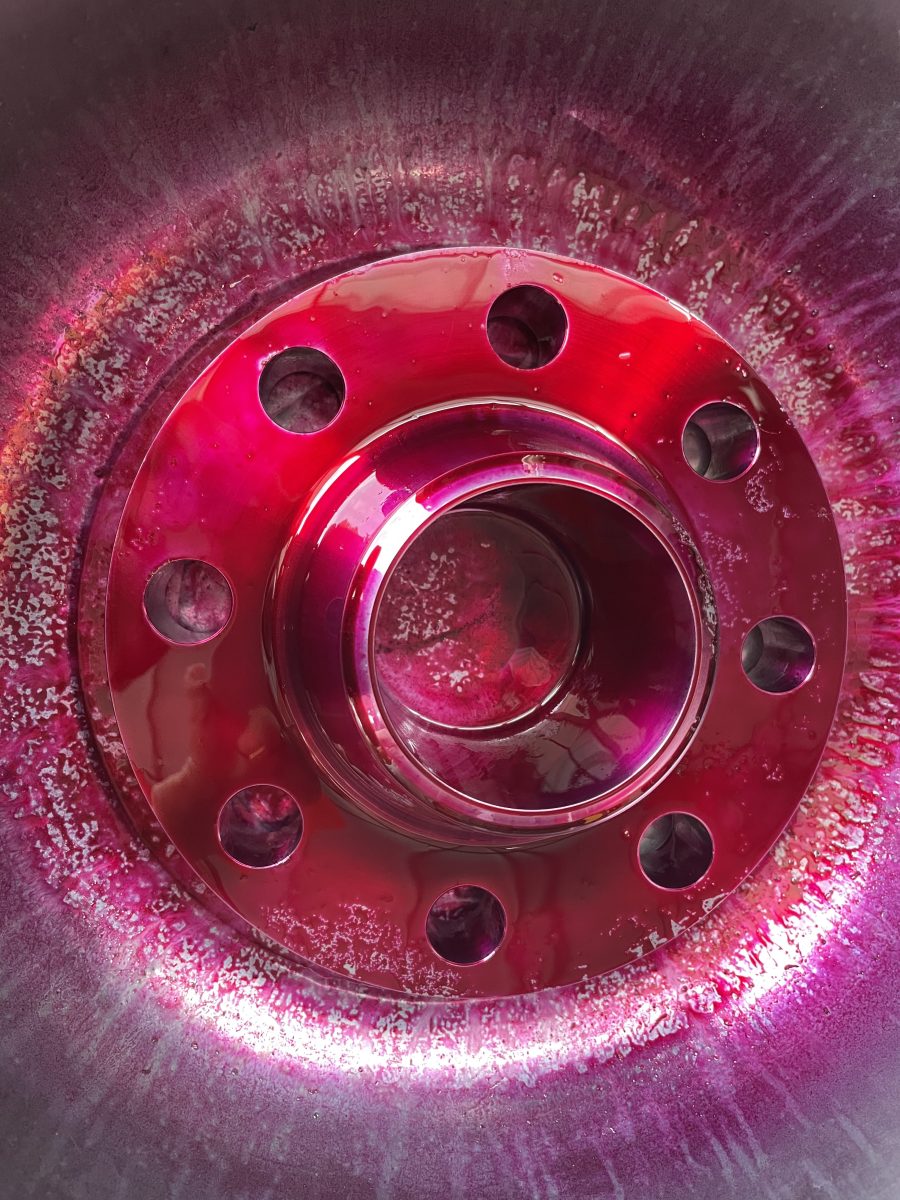
| Décalaminage et décapage | un traitement acide ou alcalin élimine la calamine et la couche superficielle enrichie en oxygène. Cette couche est la couche alpha fragile ; la laisser en place provoque des fissures en service, c'est pourquoi des surfaces décapées ou usinées sont spécifiées pour les applications critiques. Informations générales : couche alpha sur le titane. |
| Redressage et coupe | mise de la barre et du tube à la rectitude et à la tolérance de longueur indiquées sur la commande. |
| Finition de surface | polie, rectifiée, sablée ou brillante, choisie selon l'utilisation ou l'usinage de la pièce. |
| Traitement thermique | recuit pour la ductilité, ou traitement de mise en solution et vieillissement pour une résistance plus élevée dans les nuances d'alliage. |
| Contrôle et documentation | composition chimique, propriétés mécaniques et contrôles dimensionnels consignés dans les documents de libération convenus, avec documentation EN 10204 3.1 et traçabilité par numéro de coulée lorsque cela est spécifié et convenu. |
Pourquoi le parcours est important lors de la commande
Chaque forme correspond à sa propre norme car chacune est fabriquée différemment : barre et billette selon ASTM B348, tôle et plaque selon ASTM B265, tube et pipe selon ASTM B338, B861 et B862, pièces forgées selon ASTM B381, et fil selon AWS A5.16 et ASTM B863. Indiquez la forme, la nuance, la taille, l'état et la norme dans la demande afin que la commande soit orientée vers le bon produit et certifiée selon cette norme. Pour les nuances elles-mêmes, voir le guide de comparaison des nuances de titane, et pour les normes, consultez le guide des normes du titane. Examen services de transformation du titane pour les travaux à inclure dans votre commande, puis envoyez vos exigences et besoins documentaires pour offre.
FAQ
Comment le titane est-il fondu ?
L'éponge de titane est compactée en électrodes et fondue sous vide en lingot, souvent plus d'une fois afin d'obtenir une composition homogène. La fusion sous vide empêche l'oxygène, l'azote et l'hydrogène de pénétrer dans le métal.
Quelle est la différence entre un tube en titane sans soudure et soudé ?
Le tube sans soudure est fabriqué par extrusion et laminage à froid sans cordon de soudure ; le tube soudé est formé et soudé à partir de bande, ce qui permet des diamètres plus grands et des longueurs plus importantes. Même nuance, procédé différent, normes et plages dimensionnelles différentes.
Pourquoi les produits en titane sont-ils décapés ?
Le travail à chaud laisse de la calamine et une couche alpha enrichie en oxygène à la surface. Le décapage élimine les deux, laissant une surface propre qui ne se fissurera pas et ne contaminera pas l'usinage.
Une barre forgée est-elle meilleure qu'une barre laminée ?
Elles sont fabriquées différemment pour des besoins différents. La forge est utilisée pour des formes proches de la forme finale et des pièces à haute intégrité ; la barre laminée est le procédé efficace pour les produits droits qui seront usinés. L'exigence de nuance et de certificat ne change pas ; la forme, si.
Quels documents accompagnent le matériau issu de ce procédé ?
Le dossier de libération suit l'offre et la commande. La documentation EN 10204 3.1 avec la composition chimique requise, les résultats mécaniques et la traçabilité par numéro de coulée est incluse lorsque cela est spécifié et convenu.
Le parcours suivi par chaque forme produite en usine à partir du même lingot
Chaque forme de titane produite en usine dans ce catalogue commence par les mêmes deux étapes : l'éponge de titane est compactée en une électrode consommable, et l'électrode est fondue en un lingot. Ce qui distingue une plaque d'un tube sans soudure est tout ce qui se produit ensuite. Le tableau ci-dessous présente la version opérationnelle de cette séparation.
| Forme produite en usine | Parcours à partir du lingot |
|---|---|
| Plaque laminée à chaud | Lingot en brame forgée, puis laminage à chaud, puis décapage acide et alcalin |
| Plaque et tôle laminées à froid | Lingot en brame, laminage à chaud, laminage à froid, puis décapage acide et alcalin |
| Bande et bobine | Lingot en brame, laminage à chaud, puis laminage à froid en bande |
| Tube soudé | Bande, puis formage et soudage |
| Tube sans soudure | Lingot en billette, extrusion, laminage, puis redressage |
| Barre et tige | Lingot en billette, forgeage, puis usinage et finition |
| Fil | Lingot en billette ou ébauche de fil, puis étirage |
| Anneau forgé | Lingot en billette, laminage d'anneau, puis usinage |
Deux points de bifurcation de ce tableau déterminent l'essentiel de ce qu'un acheteur voit sur le certificat. Le premier oppose brame et billette : selon ces parcours usuels, la brame alimente les produits plats et la billette alimente les formes rondes, extrudées, étirées et laminées en anneau, et la séparation intervient tôt. Le second oppose bande et billette pour le tube, ce qui distingue un tube soudé d'un tube sans soudure. Les détails de procédé varient entre les usines et entre les commandes, il convient donc de considérer ces parcours comme le chemin normal plutôt que comme une séquence fixe.
L'étape de fusion, et pourquoi il est utile de demander le nombre
Le matériau fourni par Beiyu est produit selon un procédé de triple refusion à l'arc sous vide, ce qui signifie que l'usine de fabrication refond le lingot trois fois sous vide. Une troisième refusion est achetée pour la propreté plutôt que pour la conformité, ce qui est la raison générale d'être de ce procédé : le nombre de refusions n'est pas ce qu'un tableau de composition chimique vérifie, de sorte qu'une coulée doublement refondue peut satisfaire aux mêmes limites de composition. Comme il s'agit d'un procédé plutôt que d'un résultat d'essai, la manière de le confirmer est de le vérifier coulée par coulée dans la documentation fournie avec la commande plutôt qu'à partir d'une fiche technique.
Les interstitiels méritent une note distincte, car ils ne se comportent pas tous de la même manière en aval. L'oxygène et l'azote sont définis lors de la fusion : le laminage, le forgeage et le recuit modifient la résistance et la structure, mais aucun ne réduit une teneur en oxygène ou en azote, ce qui explique pourquoi la composition chimique de fusion détermine les limites de nuance auxquelles une coulée peut satisfaire. L'oxygène peut encore être ajouté ultérieurement à la surface, sous la forme de la couche enrichie en oxygène qui se forme lorsque le titane est maintenu à chaud dans l'air sans protection. L'hydrogène constitue l'exception dans l'autre sens, puisqu'il peut être réduit par recuit sous vide. La composition chimique de fusion est donc le contrôle en amont, et les étapes en aval nécessitent toujours leur propre contrôle et vérification plutôt que d'être considérées comme neutres.
Où le contrôle intervient dans le procédé, et non après celui-ci
Une description de procédé se termine généralement à la forme finie. Ce qui détermine si cette forme est acceptée est le moment où le contrôle intervient au cours du procédé, ainsi que son étendue de couverture, car un contrôle sur une ébauche et un contrôle après l'usinage final ne couvrent pas le même matériau.
| Vérification | Couverture selon le procédé de barre rectifiée de précision | Ce qu’elle fixe |
|---|---|---|
| Détection de défauts par ultrasons | 100 pour cent du lot | Discontinuités internes par rapport à la classe d'acceptation indiquée dans la commande |
| Courants de Foucault | 100 pour cent du lot | Discontinuités de surface et proches de la surface |
| Contrôle optique de surface | 100 pour cent du lot | État de surface visible sur toute la longueur |
| Mesure du diamètre par laser infrarouge | 100 pour cent du lot | Diamètre sur toute la longueur, et non un contrôle ponctuel aux extrémités |
| Rectitude | 100 pour cent du lot | Flèche par rapport à la valeur publiée sur une longueur entre repères indiquée |
Cinq contrôles avec une couverture intégrale constituent une déclaration différente de cinq contrôles réalisés sur des échantillons, ce qui explique l'existence de la colonne de couverture. Il s'agit des contrôles effectués selon le procédé de précision proposé, examinés comme une capacité de production plutôt qu'offerts comme une déclaration de stock.
Pourquoi l'étape importe autant que le contrôle
| Étape | Ce qu'un examen à ce stade peut montrer |
|---|---|
| Sur l'ébauche travaillée | Discontinuités présentes avant tout enlèvement de matière |
| Après finition | L'état du matériau qui sera effectivement livré |
| Indiqué dans la commande | Lequel des deux l'acheteur paie, et selon quelle classe d'acceptation |
Une commande qui désigne le contrôle sans préciser l'étape laisse sans réponse l'ambiguïté la plus coûteuse de la gamme.
Détails des spécifications avec sources
Les constantes physiques expliquent pourquoi la production de titane repose sur la fusion sous vide. Les données de l'ASM Handbook donnent le point de fusion du titane non allié à 1668 °C et sa densité à 4,51 g/cm³, soit environ 57 pour cent des 7,85 g/cm³ de l'acier au carbone, et à la température de fusion le métal réagit avec l'air et avec les réfractaires conventionnels, raison pour laquelle la fusion de production s'effectue sous vide dans un creuset en cuivre refroidi par eau, généralement pendant 2 ou 3 cycles de refusion pour les nuances alliées.
Beiyu Titanium fournit les deux extrêmes que cette filière peut atteindre : feuille laminée à froid jusqu'à 0.02 mm d'épaisseur et jusqu'à 600 mm de largeur d'un côté, et tube soudé en titane en longueurs jusqu'à 22000 mm de l'autre, avec un tube capillaire de 1 à 5 mm de diamètre extérieur et de 0.1 à 2 mm d'épaisseur de paroi entre les deux. Le fil en bobine du tableau ci-dessus commence à 0.01 mm de diamètre selon la filière de tréfilage à froid de Beiyu, et l'association des métaux d'apport suit AWS A5.16, Grade 2 fourni comme ERTi-2 et Grade 5 comme ERTi-5, de sorte que le consommable de soudage peut être commandé selon la même fiche de normes que le métal de base.
Le produit fini de ce procédé, ainsi que les tailles qu'une commande peut couvrir, sont présentés dans barre ronde en titane sur la plage de 1 à 500 mm.