
Un anello forgiato e un anello laminato raggiungono la stessa forma con percorsi diversi e, nella pratica industriale, la scelta segue le proporzioni dell'anello anziché una preferenza per un processo. La forgiatura a stampo aperto è adatta ad anelli spessi con foro piccolo; la laminazione degli anelli è adatta ad anelli a parete sottile di grande diametro. Ciò che Beiyu Titanium pubblica è l'intervallo di fornitura, non un percorso: il percorso seguito da un dato anello viene confermato rispetto al disegno in fase di quotazione.
Cosa fanno realmente di diverso i due percorsi
La forgiatura libera deforma una billetta tra stampi piani o sagomati e la fora, per cui la parete resta spessa rispetto al foro. La laminazione di anelli parte da una preforma forata e riduce la parete tra un rullo motorizzato e un mandrino mentre il diametro aumenta: così si produce un anello grande e sottile senza una billetta iniziale enorme. In entrambi i casi la grana segue la deformazione, ma un anello laminato presenta un flusso circonferenziale lungo tutta la circonferenza, che è la proprietà effettivamente richiesta dalla maggior parte dei disegni quando specificano un anello forgiato anziché ricavato da lamiera spessa.
L'intervallo di forme forgiate e cosa implica per il percorso dell'anello
Beiyu Titanium fornisce pezzi forgiati in titanio in quattro famiglie di forme, e la riga relativa agli anelli determina la scelta del processo:
| Forma | Gamma di fornitura |
|---|---|
| Anello | Diametro esterno da 50 a 2000 mm, diametro interno da 10 a 900 mm, altezza da 20 a 400 mm |
| Disco | Diametro esterno da 50 a 2000 mm, spessore da 20 a 500 mm |
| Barra tonda forgiata | Ø50 a 500 mm, lunghezza fino a 3000 mm |
| Blocco | 50 a 600 mm |
I due diametri dell'anello vanno considerati insieme. Un diametro esterno vicino al limite superiore della gamma con un diametro interno vicino al limite inferiore indica un pezzo a parete spessa da realizzare mediante forgiatura libera; un diametro esterno nella stessa zona con un foro nella metà superiore della relativa gamma indica un anello a parete sottile da realizzare mediante laminazione di anelli. Un disegno che riporta soltanto diametro esterno e altezza non precisa ancora di quale caso si tratti.
I tre numeri che un disegno di anello deve riportare
Diametro esterno, diametro interno e altezza non sono intercambiabili con un diametro esterno più uno spessore di parete, perché la parete è un valore derivato e il foro viene lavorato meccanicamente. Formulare un'offerta sulla base di un valore derivato è all'origine delle contestazioni sulle tolleranze.
| Campo | Cosa definisce |
|---|---|
| Diametro esterno | Se l'anello rientra effettivamente nella gamma da 50 a 2000 mm |
| Diametro interno | Spessore di parete e, di conseguenza, processo di forgiatura |
| Altezza | Se viene forgiato un singolo anello o se ne vengono ricavati diversi da un manicotto più alto |
| Sovrametallo di lavorazione | Se le misure indicate si riferiscono al pezzo finito o grezzo di forgiatura |
| Stato di fornitura | R o M alla fornitura, indicato nell'ordine |
| Grado con numero UNS | Determina la specifica rispetto alla quale il certificato riporta i risultati |
Il sovrametallo di lavorazione è la voce che più facilmente scompare senza essere notata. Grezzo di forgiatura e finito sono due disegni diversi. Un anello quotato secondo le dimensioni finite senza indicazione del sovrametallo viene forgiato con dimensioni del grezzo errate.
Quale specifica indica l'ordine
I pezzi forgiati in titanio sono quotati secondo ASTM B381 e il relativo recepimento ASME SB381. Quando il pezzo è un componente per impianto, si applicano invece ASTM F67 e ASTM F136, con ISO 5832-2 e ISO 5832-3 come equivalenti internazionali. I pezzi forgiati per il settore aerospaziale sono ordinati secondo AMS 4928, AMS 4967, AMS 4965, AMS 4981, AMS 6931 o AMS-T-9047 come indicato nel disegno. I gradi forniti per questi processi sono Grades 1 a 7, 9, 11, 12, 16, 17 e 23, oltre a Ti-6242, Ti-6246 e Ti-15333.
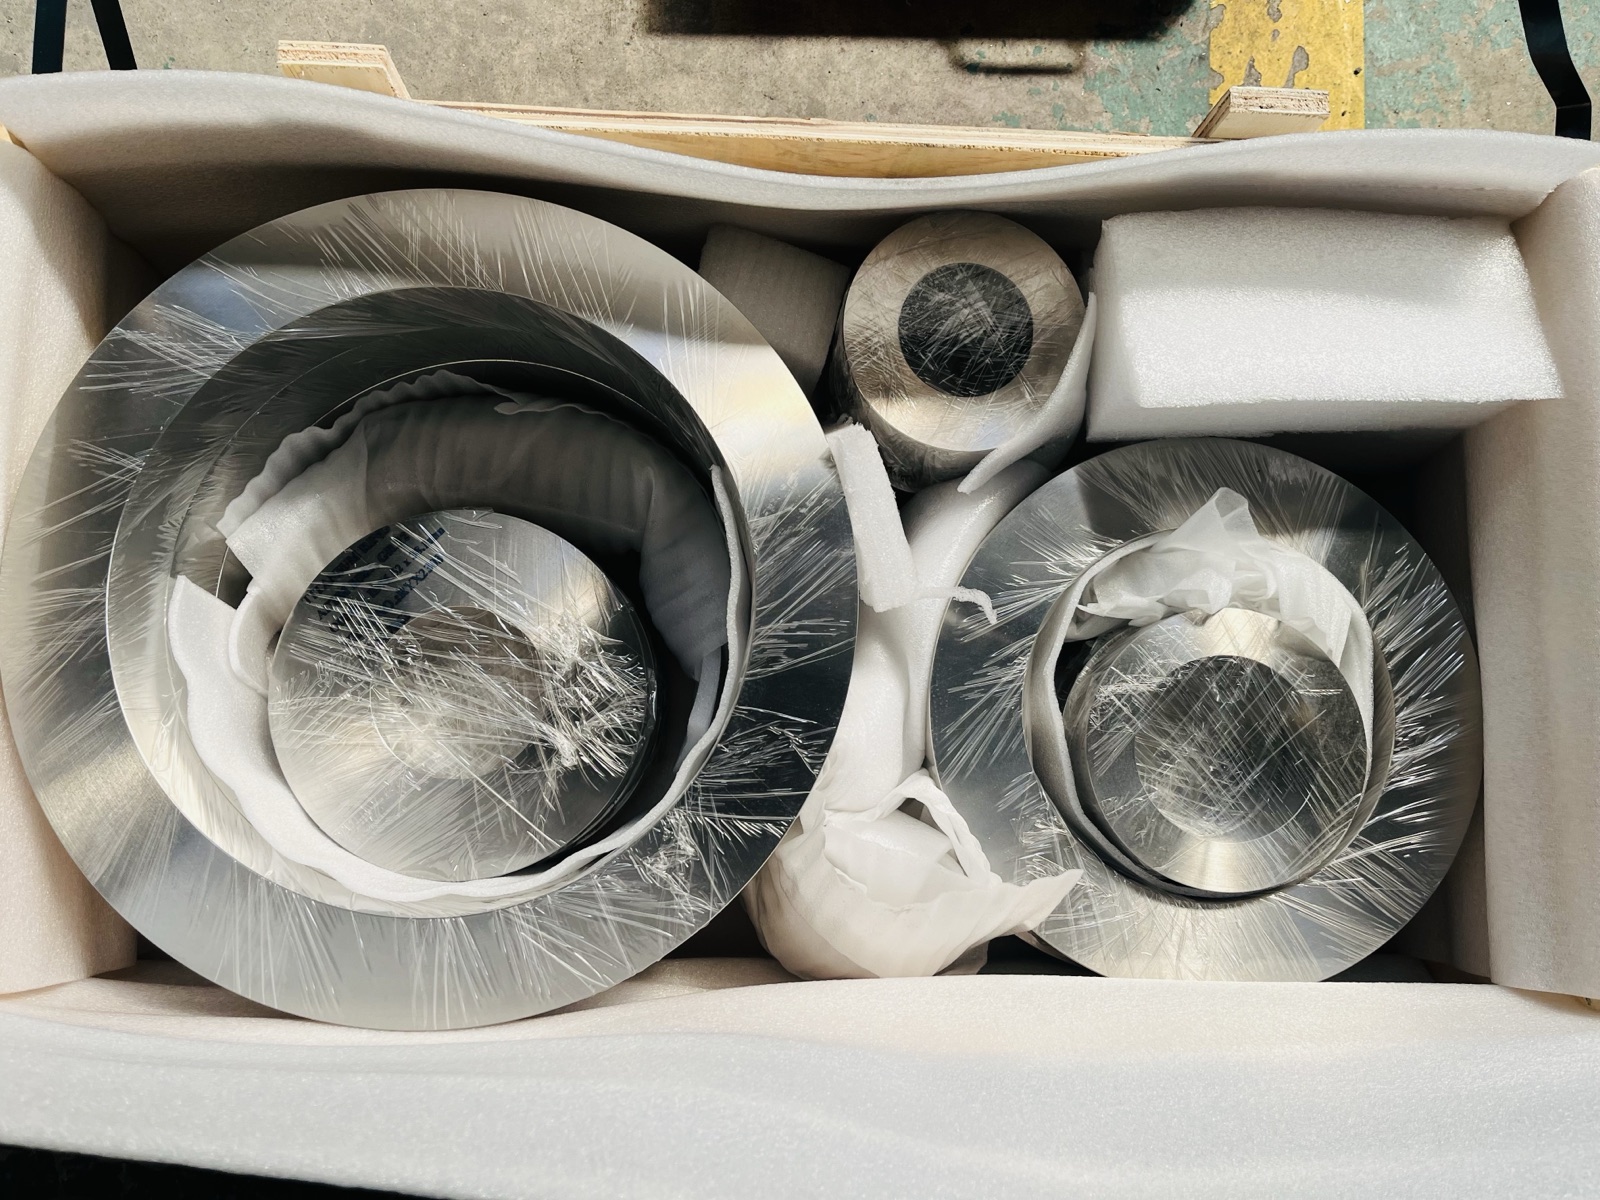
Quando un anello non dovrebbe essere affatto un pezzo forgiato
Due casi indirizzano la richiesta altrove, e indicare a quale dei tre processi appartiene il pezzo evita un ulteriore giro di chiarimenti:
| Situazione | Percorso | Cosa determina le dimensioni |
|---|---|---|
| Diametro esterno inferiore alla gamma degli anelli forgiati | Ricavato mediante lavorazione meccanica da barra tonda forgiata | Gamma delle barre, Ø50 a 500 mm |
| L'anello è sostanzialmente una flangia | Processo per flange | La norma dimensionale, non i limiti dimensionali di forgiatura |
| Parete spessa, foro piccolo rispetto al diametro esterno | Resta nella riga degli anelli forgiati | Riga degli anelli nei limiti dimensionali dei pezzi forgiati |
| Parete sottile, diametro grande | Resta nella riga degli anelli forgiati; processo confermato in fase di offerta | Riga degli anelli nei limiti dimensionali dei pezzi forgiati |
Dettagli delle specifiche con fonti
I limiti dimensionali delle forme riportati in questa pagina provengono dalla gamma di fornitura dei prodotti forgiati di Beiyu Titanium, che elenca anelli con diametro esterno da 50 a 2000 mm, diametro interno da 10 a 900 mm e altezza da 20 a 400 mm, dischi con diametro esterno da 50 a 2000 mm e spessore da 20 a 500 mm, barre tonde forgiate da Ø50 a 500 mm in lunghezze fino a 3000 mm e blocchi da 50 a 600 mm. Queste gamme sono indicate per famiglia e non significano che ogni grado sia disponibile in ogni dimensione per ogni forma; la combinazione ordinata viene confermata in fase di offerta.
Le specifiche indicate accanto a questa gamma sono ASME SB381 e ASTM B381, ASTM F67 e F136, ISO 5832-2 e 5832-3, e AMS 4928, AMS 4981, AMS 4967, AMS 4965, AMS 6931 e AMS-T-9047. La gamma di fornitura le indica per i prodotti forgiati nel loro insieme anziché assegnare una specifica a ogni forma, quindi questa pagina non associa una norma a un anello o a un disco; tale associazione deriva dall'ordine. Lo stato di fornitura è indicato come R o M, il processo è la forgiatura a caldo e la superficie fornita è lavorata meccanicamente a finitura lucida. La certificazione è EN 10204 3.1, con il numero di colata riportato per tutto ciò che l'ordine richiede di documentare.