
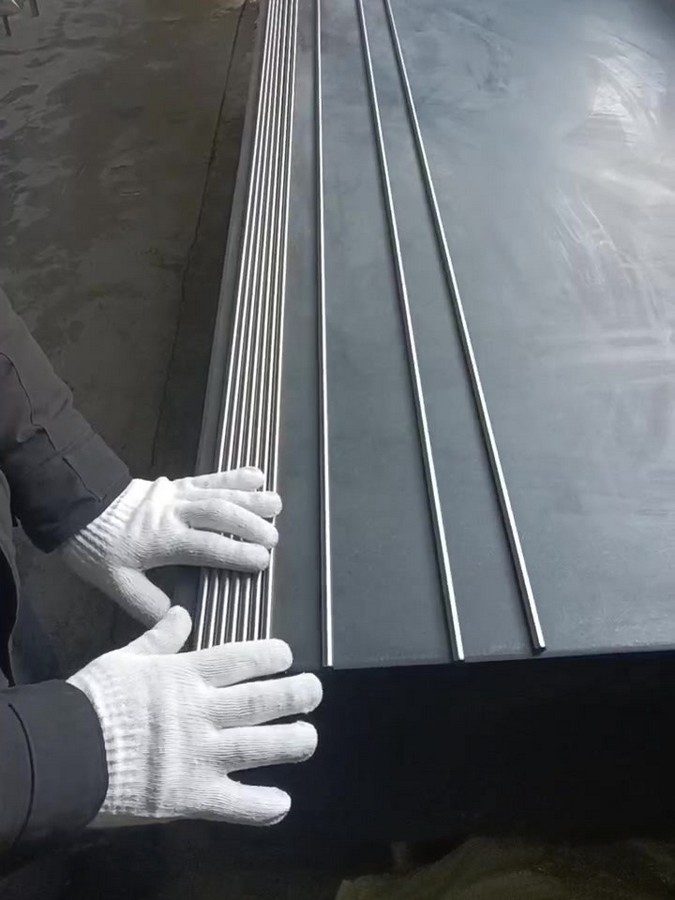
Pourquoi « droite » n'est pas une ligne de commande
La rectitude est le champ le plus souvent laissé sous forme d'adjectif. Une barre décrite comme droite peut néanmoins se bloquer dans une pince, vibrer sur un tour à poupée mobile ou refuser d'être alimentée par un chargeur de barres. Ce qui la rend vérifiable est une valeur, une longueur de mesure et une méthode de mesure, les trois étant indiqués sur la commande.
| Champ | Pourquoi la commande en a besoin |
|---|---|
| Valeur | Fixe l'écart admissible |
| Longueur de mesure | Un écart sans longueur n'est pas une tolérance |
| Méthode de mesure | Détermine si la valeur est reproductible lors du contrôle à réception |
Ce que Beiyu garantit pour la filière de barres rectifiées de précision
Voici les valeurs auxquelles Beiyu se conforme pour la filière de barres rectifiées sans centre de précision. Des valeurs plus strictes sont examinées par rapport au plan plutôt que proposées comme capacité générale.
| État | Rectitude |
|---|---|
| Norme | 0,5 mm par mètre |
| Petits diamètres | 0,3 mm par mètre |
| Plus strict que cela | Examiné par rapport au plan avant l'offre |
L'unité choisie modifie ce que vous demandez
La rectitude est exprimée soit comme un écart par unité de longueur, soit comme un écart total sur l'ensemble de la barre. Elles ne sont pas interchangeables. Une valeur par mètre limite la courbure locale et ne plafonne pas à elle seule la courbure totale accumulée sur toute la longueur, indiquez donc celle que le plan spécifie.
| Mode d'indication | Ce que cela limite |
|---|---|
| mm par mètre | Courbure locale, mesurée sur n'importe quel mètre de la barre |
| Total sur toute la longueur | Flèche cumulée d'une extrémité à l'autre |
| Valeur sans longueur | Rien qui puisse être contrôlé objectivement |
Où la rectitude vous coûte réellement de l'argent
La rectitude est un paramètre d'usinage, et non une caractéristique esthétique. Les opérations ci-dessous sont les premières à échouer lorsque la flèche est hors tolérance.
| Opération | Effet de la flèche |
|---|---|
| Alimentation de barres sur machines automatiques et à poupée mobile | L'alimentation devient instable |
| Ajustement de la pince et du canon de guidage | Une barre présentant une flèche sollicite le canon de guidage de manière inégale |
| Forage profond et tournage de grande longueur | Le faux-rond s'accumule le long de la coupe |
La rectitude est contrôlée à 100 pour cent sur cette filière
La rectitude est mesurée sur la filière des barres rectifiées de précision comme l'un des cinq contrôles appliqués à chaque pièce, et non à un échantillon prélevé dans le lot.
| Contrôle à 100 pour cent sur ce parcours |
|---|
| Détection de défauts par ultrasons |
| Détection de défauts par courants de Foucault |
| Contrôle optique de surface |
| Mesure du diamètre par laser infrarouge |
| Détection de la rectitude |
Comment la rectitude s'articule avec les autres tolérances de la barre
Rectitude ne remplace pas la tolérance de diamètre, et une tolérance de diamètre serrée n'implique pas une barre droite. Indiquez-les séparément.
| Champ | Barre rectifiée de précision de Beiyu |
|---|---|
| Tolérance de diamètre | Plus ou moins 0,0127 mm en standard |
| Tolérance de diamètre resserrée | Plus ou moins 0,0076 mm lorsque le plan l'exige |
| Rectitude | 0,5 mm par mètre, 0,3 mm par mètre pour les petits diamètres |
| Surface | Indiquée sous forme de valeur de rugosité lorsqu'elle constitue un critère d'acceptation |
Ce que la norme autorise et ce que cette filière garantit
Une valeur de rectitude n'est vérifiable que par rapport à une base indiquée. ASTM B348 prévoit une tolérance de cambrure par défaut pour les barres fournies pour usinage et fixe les trois éléments nécessaires à la commande : la valeur, la longueur de référence sur laquelle elle s'applique et la méthode de mesure. Le tableau ci-dessous présente cette valeur par défaut à côté des valeurs appliquées par Beiyu pour la filière de barres rectifiées sans centre de précision, afin que les deux puissent être comparées selon les mêmes critères plutôt qu'en tant qu'adjectifs.
| Filière | Base | Tolérance de cambrure telle que spécifiée | Équivalent par mètre, au prorata |
|---|---|---|---|
| Barre travaillée à chaud pour usinage | ASTM B348, Tableau 11 | 3,18 mm sur toute longueur de 1524 mm, et pas plus d'un huitième de pouce multiplié par la longueur en pieds divisée par cinq | environ 2,09 mm par mètre |
| Barre finie à froid pour usinage | ASTM B348, Tableau 11 | 1,59 mm sur toute longueur de 1524 mm, et pas plus d'un seizième de pouce multiplié par la longueur en pieds divisée par cinq | environ 1,04 mm par mètre |
| Barre rectifiée sans centre de précision Beiyu, standard | Valeur publiée par Beiyu | 0,5 mm par mètre | 0,5 mm par mètre |
| Barre rectifiée sans centre de précision Beiyu, diamètres jusqu'à 25 mm inclus | Valeur publiée par Beiyu | 0,3 mm par mètre | 0,3 mm par mètre |
| Plus stricte que ci-dessus | Plan | À confronter au plan et à confirmer avant l'offre | Selon le plan |
Deux éléments découlent de la lecture de la norme plutôt que d'un adjectif de fournisseur. La tolérance B348 est une valeur par défaut qui s'applique sauf indication contraire dans la commande, et elle est spécifiée pour les barres fournies redressées mécaniquement à des fins d'usinage (ASTM B348, Tableau 11). Il s'agit également d'une valeur par longueur de référence, avec un plafond pour la barre entière, raison pour laquelle une valeur indiquée sans longueur associée ne peut pas être rapprochée de cette tolérance. La colonne par mètre est une conversion au prorata destinée à la comparaison ; la norme spécifie sa tolérance sur une longueur de 1524 mm, et non sur un mètre.
Comment la cambrure est mesurée selon ASTM B348
La méthode de mesure fait partie de la tolérance, ce n'est pas un détail laissé à l'inspecteur à la réception. ASTM B348 définit la cambrure par sa méthode de contrôle : une règle est placée le long du côté concave de la barre, et l'écart maximal entre la barre et la règle constitue la cambrure (ASTM B348, Tableau 11, note du tableau). La désignation de cette méthode établit comment une valeur a été produite et sur quoi porterait un désaccord lors du contrôle à réception.
| Champ | Ce que fixe ASTM B348 | Ce que la commande doit encore indiquer |
|---|---|---|
| Surface de référence | Le côté concave de la barre | Rien d'autre |
| Instrument | Une règle | Si une méthode différente est requise, lorsque le plan en exige une |
| Longueur de mesure | Toute longueur de 1524 mm, avec un plafond proportionnel à la longueur totale | Si le plan indique par mètre ou au total sur la longueur utile |
| Condition de livraison | Tolérances distinctes pour les produits travaillés à chaud et finis à froid | L'état, indiqué séparément de l'état de surface |
La désignation d'une méthode établit comment une valeur a été produite. Elle n'ajoute pas en elle-même une étape de contrôle et ne rend pas interchangeables une valeur par mètre et une valeur totale sur la longueur. Lorsqu'un plan exige que la flèche cumulée soit limitée sur la longueur utile de la barre plutôt que la flèche locale, cela doit figurer sur une ligne distincte de la commande.
Ce qu'il faut inscrire sur la commande
Rectitude : ______ mm par mètre Longueur de mesure : ______ Méthode de mesure : ______ (indiquez comment la barre est supportée et où la mesure est relevée) Tolérance de diamètre : ______ Surface : ______ (indiquez une valeur de rugosité lorsqu'elle constitue un critère d'acceptation) Opération en aval : ______ (indiquez si la barre alimente une machine automatique ou à poupée mobile)
Indiquez l'équipement alimenté par la barre, pas seulement le chiffre. La rectitude réalisable varie selon le diamètre et la longueur, donc Beiyu vérifie l'exigence par rapport aux deux avant d'établir une offre.
Détails des spécifications avec sources
La norme produit définit bien une rectitude par défaut, et elle est moins stricte que ce dont la plupart des travaux d'usinage ont besoin. ASTM B348 indique que, sauf spécification contraire, les barres travaillées à chaud et finies à froid destinées à l'usinage sont fournies redressées à la machine selon son tableau de flèche, et définit la flèche comme l'écart maximal d'un côté par rapport à une ligne droite, mesuré du côté concave avec une règle droite (ASTM B348, flèche des barres destinées à l'usinage). Le tableau autorise 1/8 inch, 3,18 mm, dans toute longueur de 5 feet, 1524 mm, pour les barres travaillées à chaud et 1/16 inch, 1,59 mm, dans toute longueur de 5 feet pour les barres finies à froid.
| État | Flèche autorisée par ASTM B348 dans toute longueur de 5 ft (1524 mm) | Approximativement par mètre |
|---|---|---|
| Barre travaillée à chaud | 1/8 in (3,18 mm) | environ 2,1 mm/m |
| Barre finie à froid | 1/16 in (1,59 mm) | environ 1,0 mm/m |
| Plus strict que le tableau | Non couvert par la valeur par défaut | Indiqué sur la commande |
C'est pourquoi les valeurs de cette page doivent être commandées plutôt que supposées. Dans la pratique d'approvisionnement de Beiyu, la barre rectifiée sans centre de précision est maintenue à 0,5 mm par mètre en standard, avec 0,3 mm par mètre disponible pour les petites dimensions et des valeurs plus strictes définies selon le plan. Ces valeurs représentent environ la moitié de la valeur par défaut pour produit fini à froid autorisée par la norme, elles ne sont donc pas obtenues par la seule désignation d'ASTM B348. La désignation de la norme établit la flèche par défaut et la convention de mesure. Elle ne fournit pas à elle seule une valeur plus stricte et ne fixe pas la longueur de référence de votre plan, raison pour laquelle la valeur, la longueur de référence et la méthode de mesure doivent toutes figurer sur la commande.
Envoyer une demande de prix technique
Pour les demandes de prix de barres en titane, incluez la nuance, la norme ASTM ou AMS, le diamètre, la longueur, l'état, la finition de surface, la valeur de rectitude avec sa longueur de référence et sa méthode de mesure, la quantité et le certificat matière requis.