
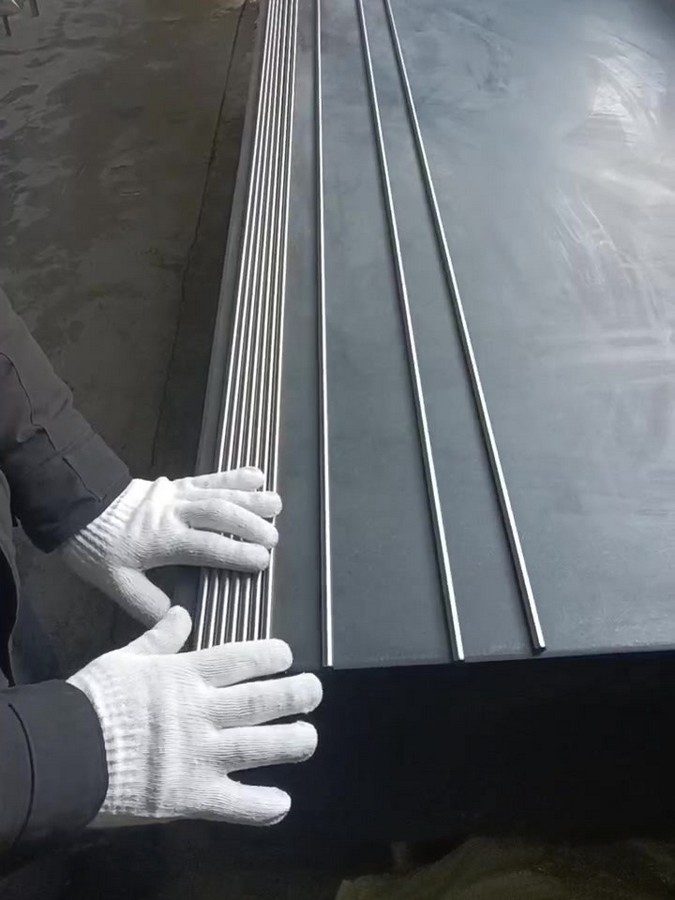
Por qué «recta» no es una línea de pedido
La rectitud es el campo que con mayor frecuencia se deja como un adjetivo. Una barra descrita como recta puede aun así atascarse en una pinza, vibrar en un torno de cabezal móvil o no avanzar desde un cargador de barras. Lo que permite verificarla es un valor, una longitud de medición y un método de medición, los tres indicados en el pedido.
| Campo | Por qué lo necesita el pedido |
|---|---|
| Valor | Fija la desviación permitida |
| Longitud de medición | Una desviación sin longitud no es una tolerancia |
| Método de medición | Determina si el valor es reproducible en la inspección de recepción |
Qué mantiene Beiyu en el proceso de barras rectificadas de precisión
Estos son los valores con los que Beiyu trabaja en el proceso de barras rectificadas sin centros de precisión. Los valores más estrictos se establecen conforme al plano en lugar de ofrecerse como una capacidad general.
| Condición | Rectitud |
|---|---|
| Norma | 0,5 mm por metro |
| Diámetros pequeños | 0,3 mm por metro |
| Más estricto que eso | Revisado conforme al plano antes de presentar una oferta |
La unidad que elija cambia lo que está solicitando
La rectitud se expresa como desviación por unidad de longitud o como desviación total en toda la barra. No son intercambiables. Un valor por metro limita la curvatura local y, por sí solo, no limita la curvatura total acumulada en toda la longitud, por lo que debe indicar a cuál se refiere el plano.
| Cómo se expresa | Qué limita |
|---|---|
| mm por metro | Curvatura local, medida en cualquier tramo de un metro de la barra |
| Total en toda la longitud | Curvatura acumulada de extremo a extremo |
| Valor sin longitud | Nada que pueda comprobarse objetivamente |
Dónde la rectitud le cuesta dinero realmente
La rectitud es un parámetro de entrada del mecanizado, no una propiedad estética. Las operaciones siguientes son las primeras que fallan cuando la curvatura está fuera de tolerancia.
| Operación | Cómo le afecta la curvatura |
|---|---|
| Alimentación de barras en máquinas automáticas y de cabezal móvil | La alimentación se vuelve inestable |
| Ajuste en la pinza y el casquillo guía | Una barra curvada carga el casquillo de forma desigual |
| Taladrado profundo y torneado largo | El descentramiento se acumula a lo largo del corte |
La rectitud se comprueba al 100 por ciento en ese proceso
La rectitud se mide en el proceso de barras rectificadas de precisión como una de las cinco comprobaciones aplicadas a cada pieza, no a una muestra extraída del lote.
| Inspección al 100 por ciento en ese proceso |
|---|
| Detección de defectos por ultrasonidos |
| Detección de defectos por corrientes inducidas |
| Inspección óptica superficial |
| Medición del diámetro mediante láser infrarrojo |
| Detección de rectitud |
Cómo se relaciona la rectitud con las demás tolerancias de la barra
Rectitud no sustituye a la tolerancia de diámetro, y un diámetro con tolerancia estrecha no implica una barra recta. Indíquelos por separado.
| Campo | Barra rectificada de precisión de Beiyu |
|---|---|
| Tolerancia de diámetro | Más o menos 0,0127 mm como valor estándar |
| Tolerancia de diámetro más estricta | Más o menos 0,0076 mm cuando lo exige el plano |
| Rectitud | 0,5 mm por metro, 0,3 mm por metro en diámetros pequeños |
| Superficie | Indicada como un valor de rugosidad cuando sea un criterio de aceptación |
Qué permite la norma y qué mantiene este proceso
Un valor de rectitud solo puede comprobarse con una base indicada. ASTM B348 incluye una tolerancia de curvatura predeterminada para barras suministradas para mecanizado, y fija los tres campos que necesita el pedido: el valor, la longitud de medición a la que se aplica y la forma de medirlo. La tabla siguiente sitúa ese valor predeterminado junto a los valores con los que Beiyu trabaja en el proceso de barras rectificadas sin centros de precisión, para que ambos puedan compararse en los mismos términos en lugar de mediante adjetivos.
| Ruta | Base | Tolerancia de curvatura tal como está escrita | Equivalente por metro, proporcional |
|---|---|---|---|
| Barra trabajada en caliente para mecanizado | ASTM B348, Tabla 11 | 3,18 mm en cualquier tramo de 1524 mm, y no más de un octavo de pulgada multiplicado por la longitud en pies dividida por cinco | aproximadamente 2,09 mm por metro |
| Barra acabada en frío para mecanizado | ASTM B348, Tabla 11 | 1,59 mm en cualquier tramo de 1524 mm, y no más de un dieciseisavo de pulgada multiplicado por la longitud en pies dividida por cinco | aproximadamente 1,04 mm por metro |
| Barra rectificada sin centros de precisión de Beiyu, estándar | Valor publicado por Beiyu | 0,5 mm por metro | 0,5 mm por metro |
| Barra rectificada sin centros de precisión de Beiyu, diámetros de hasta 25 mm inclusive | Valor publicado por Beiyu | 0,3 mm por metro | 0,3 mm por metro |
| Más estrecha que la anterior | Plano | Establecida según el plano y confirmada antes de la oferta | Según plano |
De leer la norma en lugar de un adjetivo del proveedor se desprenden dos cosas. La tolerancia de B348 es un valor predeterminado que se aplica salvo que el pedido indique lo contrario, y se establece para barras suministradas enderezadas a máquina para mecanizado (ASTM B348, Tabla 11). También es una cifra por longitud de medición con un límite para toda la barra, por lo que un valor indicado sin longitud asociada no puede conciliarse con ella. La columna por metro es una conversión proporcional para comparar; la norma establece su tolerancia en un tramo de 1524 mm, no en un metro.
Cómo se mide la curvatura según ASTM B348
El método de medición forma parte de la tolerancia, no es un detalle que se deje al inspector de recepción. ASTM B348 define la curvatura por su forma de comprobación: se coloca una regla recta a lo largo del lado cóncavo de la barra, y la mayor separación entre la barra y la regla es la curvatura (ASTM B348, Tabla 11, nota de la tabla). Citar ese método determina cómo se obtuvo un número y sobre qué versaría un desacuerdo en la inspección de recepción.
| Campo | Qué fija ASTM B348 | Qué debe indicar todavía el pedido |
|---|---|---|
| Superficie de referencia | El lado cóncavo de la barra | Nada más |
| Instrumento | Una regla recta | Si se requiere un método diferente, cuando el plano lo exija |
| Longitud de medición | Cualquier tramo de 1524 mm, con un límite proporcional a la longitud total | Si el plano se refiere a un valor por metro o al total en la longitud útil |
| Estado de suministro | Tolerancias separadas para trabajado en caliente y acabado en frío | El estado, indicado por separado del acabado superficial |
Citar un método determina cómo se obtuvo un valor. No añade por sí solo una etapa de inspección, ni hace intercambiables una cifra por metro y una cifra total sobre la longitud. Cuando un plano necesita limitar la curvatura acumulada en la longitud útil de la barra en lugar de la curvatura local, eso constituye una línea independiente del pedido.
Qué escribir en el pedido
Rectitud: ______ mm por metro Longitud de medición para la lectura: ______ Método de medición: ______ (indique cómo se apoya la barra y dónde se realiza la lectura) Tolerancia de diámetro: ______ Superficie: ______ (indique un valor de rugosidad cuando sea un criterio de aceptación) Operación posterior: ______ (indique si la barra alimenta una máquina automática o de cabezal móvil)
Indique a qué proceso se destina la barra, no solo el valor. La rectitud alcanzable varía con el diámetro y la longitud, por lo que Beiyu comprueba el requisito en función de ambos antes de presentar una oferta.
Detalles de especificación con fuentes
La norma de producto sí establece una rectitud por defecto, menos exigente de lo que requieren la mayoría de los trabajos de mecanizado. ASTM B348 establece que, salvo que se especifique lo contrario, las barras trabajadas en caliente y acabadas en frío destinadas al mecanizado se suministran enderezadas a máquina conforme a su tabla de curvatura, y define la curvatura como la mayor desviación de un lado respecto a una línea recta, medida en el lado cóncavo con una regla (ASTM B348, curvatura de barras para mecanizado). La tabla admite 1/8 inch, 3,18 mm, en cualquier tramo de 5 feet, 1524 mm, para barras trabajadas en caliente y 1/16 inch, 1,59 mm, en cualquier tramo de 5 feet para barras acabadas en frío.
| Condición | Curvatura admitida por ASTM B348 en cualquier tramo de 5 ft (1524 mm) | Aproximadamente por metro |
|---|---|---|
| Barra trabajada en caliente | 1/8 in (3,18 mm) | aproximadamente 2,1 mm/m |
| Barra acabada en frío | 1/16 in (1,59 mm) | aproximadamente 1,0 mm/m |
| Más exigente que la tabla | No cubierto por el valor por defecto | Indicado en el pedido |
Por eso los valores de esta página deben solicitarse en el pedido y no darse por supuestos. En la práctica de suministro de Beiyu, la ruta de barras rectificadas sin centros de precisión mantiene de forma estándar 0,5 mm por metro, con 0,3 mm por metro disponibles en tamaños pequeños y valores más exigentes establecidos conforme al plano. Son aproximadamente la mitad del valor por defecto que la norma admite para el acabado en frío, por lo que no se obtienen únicamente indicando ASTM B348. Indicar la norma define la curvatura por defecto y el criterio de medición. Por sí solo, no proporciona un valor más exigente ni fija la longitud de referencia del plano, por lo que el valor, la longitud de referencia y el método de medición deben figurar en el pedido.
Envíe una solicitud de oferta técnica
Para las solicitudes de oferta de barras de titanio, incluya la calidad, la norma ASTM o AMS, el diámetro, la longitud, el estado, el acabado superficial, el valor de rectitud con su longitud de referencia y método de medición, la cantidad y el certificado de materiales requerido.