
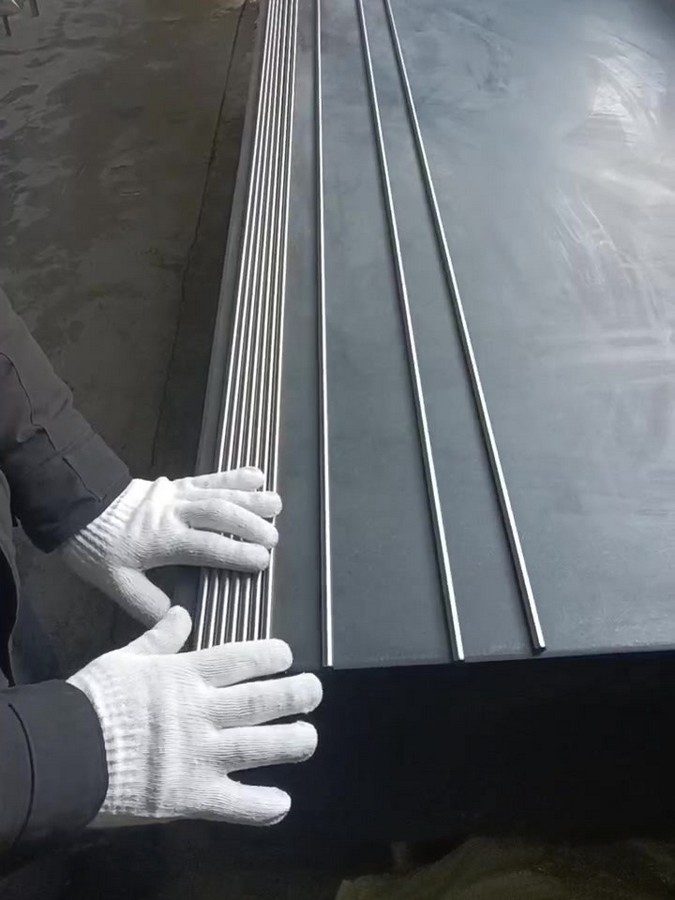
Perché “diritta” non è una riga d'ordine
La rettilineità è il campo più spesso lasciato come aggettivo. Una barra descritta come diritta può comunque bloccarsi in una pinza, vibrare su un tornio a fantina mobile o non avanzare da un caricatore di barre. A renderla verificabile sono un valore, una lunghezza di misura e un metodo di misurazione, tutti e tre indicati nell'ordine.
| Campo | Perché serve nell'ordine |
|---|---|
| Valore | Definisce lo scostamento ammesso |
| Lunghezza di misura | Uno scostamento senza una lunghezza non è una tolleranza |
| Metodo di misurazione | Determina se il valore è riproducibile al controllo in accettazione |
Cosa mantiene Beiyu nel percorso delle barre rettificate di precisione
Questi sono i valori applicati da Beiyu su il percorso delle barre rettificate senza centri di precisione. Valori più restrittivi vengono definiti in base al disegno anziché offerti come capacità generalizzata.
| Stato | rettilineità |
|---|---|
| Norma | 0,5 mm per metro |
| Diametri piccoli | 0,3 mm per metro |
| Più restrittivo | Verificato rispetto al disegno prima dell'offerta |
L'unità scelta cambia ciò che si richiede
La rettilineità viene indicata come scostamento per unità di lunghezza oppure come scostamento totale sull'intera barra. I due non sono intercambiabili. Un valore per metro limita la curvatura locale e non limita di per sé la curvatura totale accumulata sull'intera lunghezza, quindi indicare quale dei due intende il disegno.
| Come viene scritto | Cosa limita |
|---|---|
| mm per metro | Curvatura locale, misurata su qualsiasi tratto di un metro della barra |
| Totale sull'intera lunghezza | Curvatura accumulata da un'estremità all'altra |
| Valore senza lunghezza | Nulla che possa essere verificato oggettivamente |
Dove la rettilineità comporta effettivamente dei costi
La rettilineità è un parametro di ingresso per la lavorazione meccanica, non una proprietà estetica. Le operazioni seguenti sono le prime a presentare problemi quando la curvatura è fuori tolleranza.
| Operazione | Come influisce la curvatura |
|---|---|
| Alimentazione delle barre su macchine automatiche e a fantina mobile | L'alimentazione diventa instabile |
| Accoppiamento con pinza e boccola di guida | Una barra curva carica la boccola in modo disuniforme |
| Foratura profonda e tornitura lunga | L'eccentricità si accumula lungo il taglio |
La rettilineità viene controllata al 100 per cento su quel percorso
La rettilineità viene misurata nel percorso delle barre rettificate di precisione come uno dei cinque controlli applicati a ogni pezzo, non a un campione prelevato dal lotto.
| Controllo al 100 per cento su tale linea |
|---|
| Rilevamento dei difetti a ultrasuoni |
| Rilevamento dei difetti a correnti indotte |
| Controllo ottico superficiale |
| Misurazione del diametro con laser a infrarossi |
| Rilevamento della rettilineità |
Come si affianca la rettilineità alle altre tolleranze delle barre
rettilineità non sostituisce la tolleranza sul diametro, e un diametro con tolleranza stretta non implica una barra diritta. Indicarli separatamente.
| Campo | Barra rettificata di precisione di Beiyu |
|---|---|
| Tolleranza sul diametro | Più o meno 0,0127 mm come valore standard |
| Tolleranza sul diametro più restrittiva | Più o meno 0,0076 mm quando il disegno lo richiede |
| rettilineità | 0,5 mm per metro, 0,3 mm per metro sui diametri piccoli |
| Superficie | Indicata come valore di rugosità quando costituisce un criterio di accettazione |
Cosa consente la norma e cosa rispetta questo percorso
Un valore di rettilineità è verificabile solo rispetto a una base dichiarata. ASTM B348 prevede un limite predefinito di curvatura per le barre fornite per lavorazione meccanica e fissa tutti e tre i campi necessari nell'ordine: il valore, la lunghezza di misura a cui si applica e il modo in cui viene misurato. La tabella seguente affianca tale limite predefinito ai valori rispettati da Beiyu nel percorso delle barre di precisione rettificate senza centri, così da poterli confrontare sugli stessi termini anziché mediante aggettivi.
| Percorso | Base | Limite di curvatura come riportato | Equivalente per metro, proporzionale |
|---|---|---|---|
| Barra lavorata a caldo per lavorazione meccanica | ASTM B348, Tabella 11 | 3,18 mm su qualsiasi tratto di 1524 mm e non oltre un ottavo di pollice moltiplicato per la lunghezza in piedi divisa per cinque | circa 2,09 mm per metro |
| Barra finita a freddo per lavorazione meccanica | ASTM B348, Tabella 11 | 1,59 mm su qualsiasi tratto di 1524 mm e non oltre un sedicesimo di pollice moltiplicato per la lunghezza in piedi divisa per cinque | circa 1,04 mm per metro |
| Barra di precisione Beiyu rettificata senza centri, standard | Valore pubblicato da Beiyu | 0,5 mm per metro | 0,5 mm per metro |
| Barra di precisione Beiyu rettificata senza centri, diametri fino a 25 mm compresi | Valore pubblicato da Beiyu | 0,3 mm per metro | 0,3 mm per metro |
| Più stretto di quanto sopra | Disegno | Definito rispetto al disegno e confermato prima dell'offerta | A disegno |
Dalla lettura della norma anziché di un aggettivo del fornitore derivano due considerazioni. Il limite B348 è un valore predefinito che si applica salvo diversa indicazione nell'ordine ed è dichiarato per barre fornite raddrizzate a macchina per lavorazione meccanica (ASTM B348, Tabella 11). È inoltre un valore per lunghezza di misura con un limite sull'intera barra, motivo per cui un valore indicato senza una lunghezza associata non può essere confrontato con esso. La colonna per metro è una conversione proporzionale a fini di confronto; la norma indica il proprio limite su un tratto di 1524 mm, non su un metro.
Come viene misurata la curvatura secondo ASTM B348
Il metodo di misurazione è parte della tolleranza, non un dettaglio lasciato all'addetto al controllo in accettazione. ASTM B348 definisce la curvatura attraverso il modo in cui viene verificata: una riga di riscontro viene appoggiata lungo il lato concavo della barra e la distanza massima tra barra e riga costituisce la curvatura (ASTM B348, Tabella 11, nota alla tabella). Citare tale metodo chiarisce come è stato prodotto un valore e quale sarebbe l'oggetto di un disaccordo al controllo in accettazione.
| Campo | Cosa definisce ASTM B348 | Cosa deve ancora indicare l'ordine |
|---|---|---|
| Superficie di riferimento | Il lato concavo della barra | Null'altro |
| Strumento | Una riga di riscontro | Se è richiesto un metodo diverso, qualora il disegno lo preveda |
| Lunghezza di misura | Qualsiasi tratto di 1524 mm, con un limite proporzionato alla lunghezza totale | Se il disegno intende per metro oppure il totale sulla lunghezza utile |
| Stato di fornitura | Limiti distinti per lavorato a caldo e finito a freddo | Lo stato, indicato separatamente dalla finitura superficiale |
Citare un metodo chiarisce come è stato prodotto un valore. Non aggiunge di per sé una fase di controllo e non rende intercambiabili un valore per metro e un valore totale sulla lunghezza. Quando un disegno richiede di limitare la curvatura accumulata sulla lunghezza utile della barra anziché quella locale, si tratta di una voce separata nell'ordine d'acquisto.
Cosa scrivere nell'ordine d'acquisto
rettilineità: ______ mm per metro
Lunghezza di misura per la lettura: ______
Metodo di misurazione: ______ (indicare come viene sostenuta la barra e dove viene effettuata la lettura)
Tolleranza sul diametro: ______
Superficie: ______ (indicare un valore di rugosità quando costituisce un criterio di accettazione)
Operazione a valle: ______ (indicare se la barra alimenta una macchina automatica o a fantina mobile)
Indicare a quale lavorazione è destinata la barra, non soltanto il valore. La rettilineità ottenibile varia con il diametro e la lunghezza, quindi Beiyu verifica il requisito rispetto a entrambi prima di formulare l'offerta.
Dettagli delle specifiche con fonti
La norma di prodotto stabilisce una rettilineità predefinita, con limiti meno restrittivi di quelli necessari per la maggior parte delle lavorazioni meccaniche. ASTM B348 stabilisce che, salvo diversa indicazione, le barre lavorate a caldo e finite a freddo destinate alla lavorazione meccanica sono fornite raddrizzate a macchina secondo la relativa tabella di curvatura, e definisce la curvatura come lo scostamento massimo di un lato rispetto a una linea retta, misurato sul lato concavo con una riga di riscontro (ASTM B348, curvatura delle barre per lavorazione meccanica). La tabella ammette 1/8 inch, 3,18 mm, su qualsiasi tratto di 5 feet, 1524 mm, per le barre lavorate a caldo e 1/16 inch, 1,59 mm, su qualsiasi tratto di 5 feet per le barre finite a freddo.
| Stato | Curvatura ammessa da ASTM B348 su qualsiasi tratto di 5 ft (1524 mm) | Valore approssimativo per metro |
|---|---|---|
| Barra lavorata a caldo | 1/8 in (3,18 mm) | circa 2,1 mm/m |
| Barra finita a freddo | 1/16 in (1,59 mm) | circa 1,0 mm/m |
| Più restrittivo della tabella | Non previsto dai requisiti predefiniti | Indicato nell'ordine |
Per questo i valori riportati in questa pagina devono essere richiesti nell'ordine anziché dati per scontati. Nella prassi di fornitura di Beiyu, il processo delle barre rettificate senza centri di precisione mantiene normalmente 0,5 mm per metro, con 0,3 mm per metro disponibili per le dimensioni ridotte e valori più restrittivi stabiliti in base al disegno. Questi valori sono all'incirca la metà del limite predefinito ammesso dalla norma per il materiale finito a freddo, quindi la sola indicazione ASTM B348 non li garantisce. Indicare la norma definisce la curvatura predefinita e la convenzione di misurazione. Non garantisce di per sé un valore più restrittivo e non fissa la lunghezza di riferimento prevista dal disegno; per questo il valore, la lunghezza di riferimento e il metodo di misurazione devono figurare tutti nell'ordine.
Inviare una richiesta di offerta tecnica
Per le richieste di offerta di barre di titanio, includere il grado, la norma ASTM o AMS, il diametro, la lunghezza, lo stato, la finitura superficiale, il valore di rettilineità con la relativa lunghezza di riferimento e il metodo di misurazione, la quantità e il certificato del materiale richiesto.