
Her titanyum çubuğun, plakanın, borunun ve dövme parçanın başlangıcı titanyum süngeri ve aynı genel süreçten geçer: süngeri ergiterek külçe haline getirme, külçeyi dövme veya haddelemeyle yarı mamul formuna işleme, ardından kalite, boyut ve yüzey açısından son işlemleri yapma. Bu süreci bilmek, alıcıya belirli bir formun neden ilgili standartlara, duruma ve toleranslara sahip olduğunu ve siparişte neleri teyit etmesi gerektiğini gösterir.
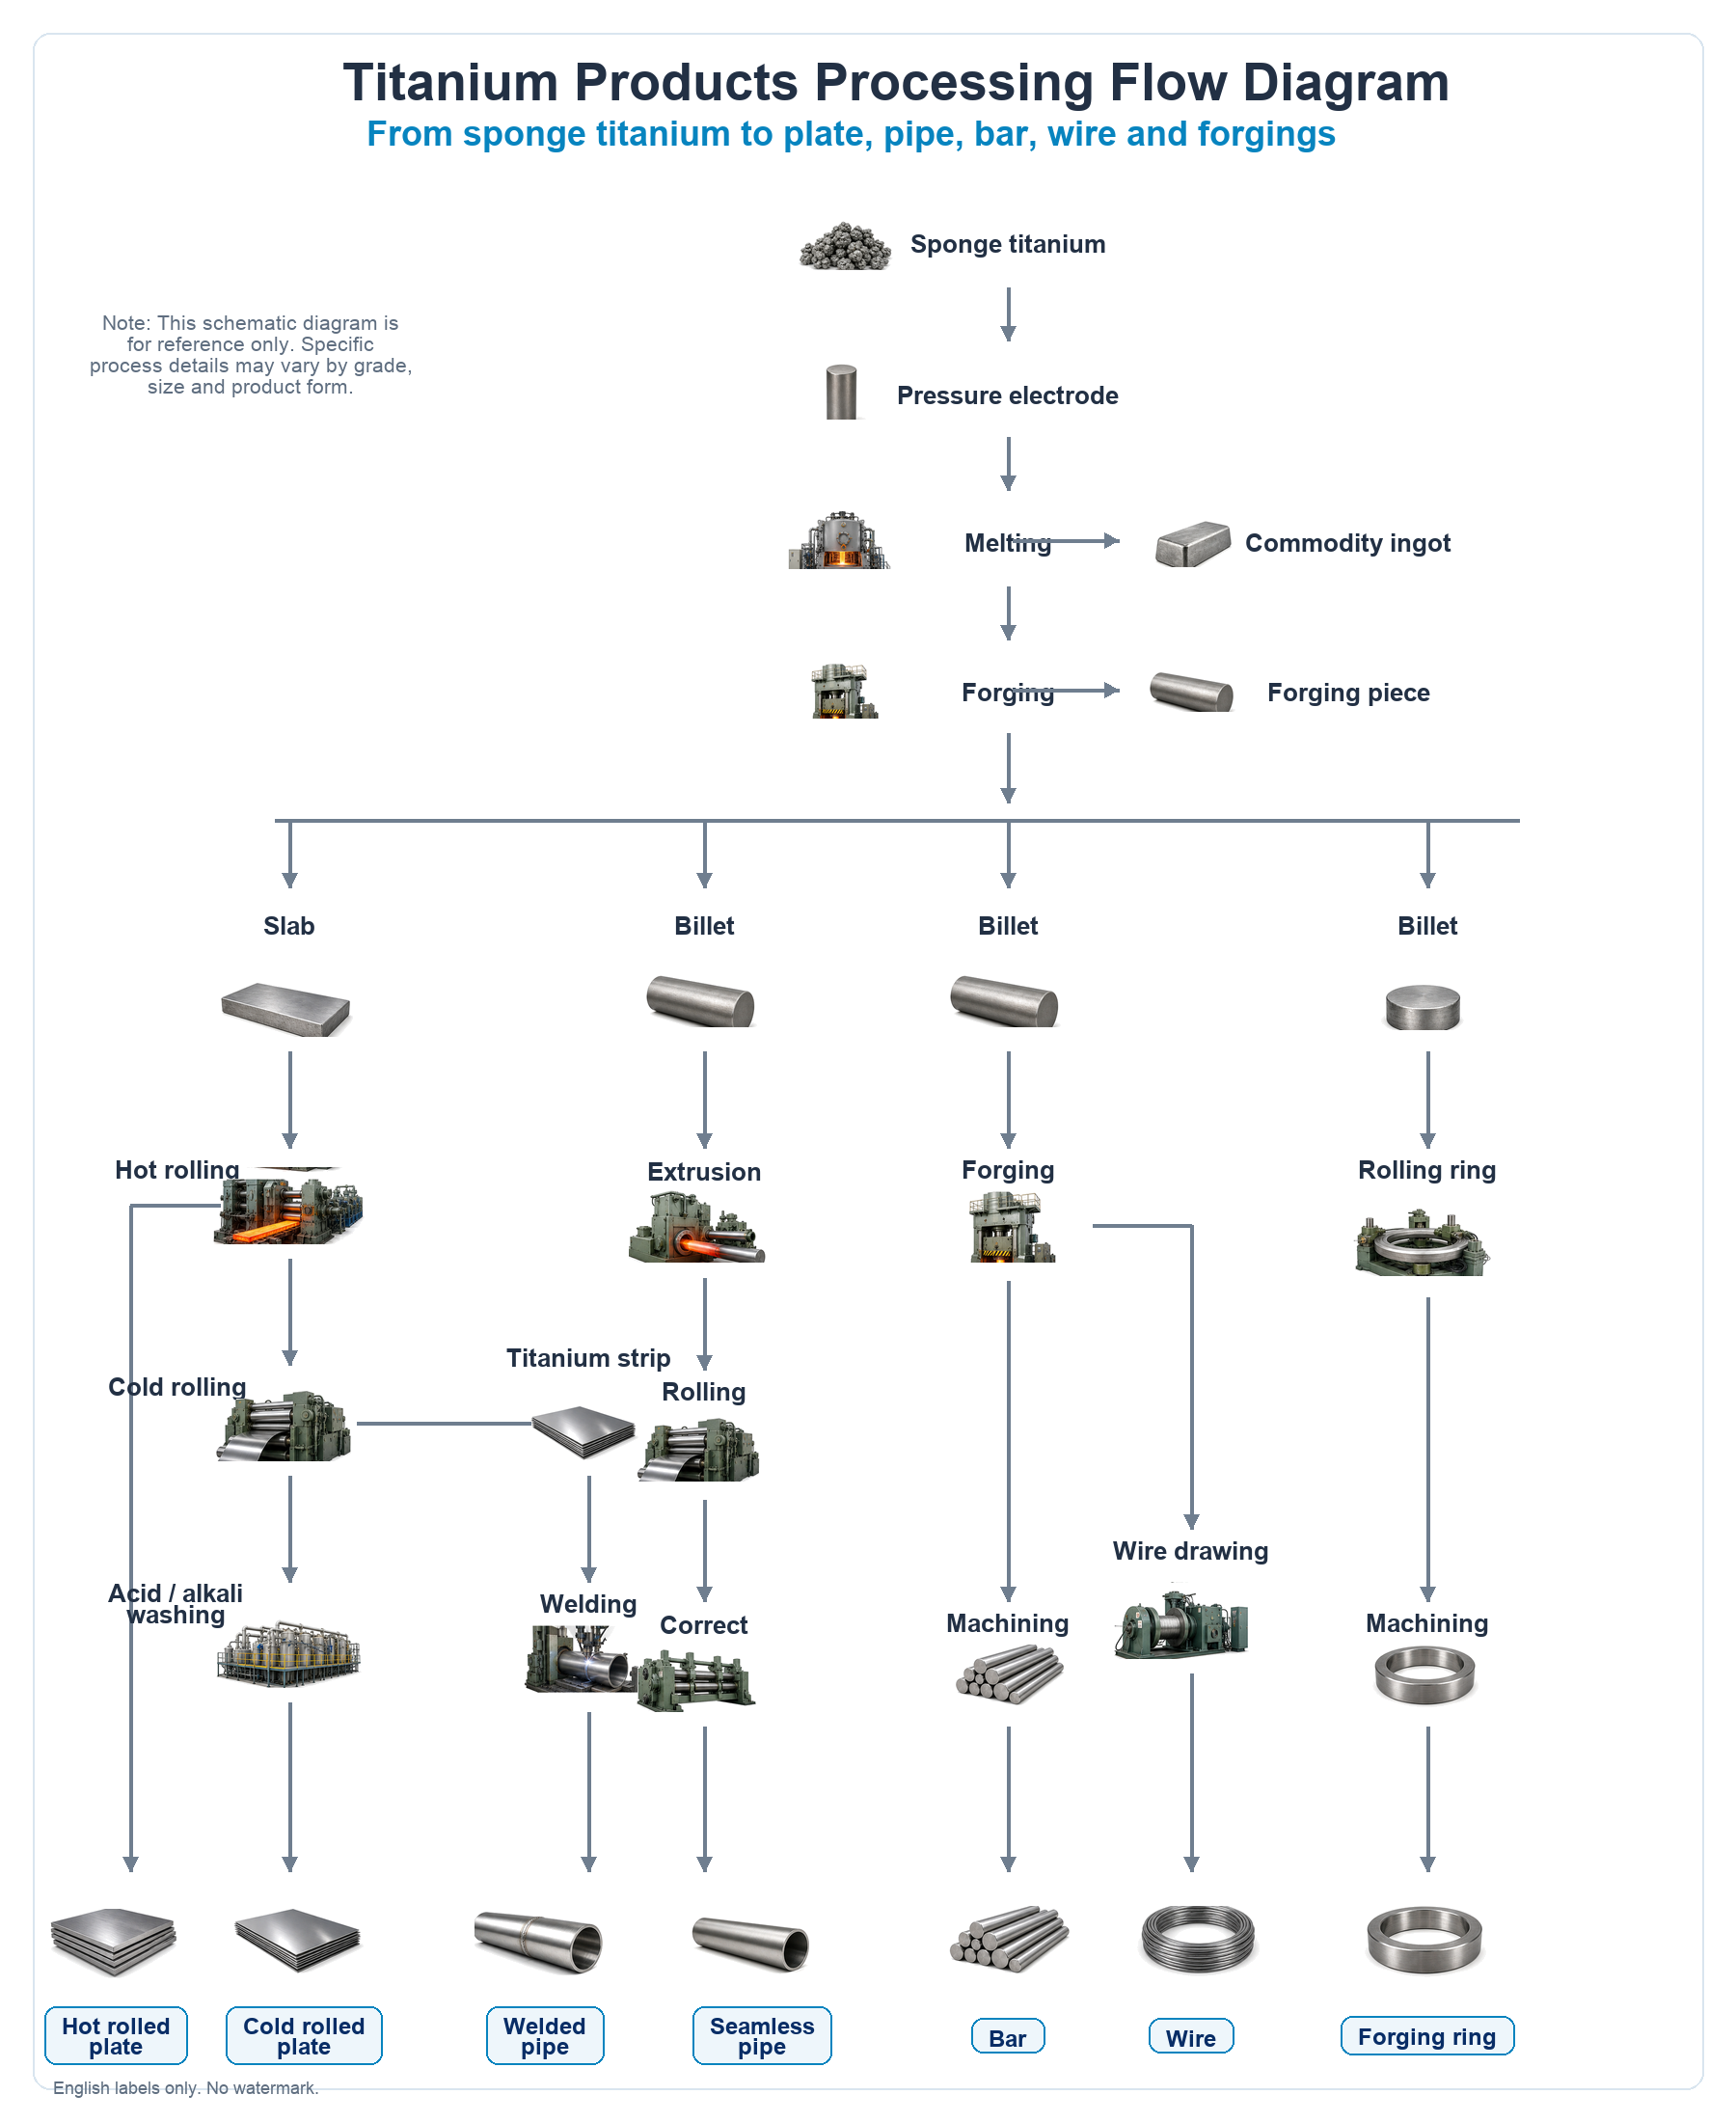
Süngerden külçeye: ergitme
Titanyum süngeri ham girdidir. Hedef kaliteye göre harmanlanır, elektrotlar halinde sıkıştırılır ve vakum altında ergitilerek katı bir külçeye dönüştürülür. Vakumda ergitme önemlidir çünkü sıcak titanyum havadan oksijen, azot ve hidrojen emer; bu arayer elementleri metali gevrekleştirir. Vakumda ergitme kimyasal bileşimi kontrol altında tutar. Yüksek yapısal bütünlük gerektiren malzeme, homojen bir bileşim için çoğu zaman birden fazla kez ergitilir. Külçe, kalitenin ve dökümün kesinleştiği noktadır; bu nedenle malzeme sertifikasındaki döküm numarası tek bir ergitmeye kadar izlenebilir. Bu kimyasal bileşimin nasıl raporlandığı için bakınız titanyum külçe test raporunu okuma.
Külçeden yarı mamul formuna: dövme, haddeleme, ekstrüzyon ve çekme
Külçe, sıcak şekillendirmeyle alıcının ihtiyaç duyduğu forma dönüştürülür. Ürün ailelerini birbirinden ayıran, şekillendirme yöntemidir.
| İşleme | Üretilen yarı mamul formu | Tipik kullanım |
|---|---|---|
| Dövme parça | dövme çubuk, halka, disk, blok | nihai şekle yakın formlar, yüksek yapısal bütünlüğe sahip parçalar |
| Sıcak ve soğuk haddeleme | plaka, sac, şerit, folyo | imalat için yassı ürünler |
| Çubuk malzemenin haddelenmesi ve son işlemleri | yuvarlak, kare, lama ve altıgen çubuk | talaşlı işlenmiş parçalar ve bağlantı elemanları |
| Ekstrüzyon ve soğuk haddeleme | dikişsiz boru | ısı değiştiriciler, proses borulaması |
| Şeridin şekillendirilmesi ve kaynaklanması | kaynaklı boru | daha büyük çaplar ve daha uzun boylar |
| Tel çekme | düz, kangal ve makara tel | kaynak dolgu malzemesi, bağlantı elemanları, yaylar |
Bu nedenle dikişsiz boru ile kaynaklı boru aynı kalitede olabilir ancak farklı standartlara ve boyut aralıklarına tabidir: her birinin üretim yöntemi farklıdır. Aynı durum dövme çubuk ve haddelenmiş çubuk için de geçerlidir. Beiyu bu süreçten çıkan bitmiş formları şu şekilde tedarik eder titanyum çubuk, sac ve plaka, boru, dövme parçalar ve tel.
Son işlemler: nihai şartnameyi belirleyen adımlar
Bir yarı mamul formu, yüzeyi, boyutları ve durumu belirlenene kadar tamamlanmış sayılmaz. Sipariş ayrıntılarının büyük kısmı bu adımlarda yer alır.
| Proses adımı | Kılavuzun belirttiği durum |
|---|---|
| Kabuk giderme ve asitleme | asit veya alkali işlemi, tufalı ve oksijence zenginleşmiş yüzey tabakasını giderir. Bu tabaka gevrek alfa tabakasıdır; yüzeyde bırakılması kullanım sırasında çatlamaya yol açar, bu nedenle kritik işlerde asitle temizlenmiş veya talaşlı işlenmiş yüzeyler belirtilir. Arka plan: titanyumda alfa tabakası. |
| Doğrultma ve kesme | çubuk ve borunun siparişteki doğrusallık ve uzunluk toleransına getirilmesi. |
| Yüzey bitirme | parçanın kullanımına veya talaşlı işlenmesine göre seçilen parlatılmış, taşlanmış, kumlanmış veya parlak yüzey. |
| Isıl işlem | süneklik için tavlama veya alaşım kalitelerinde daha yüksek dayanım için çözeltiye alma ve yaşlandırma. |
| Muayene ve belgeler | kimyasal bileşim, mekanik özellikler ve boyut kontrolleri, belirtildiğinde ve kararlaştırıldığında EN 10204 3.1 belgeleri ve döküm numarası ile izlenebilirlikle birlikte, üzerinde anlaşılmış serbest bırakma belgelerine kaydedilir. |
Sipariş verirken üretim yöntemi neden önemlidir
Her biçim farklı bir yöntemle üretildiği için kendi standardına karşılık gelir: çubuk ve kütük ASTM B348'e, sac ve plaka ASTM B265'e, boru ASTM B338, B861 ve B862'ye, dövme parçalar ASTM B381'e ve tel AWS A5.16 ile ASTM B863'e. Siparişin doğru ürüne yönlendirilmesi ve buna göre sertifikalandırılması için talepte biçimi, kaliteyi, ölçüyü, durumu ve standardı belirtiniz. Kalitelerin kendisi için bakınız titanyum kaliteleri karşılaştırma rehberi, standartlar için ise bakınız titanyum standartları rehberi. İnceleyiniz titanyum işleme hizmetleri siparişinize dahil edilecek işler için, ardından gereksiniminizi ve belge ihtiyaçlarınızı gönderiniz teklif için.
Sıkça Sorulan Sorular
Titanyum nasıl ergitilir?
Titanyum süngeri elektrotlar halinde sıkıştırılır ve homojen bir bileşim için çoğu zaman birden fazla kez vakum altında ergitilerek külçeye dönüştürülür. Vakumda ergitme oksijen, azot ve hidrojenin metale girmesini önler.
Dikişsiz ve kaynaklı titanyum boru arasındaki fark nedir?
Dikişsiz boru, kaynak dikişi olmadan ekstrüzyon ve soğuk haddelemeyle üretilir; kaynaklı boru ise şeritten şekillendirilip kaynaklanır ve bu yöntem daha büyük çaplara ve daha uzun boylara olanak tanır. Aynı kalite, farklı üretim yöntemi, farklı standartlar ve boyut aralıkları.
Titanyum ürünler neden asitle temizlenir?
Sıcak şekillendirme, yüzeyde tufal ve oksijence zenginleşmiş bir alfa tabakası bırakır. Asitle temizleme her ikisini de gidererek çatlamayacak veya talaşlı imalatı kirletmeyecek temiz bir yüzey bırakır.
Dövme çubuk, haddelenmiş çubuktan daha mı iyidir?
Farklı ihtiyaçlar için farklı biçimlerde üretilirler. Dövme, nihai şekle yakın formlar ve yüksek yapısal bütünlüğe sahip parçalar için kullanılır; haddelenmiş çubuk ise talaşlı işlenecek düz malzeme için verimli üretim yöntemidir. Kalite ve sertifika gereksinimi değişmez; form değişir.
Bu süreçten gelen malzemeyle hangi belgeler verilir?
Serbest bırakma paketi teklif ve siparişi izler. Gerekli kimyasal bileşim ve mekanik sonuçları içeren EN 10204 3.1 belgeleri ile döküm numarası ile izlenebilirlik, belirtildiğinde ve kararlaştırıldığında dahil edilir.
Her fabrika ürün biçiminin aynı külçeden izlediği yol
Bu katalogdaki her titanyum fabrika ürün biçimi aynı iki adımla başlar: titanyum sünger, tüketilebilir bir elektrot haline sıkıştırılır ve elektrot ergitilerek külçe elde edilir. Plakayı dikişsiz borudan ayıran, bundan sonra gerçekleşen işlemlerin tamamıdır. Aşağıdaki tablo bu ayrımın uygulamadaki karşılığıdır.
| Fabrika ürün biçimi | Külçeden itibaren üretim yolu |
|---|---|
| Sıcak haddelenmiş plaka | Külçeden dövülmüş yassı kütüğe, ardından sıcak haddeleme, sonra asit ve alkali ile temizleme |
| Soğuk haddelenmiş plaka ve sac | Külçeden yassı kütüğe, sıcak haddeleme, soğuk haddeleme, ardından asit ve alkali ile temizleme |
| Şerit ve rulo | Külçeden yassı kütüğe, sıcak haddeleme, ardından şerit haline soğuk haddeleme |
| Kaynaklı boru | Şerit, ardından şekillendirme ve kaynak |
| Dikişsiz boru | Külçeden kütüğe, ekstrüzyon, haddeleme, ardından doğrultma |
| Çubuk ve rod | Külçeden kütüğe, dövme, ardından talaşlı imalat ve son işlem |
| Tel | Külçeden kütüğe veya tel hammaddesine, ardından çekme |
| Dövme halka | Külçeden kütüğe, halka haddeleme, ardından talaşlı imalat |
Bu tablodaki iki ayrım noktası, alıcının sertifikada gördüklerinin çoğunu belirler. İlki yassı kütük ile kütük ayrımıdır: bu olağan yöntemlerde yassı kütük yassı ürünlere, kütük ise yuvarlak, ekstrüde, çekilmiş ve halka haddelenmiş biçimlere girdi sağlar; ayrım erken aşamada gerçekleşir. İkincisi, boruda şerit ile kütük ayrımıdır; bu, kaynaklı boru ile dikişsiz boru arasındaki farktır. Proses ayrıntıları fabrikalar ve siparişler arasında değişir; bu nedenle bu yolları sabit bir sıra değil, olağan üretim yolu olarak değerlendiriniz.
Ergitme adımı ve sayısını sormanın önemi
Beiyu tarafından tedarik edilen malzeme, üçlü vakum ark yeniden ergitme yoluyla üretilir; bu, üretici fabrikanın külçeyi vakum altında üç kez yeniden ergitmesi anlamına gelir. Üçüncü yeniden ergitme, uygunluk yerine temizlik için satın alınır ve bu yolun var olmasının genel nedeni budur: kimyasal bileşim tablosunun kontrol ettiği şey ergitme sayısı değildir, bu nedenle çift ergitilmiş bir döküm aynı bileşim sınırlarını karşılayabilir. Bu bir test sonucu değil üretim yolu olduğundan doğrulama yöntemi veri föyü değil siparişle sağlanan belgelerde döküm bazında kontroldür.
Arayer elementleri ayrı bir açıklamayı hak eder; çünkü sonraki işlemlerde hepsi aynı davranmaz. Oksijen ve azot ergitmede belirlenir: haddeleme, dövme ve tavlama dayanımı ve yapıyı değiştirir, ancak hiçbiri oksijen veya azot sonucunu düşürmez. Bu nedenle bir dökümün hangi kalite sınırlarını karşılayabileceğini ergiyik kimyasal bileşimi belirler. Titanyum havada korumasız olarak sıcak tutulduğunda oluşan oksijence zengin tabaka yoluyla, daha sonra yüzeye oksijen eklenmesi yine mümkündür. Hidrojen ise vakum tavlamasıyla azaltılabildiği için ters yönde istisnadır. Dolayısıyla ergiyik kimyasal bileşimi başlangıç kontrolüdür; sonraki adımlar da etkisiz kabul edilmek yerine kendi kontrol ve doğrulamalarını gerektirir.
Muayenenin rotanın sonrasında değil içinde nerede yer aldığı
Bir süreç tanımı genellikle bitmiş formda son bulur. O formun kabul edilip edilmeyeceğini belirleyen ise muayenenin süreç boyunca nerede ve hangi kapsamda yapıldığıdır, çünkü bir kütük üzerindeki bir kontrol ile son işleme sonrasındaki bir kontrol aynı malzemeyi kapsamaz.
| Kontrol | Hassas taşlanmış çubuk rotasında kapsam | Belirlediği husus |
|---|---|---|
| Ultrasonik kusur tespiti | Lotun yüzde 100'i | Siparişte belirtilen kabul sınıfına göre iç süreksizlikler |
| Girdap akımı | Lotun yüzde 100'i | Yüzey ve yüzeye yakın süreksizlikler |
| Optik yüzey muayenesi | Lotun yüzde 100'i | Tam boy boyunca görünür yüzey durumu |
| Kızılötesi lazerle çap ölçümü | Lotun yüzde 100'i | Uçlarda noktasal kontrol değil, boy boyunca çap |
| Doğrusallık | Lotun yüzde 100'i | Belirtilen mastar boyu boyunca yayımlanan değere göre eğilme |
Tam kapsamda beş kontrol, örnekler üzerinde yapılan beş kontrolden farklı bir ifadedir; kapsam sütununun var olma nedeni budur. Bunlar, teklif edilen hassas rotada yürütülen kontrollerdir; bir stok beyanı olarak değil karşılaştırılarak değerlendirilen bir üretim kapasitesi olarak sunulur.
Aşamanın kontrol kadar önemli olmasının nedeni
| Aşama | Bu noktadaki bir muayenenin gösterebilecekleri |
|---|---|
| İşlenmiş kütük üzerinde | Herhangi bir malzeme çıkarılmadan önce mevcut olan süreksizlikler |
| Bitirme işleminden sonra | Fiilen teslim edilecek malzemenin durumu |
| Siparişte belirtilir | Alıcının ikisinden hangisi için ödeme yaptığı ve hangi kabul sınıfına göre |
Muayeneyi belirten ancak aşamayı belirtmeyen bir sipariş, rotadaki en maliyetli belirsizliği çözümsüz bırakır.
Kaynaklarıyla şartname ayrıntıları
Fiziksel sabitler, titanyum üretiminin neden vakum ergitme üzerine kurulduğunu açıklar. ASM Handbook verileri alaşımsız titanyumun ergime noktasını 1668 °C, yoğunluğunu 4,51 g/cm³ olarak verir; bu, karbon çeliğinin 7,85 g/cm³ yoğunluğunun yaklaşık yüzde 57'sidir. Ergime sıcaklığında metal hava ve geleneksel refrakterlerle tepkimeye girer; bu nedenle üretim ergitmesi, alaşımlı kalitelerde tipik olarak 2 veya 3 yeniden ergitme döngüsüyle, su soğutmalı bakır potada vakum altında yapılır.
Beiyu Titanium bu yöntemin ulaşabildiği iki uç ürünü de tedarik eder: bir uçta 0.02 mm'ye kadar ince ve 600 mm'ye kadar geniş soğuk haddelenmiş folyo, diğer uçta 22000 mm'ye kadar boylarda kaynaklı titanyum boru; bunların arasında 1 ile 5 mm dış çapta, 0.1 ile 2 mm et kalınlığında kapiler boru yer alır. Yukarıdaki tabloda makara teli, Beiyu'nun soğuk çekme yönteminde 0.01 mm çaptan başlar ve dolgu eşleştirmesi AWS A5.16'yı izler; Grade 2, ERTi-2 olarak, Grade 5 ise ERTi-5 olarak tedarik edilir. Böylece kaynak sarf malzemesi ana metalle aynı standart föyüne göre sipariş edilebilir.
Bu rotanın bitmiş çıktısı ve tek satın alma siparişinin kapsayabileceği ölçüler şurada düzenlenmiştir 1 ila 500 mm aralığında titanyum yuvarlak çubuk.