
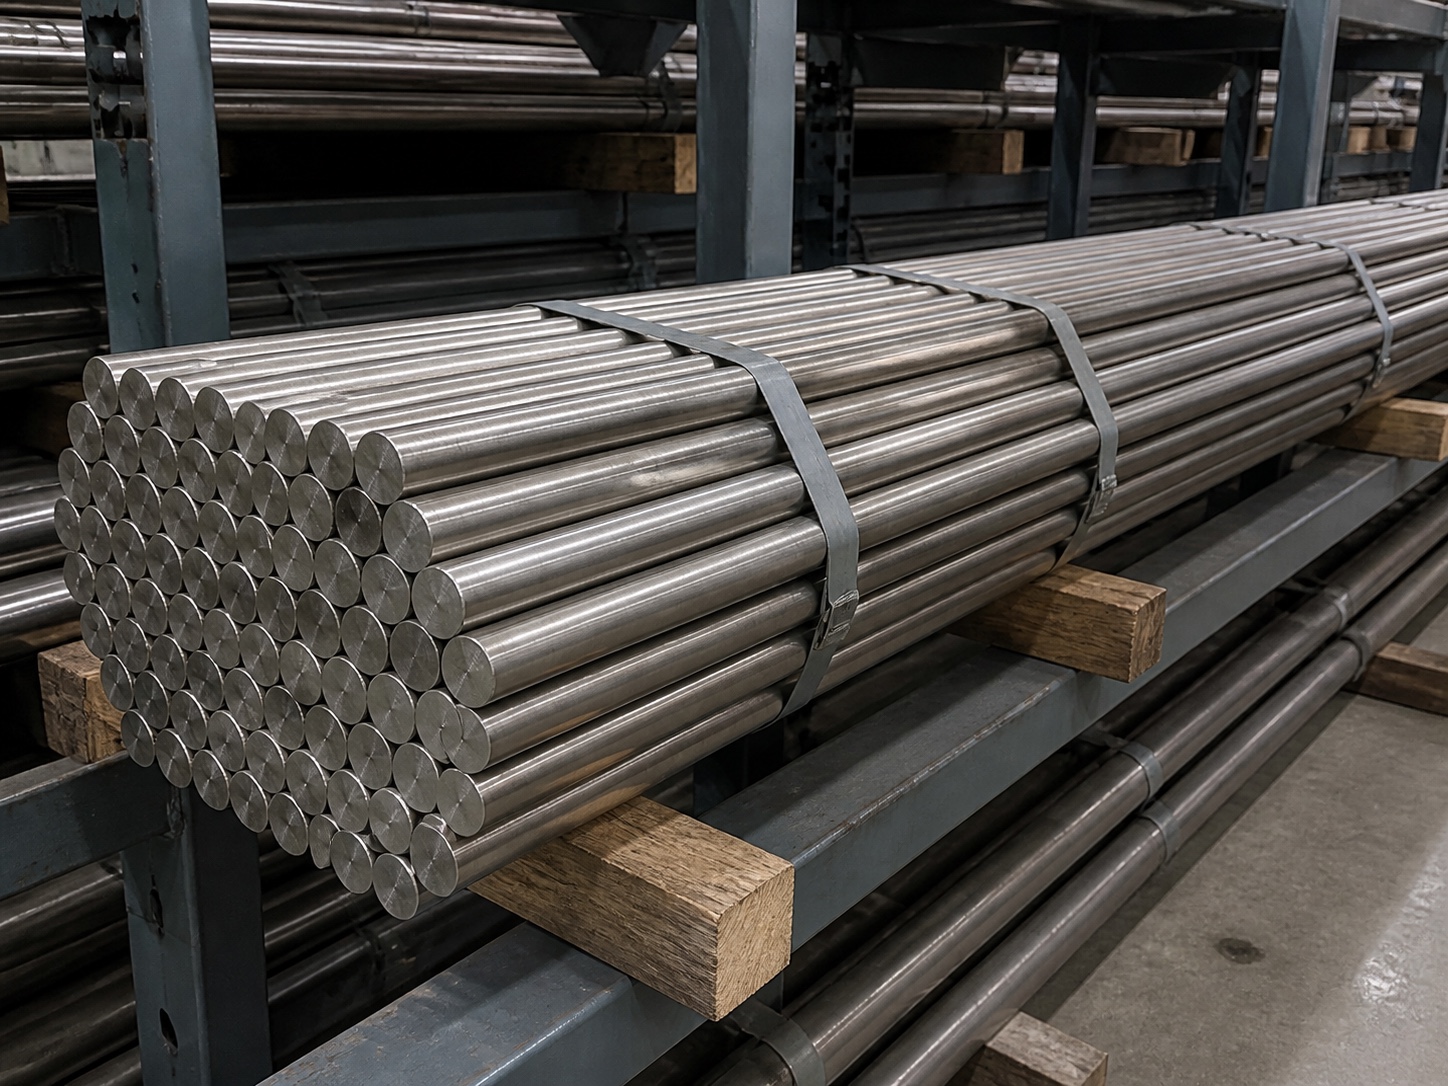
La tolerancia de una barra de titanio no es un único valor que se aplique a cada diámetro y acabado. En una oferta emitida de varios tamaños, se ofertaron barras seleccionadas rectificadas sin centros con ±0,0003 in, la mayoría de los artículos rectificados sin centros con ±0,0005 in y un artículo de mayor tamaño rectificado de precisión con ±0,002 in. La rectitud se indicó por separado en diámetros seleccionados. Los compradores deberían especificar la calidad, la norma, el diámetro, la ruta de acabado, la tolerancia, la rectitud, la longitud y los documentos de inspección en la misma RFQ.
Lo que muestra una oferta emitida de barra de titanio
La tabla siguiente es un resumen anonimizado de una oferta emitida para un programa extranjero de componentes de precisión. Es útil porque el programa incluía varios diámetros y más de una ruta de rectificado. Muestra cómo se elabora una oferta real en torno al requisito de la pieza, en lugar de una única tolerancia anunciada.
| Ruta ofertada | Diámetro de ejemplo en el programa | Tolerancia de diámetro ofertada | Indicación de rectitud | Significado para compras |
|---|---|---|---|---|
| Rectificada sin centros | Tamaños seleccionados Ø0.125 y Ø0.1875 in | ±0,0003 in (±0,00762 mm) | ≤0,062 in en 5 ft en un diámetro seleccionado | La banda más estrecha de esta oferta se reservó para artículos específicos de diámetro pequeño. |
| Rectificada sin centros | Varios diámetros de Ø0.125 a Ø0.625 in | ±0,0005 in (±0,0127 mm) | Especificada únicamente en diámetros seleccionados | Esta fue la banda de tolerancia más habitual en la ruta de precisión ofertada. |
| Rectificada de precisión | Ø0,750 in | ±0,002 in (±0,0508 mm) | No se indica en esa partida | Una barra más grande no recibió automáticamente la tolerancia más estricta. |
| Barra plana recocida | Sección de 0.50 × 0.75 in | Tolerancias de sección asimétricas solo positivas | No se indica | La sobremedida para mecanizado se controló por espesor, anchura y longitud, en lugar del diámetro de la barra redonda. |
Límite de la evidencia: estos son valores de una oferta emitida, no límites universales de producción ni una oferta permanente. Las partidas de barra redonda cotizadas correspondían a Ø0,125-0,750 in (Ø3,175-19,05 mm). La capacidad final depende de la calidad, la norma, el estado, el diámetro, la longitud, la cantidad, la ruta de rectificado y los requisitos de inspección.
Por qué el mismo pedido utilizó tres bandas de tolerancia
Resulta tentador solicitar la tolerancia más estrecha en cada línea. Eso puede ser innecesario y puede cambiar el proceso de fabricación. El programa emitido, en cambio, ajustó cada línea a su requisito funcional.
| Banda de tolerancia | Dónde se utilizó |
|---|---|
| ±0,0003 in | utilizada en partidas seleccionadas de pequeño diámetro, rectificadas sin centros, donde el diámetro final requería el intervalo cotizado más estrecho. |
| ±0,0005 in | utilizada en la mayoría de las partidas rectificadas sin centros del programa. Seguía siendo un requisito de precisión específico del pedido, no una tolerancia general para toda barra de titanio. |
| ±0,002 in | utilizada en una partida rectificada con precisión de Ø0,750 in. El nombre de la ruta por sí solo no determinaba la tolerancia final. |
La lección práctica es indicar primero el límite funcional. Si un plano permite ±0,002 in, solicitar automáticamente ±0,0003 in puede añadir trabajo de proceso e inspección sin mejorar la pieza terminada.
Conversión de pulgadas a métrico para los límites ofertados
| Indicación imperial | Equivalente métrico | Dónde corresponde |
|---|---|---|
| ±0,0003 in | ±0,00762 mm | Tolerancia de diámetro |
| ±0,0005 in | ±0,0127 mm | Tolerancia de diámetro |
| ±0,002 in | ±0,0508 mm | Tolerancia de diámetro |
| ≤0,062 in sobre 5 ft | ≤1,5748 mm sobre 1524 mm | Rectitud sobre una longitud de galga especificada |
No redondee una tolerancia convertida hasta que el comprador y el proveedor acuerden qué unidad rige el pedido. Un plano creado en pulgadas debería indicar si el valor en pulgadas sigue siendo el aplicable después de la conversión.
La tolerancia de diámetro y la rectitud resuelven problemas diferentes
La tolerancia de diámetro controla la variación de tamaño permitida. La rectitud controla cuánto puede desviarse el eje de la barra de una referencia recta sobre una longitud especificada. Una barra puede cumplir su tolerancia de diámetro y aun así generar problemas de excentricidad, alimentador o torneado de gran longitud si la rectitud no es adecuada para la operación.
En la oferta emitida, ≤0,062 in sobre 5 ft se indicó solo en partidas seleccionadas. No debería copiarse en cada diámetro por suposición. Una solicitud de oferta completa indica el límite de rectitud, la longitud de galga, el método de medición si es crítico, y si el requisito se aplica a toda la longitud suministrada o a una longitud de corte.
Las denominaciones barra rectificada sin centros, rectificada de precisión y barra con acabado de fábrica no son intercambiables
El estado final requerido determina cuánta preparación necesita la barra antes del envío.
| Ruta |
|---|
| Barra rectificada sin centros se procesa mediante una ruta de rectificado controlada para lograr el diámetro y el estado superficial solicitados. El comprador aún debe indicar la tolerancia real. |
| Barra rectificada con precisión es una descripción comercial, no un sustituto de los valores numéricos. La tolerancia de diámetro, la rectitud y el acabado superficial deben seguir siendo explícitos. |
| Barra con acabado de fábrica o trabajada en caliente puede ser adecuada cuando la superficie exterior se eliminará durante el mecanizado. El plano debería incluir suficiente sobremedida de limpieza para la ruta seleccionada. |
| Barra plana, cuadrada y hexagonal se necesitan dimensiones específicas de la sección. La medida entre caras, el espesor, la anchura, la condición de las esquinas y la sobremedida de mecanizado solo positiva no pueden expresarse como una tolerancia de diámetro de barra redonda. |
Cómo funcionan las tolerancias asimétricas de barras planas
Una línea de barra plana Grade 5 en la misma oferta utilizaba una sección nominal de 0.50 × 0.75 in con +0.050/-0 in en el espesor y +0.125/-0 in en la anchura. Su longitud de 72 in también utilizaba una sobremedida solo positiva. Esto describe un tocho de mecanizado sobredimensionado: la sección puede ser mayor que la nominal, pero no menor.
Este enfoque es diferente de una tolerancia bilateral para barra redonda rectificada. Para un tocho rectangular, indique el espesor, la anchura y la longitud por separado, incluidas las dimensiones que necesitan sobremedida solo positiva para mecanizado y las superficies que permanecerán tal como se suministran.
El rango de tamaños de fábrica no es una promesa de tolerancia
La capacidad de fabricación actual de Beiyu incluye las siguientes formas de barra. Estos rangos ayudan a determinar si una solicitud de oferta se encuentra dentro del marco general de suministro y producción; no significan que todas las combinaciones de calidad, condición, acabado y tolerancia estén disponibles en todo el rango.
| Forma | Marco general de fabricación | Cómo especificarlo |
|---|---|---|
| Barra redonda | Ø1-500 mm, longitud ≤6000 mm | Diámetro × longitud, calidad, condición y acabado |
| Barra cuadrada | 3×3 mm a 500×500 mm, longitud ≤6000 mm | Sección entre caras × longitud, incluido el requisito de esquinas |
| Barra plana | 3×12,7 mm a 30×500 mm, longitud ≤6000 mm | Espesor × anchura × longitud, incluida la sobremedida de mecanizado |
| Barra hexagonal | Entre caras ≤17 mm, longitud ≤6000 mm | Entre caras × longitud, calidad y acabado |
La oferta de precisión resumida anteriormente cubría un rango de barra redonda Ø3.175-19.05 mm mucho más limitado. No extienda nunca sus valores de ±0.0003 o ±0.0005 in al marco completo de capacidad Ø1-500 mm.
Una norma de material no sustituye la indicación dimensional
Un pedido puede hacer referencia a barra de titanio ASTM B348, barra de titanio ASTM F67, barra ASTM F136 Grade 23 o AMS 4928 Ti-6Al-4V barra. La norma solicitada controla los requisitos de material y ensayo dentro de su alcance. La RFQ todavía debe identificar la forma, las dimensiones nominales, el estado, la vía de acabado, la tolerancia y cualquier inspección específica del plano. Si el plano no ha fijado la aleación, resuelva la decisión de servicio y resistencia en el guía de selección de calidad de barra de titanio antes de aplicar una vía dimensional.
Si interviene una especificación propietaria, proporcione el documento controlado o un extracto aprobado antes de que el proveedor confirme la conformidad. Un nombre de calidad o un número de norma por sí solos no son suficientes para aprobar un requisito específico de la pieza.
Qué cambia una tolerancia más estrecha en una oferta
La tolerancia afecta a más aspectos que la pasada de rectificado. La revisión de la oferta puede necesitar abordar la sobremedida de barra en bruto, la preparación, la longitud alcanzable, el control de rectitud, la frecuencia de inspección, la clasificación, el embalaje y el rendimiento. La consolidación de diámetros dentro de una misma calidad también puede afectar a la base de producción.
El programa revisado también tenía su propia base de producción y plazo de entrega, pero esas condiciones comerciales correspondían a esa oferta y fecha. No son la cantidad mínima de pedido universal ni el nivel de servicio actual de Beiyu. Una nueva solicitud de oferta se revisa según su combinación de calidades, diámetros, longitudes, bandas de tolerancia, documentos y programa de producción actual.
Lista de comprobación para solicitud de oferta de barra de titanio
Envíe estos campos juntos para reducir los ciclos de aclaración:
| Campo de una solicitud de oferta de barra de titanio | Detalle |
|---|---|
| Calidad y norma aplicable | por ejemplo Grade 2 conforme a ASTM B348, o Ti-6Al-4V conforme a AMS 4928. |
| Forma y dimensión nominal | diámetro redondo, espesor × anchura de barra plana, sección cuadrada o entre caras hexagonal. |
| Estado y proceso de acabado | recocido, trabajado en caliente, mecanizado, rectificado sin centros u otra condición definida por plano. |
| Tolerancia dimensional | indique el límite numérico positivo/negativo o unilateral para cada dimensión controlada. |
| Rectitud | indique la desviación máxima y la longitud de calibración. No escriba únicamente “barra recta”. |
| Longitud y estado de los extremos | longitud no definida o fija, tolerancia de corte, chaflán, desbarbado y requisito de cara de extremo. |
| Superficie e inspección | rugosidad superficial si está controlada, método de inspección, nivel de muestreo y cualquier requisito de NDT. |
| Cantidad y documentos | piezas o peso por diámetro, MTC/COA/COC, EN 10204 3.1 si se requiere, y trazabilidad por número de colada o lote. |
| Plano o especificación | adjunte la revisión controlada e identifique qué sistema de unidades prevalece. |
Preguntas frecuentes
¿Es ±0,0005 in una tolerancia estándar para todas las barras de titanio?
No. Era la banda más común en una oferta emitida de rectificado sin centros, pero no es un límite universal. Confirme el diámetro, la calidad, la ruta, la longitud y la inspección antes de la oferta.
¿Se puede cotizar una barra de titanio con ±0,0003 in?
Los artículos seleccionados de pequeño diámetro de la oferta revisada se cotizaron con ±0,0003 in. La viabilidad debe comprobarse para la calidad, el diámetro, la longitud, la superficie y el requisito de rectitud reales.
¿Rectificado de precisión significa que la barra es recta?
No por sí solo. El rectificado describe una ruta de procesamiento; la rectitud necesita su propio límite numérico y longitud de medición.
¿Debo solicitar h9, h11 o una tolerancia bilateral?
Utilice el sistema dimensional del plano aprobado o de la especificación de compra. Indique el límite numérico para que el proveedor pueda comprobar la banda de tamaño y la ruta exactas en lugar de inferir el requisito a partir de una etiqueta general.
¿Puede aplicarse la tolerancia cotizada a piezas cortadas?
El diámetro puede mantenerse como el mismo requisito, pero la longitud de corte, la condición de los extremos, la rebaba, el chaflán y la rectitud en la pieza más corta necesitan sus propias indicaciones.
Detalles de especificación con fuentes
Las letras de clase de un plano de barra mecanizada se traducen en cifras dentro del sistema ISO 286. ISO 286-1:2010 define una clase de eje como h6 o h9 mediante una desviación superior de cero y una anchura de intervalo determinada por la calidad IT, e ISO 286-2:2010 tabula esas anchuras: por encima de 18 hasta 30 mm nominales, h6 permite de 0 a -0,013 mm mientras que h9 permite de 0 a -0,052 mm, y por encima de 30 hasta 50 mm el intervalo h9 es de 0 a -0,062 mm. Para el mismo diámetro nominal, el intervalo h9 es aproximadamente 4 veces más ancho que h6, por lo que la clase, y no la palabra rectificada, determina el plan de inspección.
En la práctica de suministro de Beiyu, la barra de titanio mecanizada se ajusta a h6 a h9 o H6 a H9 según el pedido, 4 clases en cada serie, con opciones de superficie pulida y chorreada con arena desde fábrica. Beiyu oferta ese trabajo dimensional conforme a las ocho normas de barra de su ficha de fábrica, ASME SB348, ASTM B348, ASTM F67, ASTM F136, ISO 5832-2, ISO 5832-3, AMS 4928 y AMS-T-9047, y comprueba la clase del plano frente a la norma pedida antes de confirmar el proceso de rectificado.
Solicite una revisión de tolerancia para barra de titanio
Envíe su calidad, norma, diámetro o sección, longitud suministrada, tolerancia, rectitud, acabado, cantidad y requisitos documentales. Beiyu separará los límites solicitados en el plano de la ruta de fabricación disponible antes de emitir una oferta.
- Consultar formas y calidades de barra de titanio
- Consultar la barra de titanio Grade 2
- Consultar la barra de titanio Grade 5 Ti-6Al-4V
- Leer la guía de mecanizado de barras de titanio
Envíe por correo electrónico el plano o la RFQ a [email protected].