
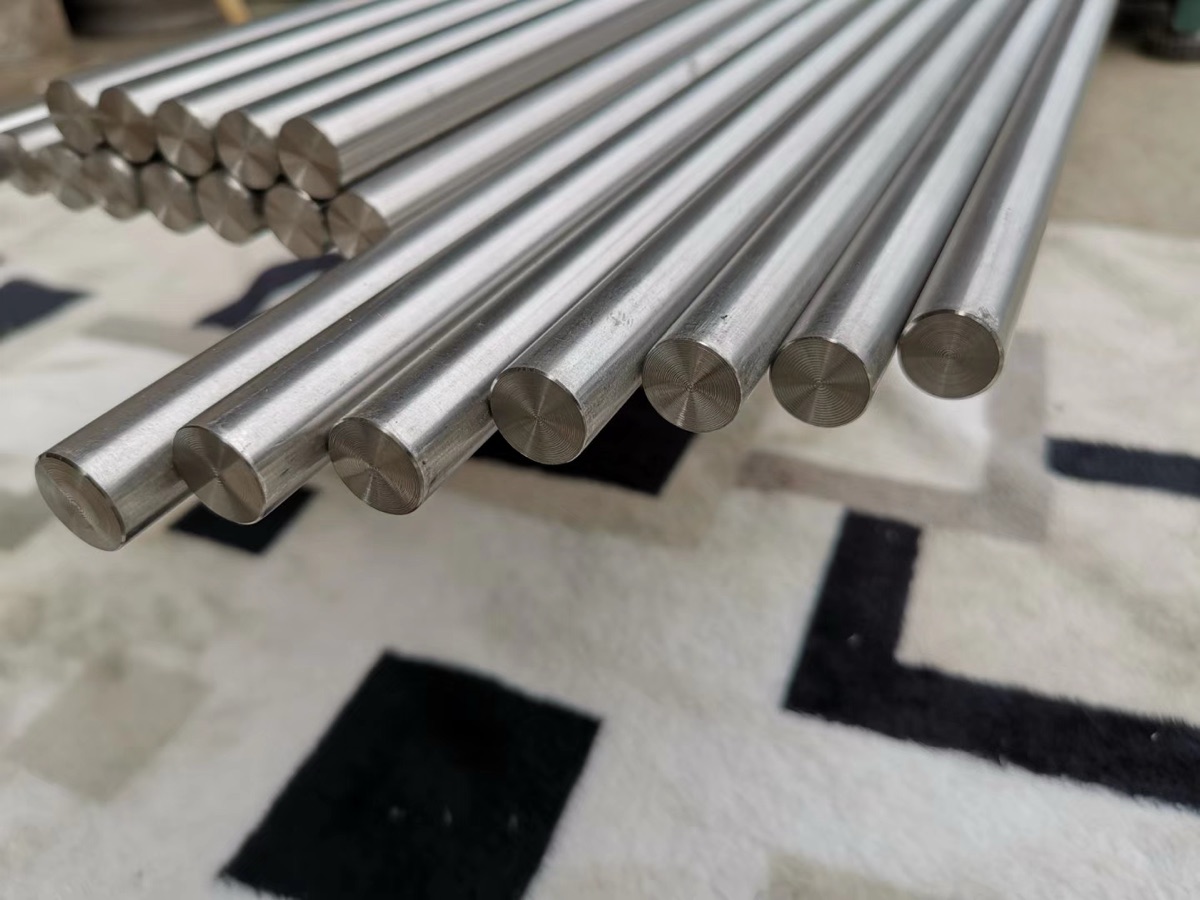
La barra di titanio si lavora in modo prevedibile quando si parte da materiale ricotto del grado corretto, si utilizza un utensile affilato in metallo duro a velocità controllata e non si lascia mai sfregare l'utensile. Il titanio conduce il calore a circa un sesto della velocità dell'acciaio, quindi il calore si accumula sul tagliente e un avanzamento troppo basso incrudisce la superficie e compromette la passata successiva. Scegliere prima grado e stato, poi impostare velocità e avanzamenti, quindi irrorare abbondantemente la zona di taglio.
Perché il titanio mette in difficoltà l'utensile
Due proprietà sono alla base di quasi tutti i problemi di lavorazione meccanica del titanio:
- Bassa conducibilità termica. Ti-6Al-4V conduce il calore a circa un sesto della velocità dell'acciaio. Il calore che normalmente verrebbe asportato con il truciolo rimane nella zona di taglio e si concentra sul tagliente, quindi gli utensili cedono per il calore, non per abrasione.
- Incrudimento. Se il tagliente sfrega invece di tagliare, lo strato superficiale si indurisce immediatamente. Il giro successivo taglia quindi uno strato più duro, accelerando l'usura. Gli operatori chiamano la soluzione “avanzare o uscire”: continuare a tagliare o allontanare l'utensile, senza mai sostare.
Il titanio ha anche un basso modulo elastico, quindi i pezzi sottili si flettono e presentano ritorno elastico, ed è chimicamente reattivo alle alte temperature: per questo un tagliente usurato e un truciolo grippato compromettono rapidamente la finitura.
Partire dal grado e dallo stato corretti
La lavorabilità si decide prima che la barra arrivi al tornio:
| Aspetto della lavorazione meccanica |
|---|
| Grade 2 (commercialmente puro) è il più agevole da lavorare e saldare, utilizzato per componenti resistenti alla corrosione. |
| Grade 5 / Ti-6Al-4V è più resistente e più gravoso per gli utensili, ma è il materiale di riferimento per i componenti strutturali lavorati. Per il materiale conforme alle specifiche aerospaziali consultare Ti-6Al-4V secondo AMS 4928. |
| Grade 23 (Ti-6Al-4V ELI) si comporta come Grade 5, con requisiti di purezza più rigorosi per i componenti in cui la tenacità è determinante. |
Lo stato del materiale conta quanto il grado. La barra ricotta offre una lavorazione più prevedibile rispetto alla barra solubilizzata e invecchiata (STA), più dura e abrasiva. Se il componente lo consente, lavorare allo stato ricotto. Consultare barra di titanio ricotta rispetto a STA per le informazioni da inserire nell'ordine. Se la lega non è ancora definita, sceglierla nella guida alla selezione del grado delle barre di titanio prima di definire stato e sovrametallo di taglio.
Velocità e avanzamenti sostenibili
Utilizzare utensili affilati in metallo duro rivestito specifici per il titanio. Questi sono valori iniziali, non limiti; regolarli in funzione di utensile, rigidità e refrigerante.
| Operazione | Velocità iniziale per Ti-6Al-4V | Avanzamento |
|---|---|---|
| Tornitura (metallo duro rivestito) | Da 30 a 60 m/min (circa da 100 a 200 SFM) | moderato; mantenere uno spessore effettivo del truciolo |
| Fresatura (metallo duro rivestito) | Da 25 a 50 m/min | pari o superiore a 0.05 fino a 0.12 mm/tooth |
| Avanzamento minimo | mantenere oltre ~0,002 in (0,05 mm) per dente | al di sotto di questo valore il tagliente sfrega e provoca incrudimento |
La velocità è la variabile sensibile. In base alla relazione di Taylor sulla durata dell'utensile, aumentare la velocità di taglio del 10 per cento può ridurre la durata dell'utensile dal 30 al 50 per cento. In caso di dubbio, ridurre la velocità e mantenere l'avanzamento.
Contrastare l'incrudimento e l'usura dell'utensile
| Stato e finitura |
|---|
| Utilizzare utensili affilati e sostituirli prima che perdano il filo; un tagliente usurato sfrega, indurisce la superficie e compromette la finitura. |
| Non lasciare mai che l'utensile sosti o sfreghi. Mantenere uno spessore del truciolo costante e avanzare durante il taglio. |
| Preferire la fresatura concorde ed evitare di ritagliare lo strato incrudito da una passata precedente. |
| Utilizzare refrigerante abbondante ad alta pressione diretto sul tagliente per asportare calore dalla zona di taglio. Il controllo del calore è il fattore principale per la durata dell'utensile. |
| Mantenere rigido il sistema di lavorazione. La flessione delle barre snelle provoca vibrazioni e ripassaggio del tagliente. |
Acquistare barre dalla lavorabilità prevedibile
Metà del risultato di una buona lavorazione del titanio dipende dalla barra in ingresso. Quando si ordinano barre da lavorare:
| Campo da indicare |
|---|
| Specificare lo stato ricotto, salvo che il pezzo richieda la resistenza dello stato STA. |
| Richiedere il certificato del materiale con la composizione chimica e i risultati meccanici per colata, in modo da conoscere durezza e resistenza prima del taglio. |
| Indicare la tolleranza sul diametro e la rettilineità necessarie per il fissaggio; la barra finita a freddo garantisce tolleranze più strette rispetto a quella laminata a caldo. Consultare forme e tolleranze delle barre di titanio. |
| Aggiungere un sovrametallo di lavorazione rispetto alle dimensioni finite, soprattutto sulle barre laminate a caldo con uno strato superficiale più marcato. |
Domande frequenti
Perché l'utensile per titanio si usura così rapidamente?
Per il calore. Il titanio conduce il calore a circa un sesto della velocità dell'acciaio, concentrandolo quindi sul tagliente. Ridurre la velocità, mantenere l'avanzamento, utilizzare metallo duro affilato e irrorare abbondantemente la zona di taglio.
Cosa provoca l'incrudimento durante la lavorazione del titanio?
Lo sfregamento del tagliente invece del taglio. Un avanzamento troppo basso o un utensile usurato induriscono lo strato superficiale, così la passata successiva taglia uno strato più duro. Mantenere l'avanzamento al di sopra di circa 0,002 in per dente e non sostare mai.
Grade 2 è più facile da lavorare rispetto a Grade 5?
Sì. Grade 2 commercialmente puro è più tenero e più agevole da lavorare; Grade 5 (Ti-6Al-4V) è più resistente e più gravoso per gli utensili. Il materiale ricotto di entrambi i gradi offre una lavorazione più prevedibile rispetto allo stato STA.
Conviene lavorare il titanio ricotto o allo stato STA?
Lavorare allo stato ricotto quando il componente lo consente; la barra STA è più dura e abrasiva. Confermare lo stato nell'ordine della barra.
Come si ricavano questi valori
Gli intervalli di velocità e avanzamento sopra riportati sono valori iniziali tipici per il metallo duro rivestito su Ti-6Al-4V, ricavati dai dati di lavorazione delle leghe di titanio con utensili in metallo duro. Considerarli come riferimento iniziale e regolarli in funzione di utensile, rigidità e refrigerante. Il comportamento termico riflette i dati pubblicati sui materiali in titanio: Ti-6Al-4V conduce il calore a circa un sesto della velocità dell'acciaio al carbonio, motivo per cui il calore si concentra sul tagliente. Il grado, lo stato e le tolleranze delle barre qui citati seguono ASTM B348 (barre e billette di titanio), AMS 4928 (barre aerospaziali in Ti-6Al-4V) e AMS 2241 (tolleranze di barre e fili di titanio). Confermare i parametri di taglio finali rispetto ai dati del fornitore di utensili e verificare grado e stato sul certificato del materiale della specifica colata.
I campi del materiale di partenza che determinano il tempo ciclo prima del primo taglio
I risultati della lavorazione meccanica vengono solitamente discussi in termini di utensili e parametri. Il materiale in ingresso ne determina una parte rilevante e questi campi vengono definiti nell'ordine d'acquisto anziché sulla macchina.
| Campo | Cosa cambia sulla macchina |
|---|---|
| Tolleranza sul diametro | Se la barra gira in una pinza senza dover essere ricentrata |
| rettilineità | Avanzamento, vibrazioni e comportamento del caricatore di barre |
| Stato superficiale | Sovrametallo di lavorazione ed eventuale necessità di rimuovere uno strato contaminato |
| Stato di fornitura | Lo stato metallurgico, che non è implicito nella finitura |
Cosa pubblica Beiyu sul ciclo delle barre rettificate di precisione
Questi valori si applicano al processo documentato di rettifica senza centri da 3,175 mm a 25,4 mm di diametro, come capacità produttiva rispetto alla quale valutare la richiesta anziché come dichiarazione di disponibilità a magazzino.
| Campo | Valore pubblicato |
|---|---|
| Tolleranza sul diametro | ±0,0127 mm (±0,0005 in), ridotta a ±0,0076 mm su richiesta |
| rettilineità | 0,5 mm al metro e 0,3 mm al metro per diametri fino a 25 mm |
| Esame | A ultrasuoni, a correnti indotte, ottico della superficie, laser del diametro e della rettilineità, ciascuno sul 100 per cento del lotto |
| Certificato | Certificato di collaudo 3.1 secondo EN 10204 con tracciabilità tramite il numero di colata |
Questi controlli appartengono al programma di precisione oggetto dell'offerta e non vengono estesi all'intera gamma di barre tonde da 1 mm a 500 mm.
Dettagli delle specifiche con fonti
Il comportamento delle barre di titanio durante la lavorazione meccanica dipende dai dati pubblicati sulle proprietà prima ancora che dalla scelta degli utensili. I dati dell'ASM Handbook indicano per Ti-6Al-4V una conducibilità termica a temperatura ambiente di circa 6,7 W/m·K e un modulo elastico di circa 114 GPa, le due costanti alla base della concentrazione di calore e della flessione del pezzo descritte sopra. Per quanto riguarda i carichi, ASTM B348 stabilisce una resistenza a trazione minima di 345 MPa per Grade 2 rispetto a 895 MPa per Grade 5, una coppia di valori che spiega gran parte della differenza di lavorabilità tra i due gradi.
Beiyu Titanium fornisce barre per lavorazione meccanica nelle sezioni che le officine serrano direttamente: barre quadrate da 3 x 3 mm a 500 x 500 mm, barre piatte da 3 x 12,7 mm a 30 x 500 mm e barre esagonali fino a 17 mm tra facce opposte, oltre alle tonde, ciascuna rilasciata in uno dei tre stati di consegna codificati R, M e Y nella scheda dello stabilimento produttore, un campo d'ordine distinto dalla superficie. Per semilavorati con tolleranze critiche, Beiyu offre barre nelle classi di tolleranza ISO da h6 a h9 con superfici lucidate o sabbiate, così che il margine sul diametro su cui si basa il programmatore sia definito nello stabilimento produttore anziché recuperato alla prima passata.
Richiedere barre di titanio
Inviare grado, stato, dimensioni, tolleranza e documenti necessari; Beiyu confermerà il materiale rispetto al piano di lavorazione prima dell'offerta. Contattare [email protected].